PETG qui n’adhère pas au plateau : réglages et solutions
PETG qui n’adhère pas au plateau : réglages et solutions
Votre PETG n’adhère pas au plateau, se décolle dans les coins ou suit la buse dès la première couche ?
Vérifiez les causes dans le bon ordre : nettoyage, Z-offset, nivellement, température, vitesse, ventilation puis humidité du filament.
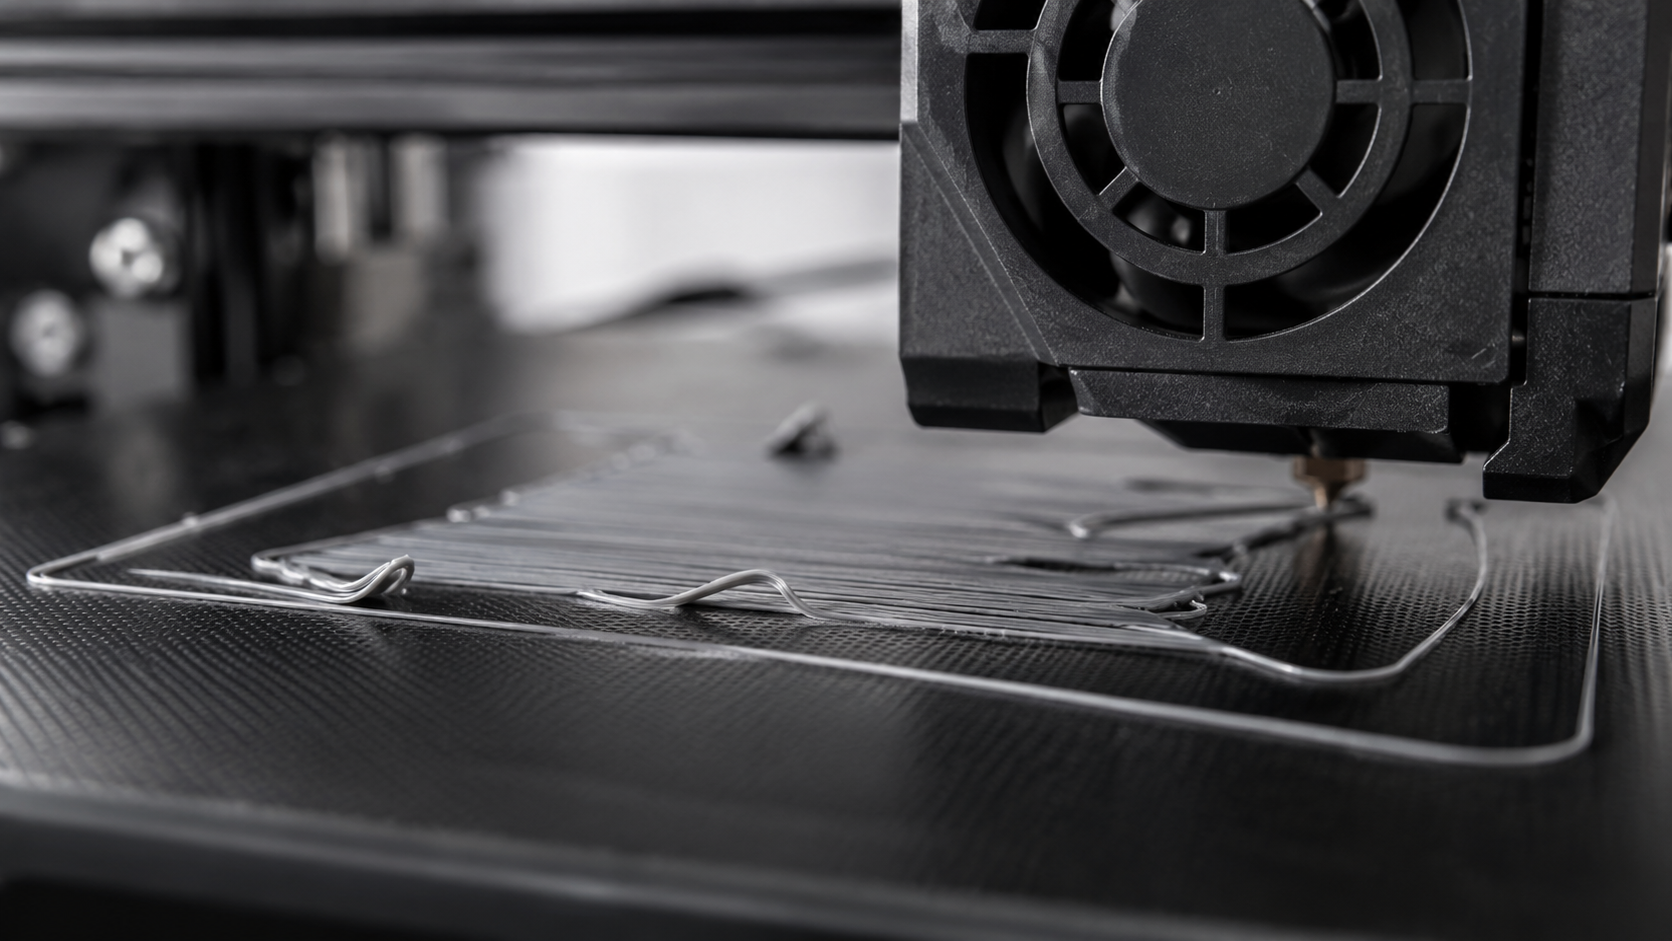
Le diagnostic en 30 secondes
Le PETG ne colle presque pas : nettoyez le plateau puis contrôlez le Z-offset.
Il colle au centre mais pas ailleurs : vérifiez le nivellement et la compensation du plateau.
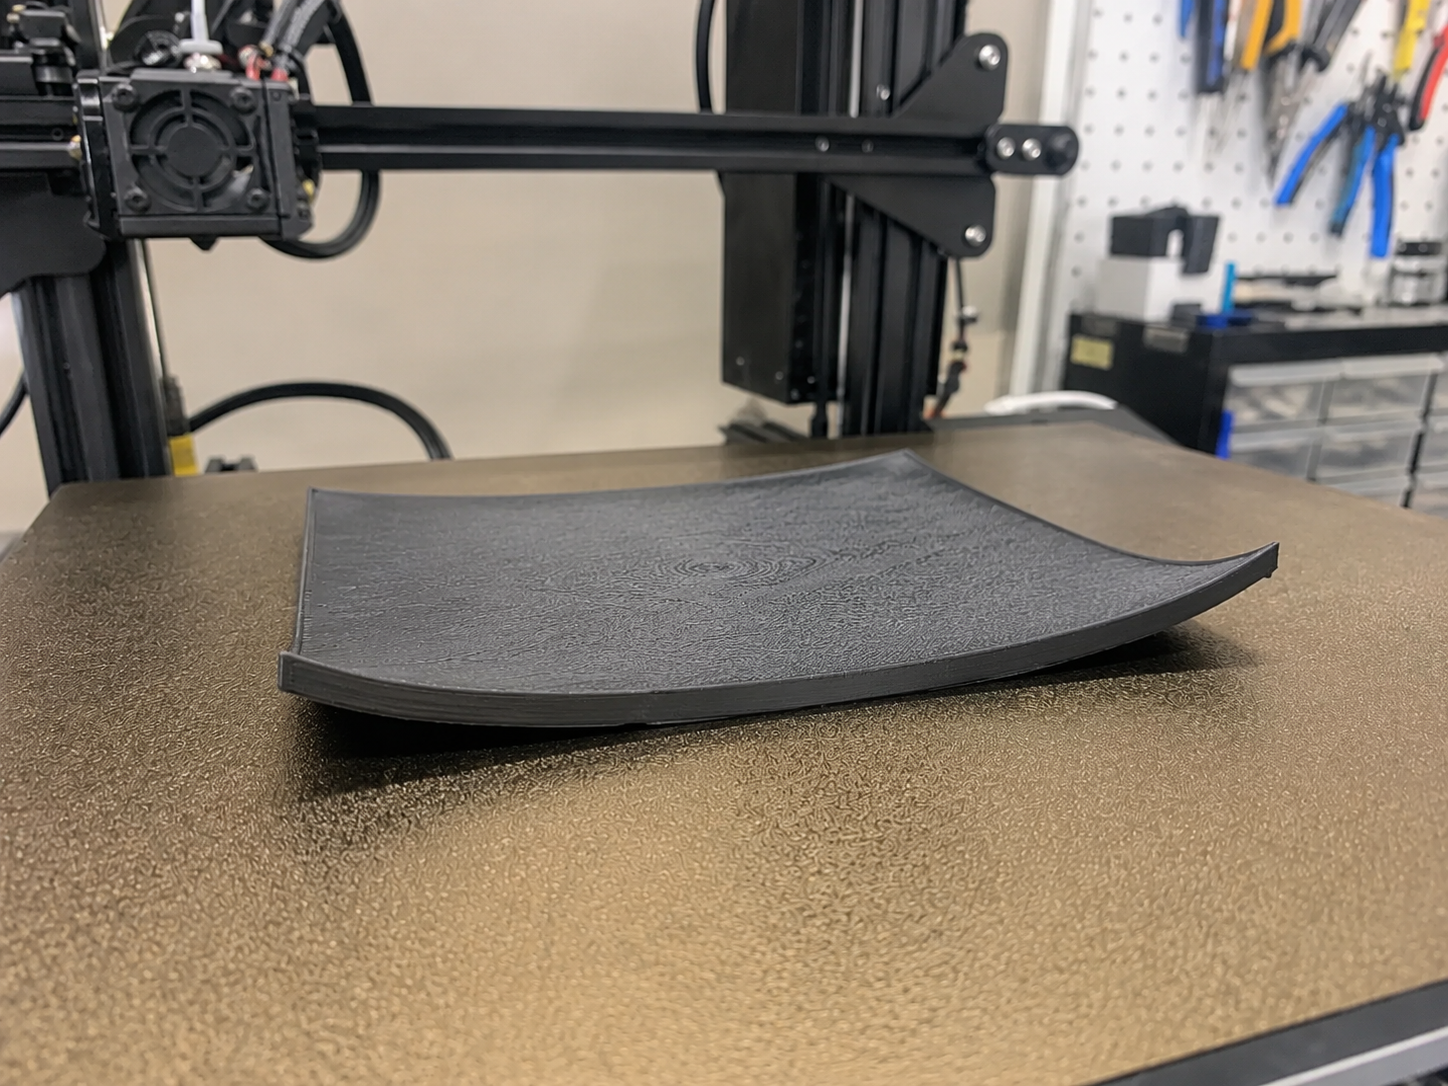
Les coins remontent après quelques couches : pensez au warping.
Le filament crépite ou extrude irrégulièrement : vérifiez son humidité.
1. Nettoyez le plateau avant de modifier le slicer
Le PETG peut mal adhérer sur une surface contaminée par les doigts, les poussières ou des résidus.
Une plaque visuellement propre peut malgré tout conserver une fine couche grasse.
Nettoyez la surface selon les recommandations de son fabricant. Pour un dégraissage ponctuel compatible avec votre plateau,
l’alcool isopropylique peut être pratique.
Nettoyage plateau
3DJAKE Isopropanol 1 L
Une solution utile pour retirer les traces grasses avant une impression, si elle est compatible avec votre surface.
2. Vérifiez le Z-offset
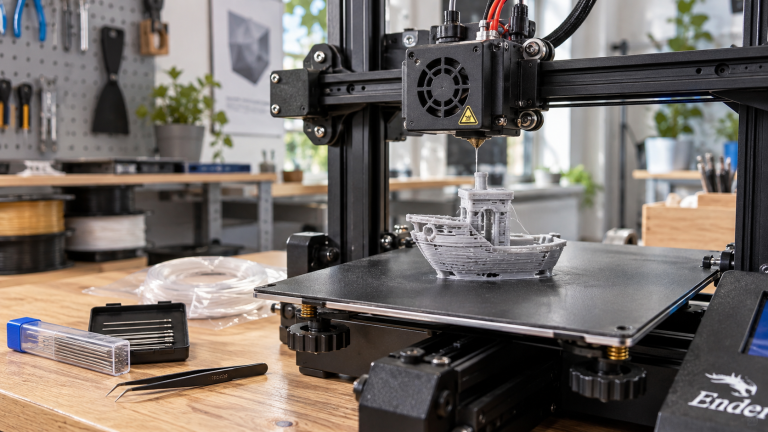
Une buse trop haute dépose des lignes rondes, espacées et peu adhérentes. Une buse trop basse peut au contraire écraser
excessivement le filament et perturber l’extrusion.
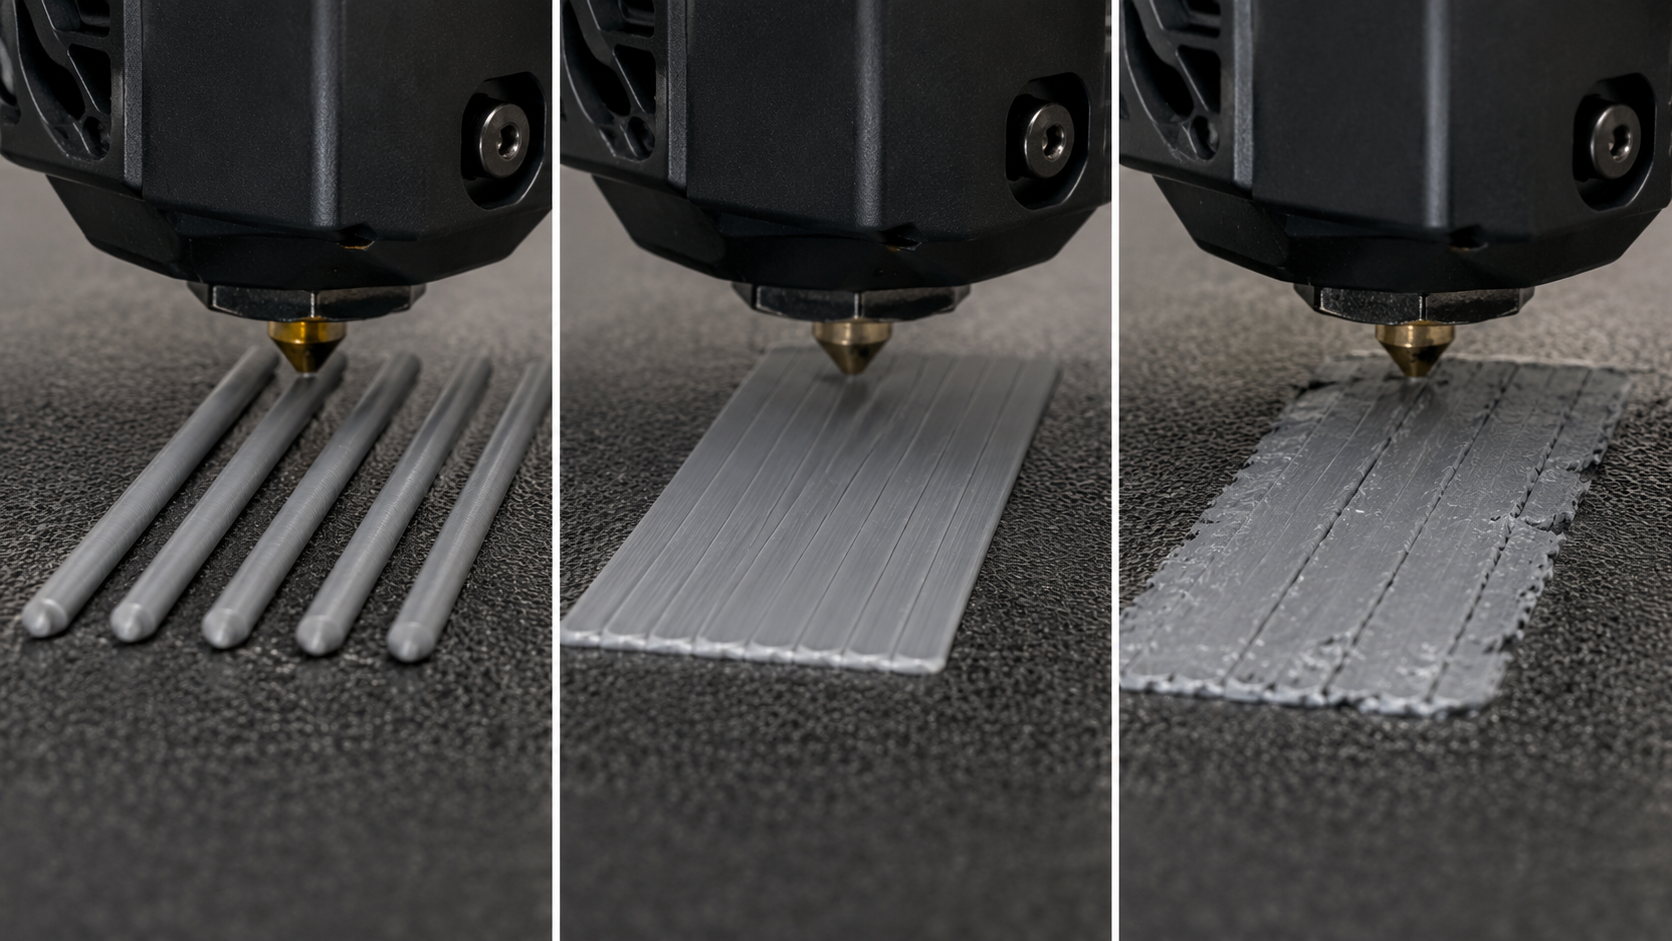
Cherchez une première couche continue, régulière et bien jointe. Si l’adhérence varie selon les zones,
relancez également la calibration ou le nivellement de votre imprimante.
3. Revenez au profil PETG recommandé
Le PETG demande généralement plus de chaleur que le PLA, mais la bonne température dépend de la formulation,
de l’imprimante, de la buse et de la vitesse. Commencez par le profil recommandé pour votre bobine et votre machine.
Ensuite, ne modifiez qu’un seul paramètre à la fois. Une légère hausse de température peut aider si la première couche
paraît trop froide, mais évitez les changements importants sans test intermédiaire.
Filament PETG
Comparer les PETG disponibles
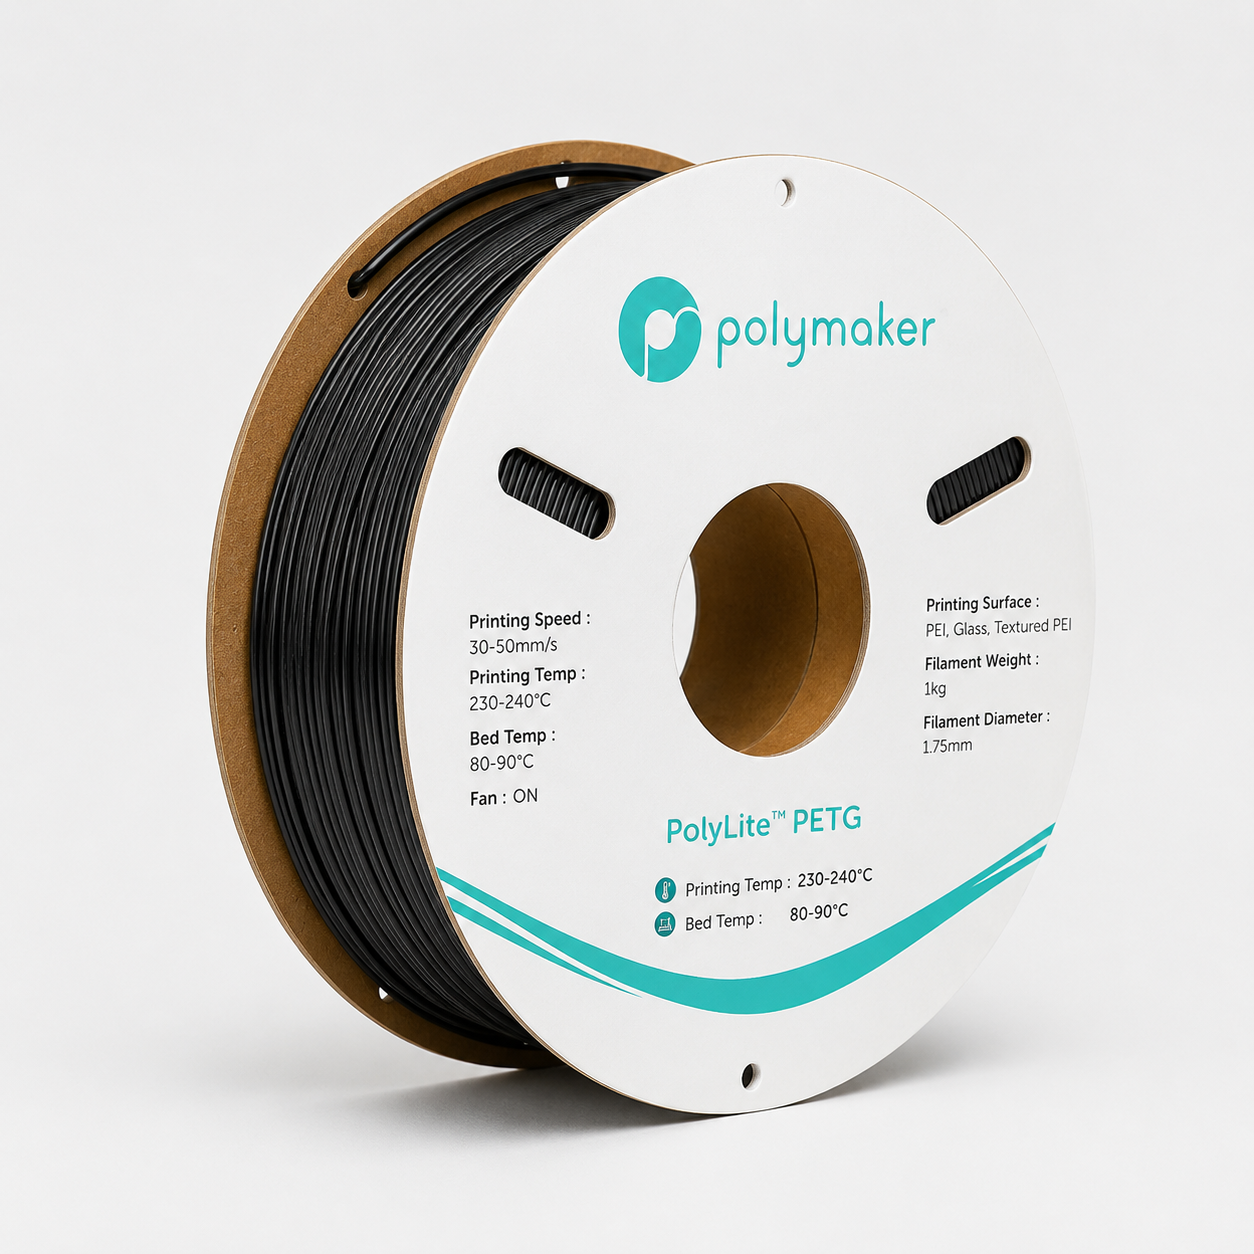
Comparer avec une bobine récente et correctement stockée permet aussi d’écarter un problème propre au filament.
4. Ralentissez la première couche
Une première couche trop rapide laisse moins de temps au PETG pour se déposer correctement.
Gardez une vitesse initiale plus prudente que celle utilisée ensuite sur le reste de la pièce.
5. Surveillez la ventilation et les courants d’air
Un refroidissement trop agressif pendant les premières couches peut pénaliser l’adhérence.
Utilisez d’abord les valeurs prévues par le profil PETG de votre slicer.
Si la pièce adhère correctement au départ puis commence à relever ses coins, le problème ressemble davantage à du warping.
6. Faut-il utiliser un adhésif avec le PETG ?
Pas systématiquement. Vérifiez d’abord le nettoyage, le Z-offset, le nivellement et les températures.
Un adhésif peut ensuite aider sur certaines surfaces ou certaines géométries.
Adhérence
3DLac Spray Adhésif 400 ml
À envisager après les réglages de base, pas comme un substitut à une calibration incorrecte.
7. Vérifiez l’humidité du PETG
Le PETG absorbe l’humidité. Une bobine exposée longtemps à l’air peut présenter une extrusion moins régulière,
davantage de stringing, des petits crépitements et une qualité de surface dégradée.
Ce n’est pas toujours la cause première d’un manque d’adhérence, mais cela peut aggraver une première couche déjà limite.
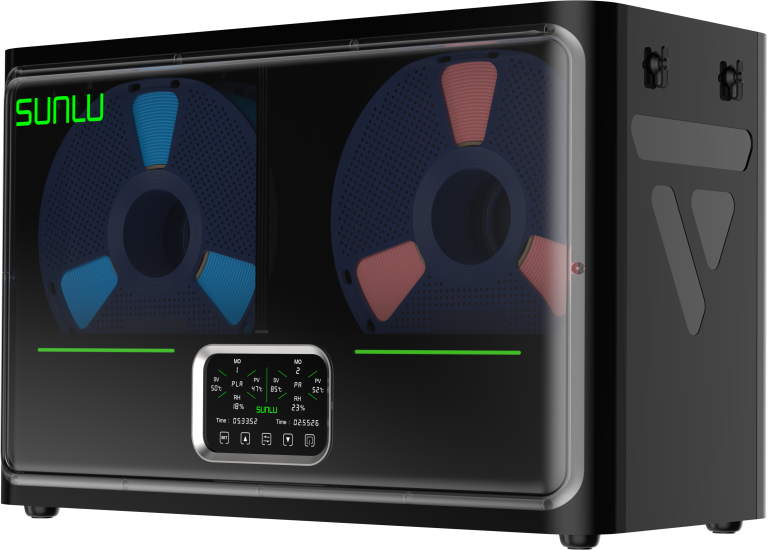
Séchage filament
SUNLU FilaDryer S4
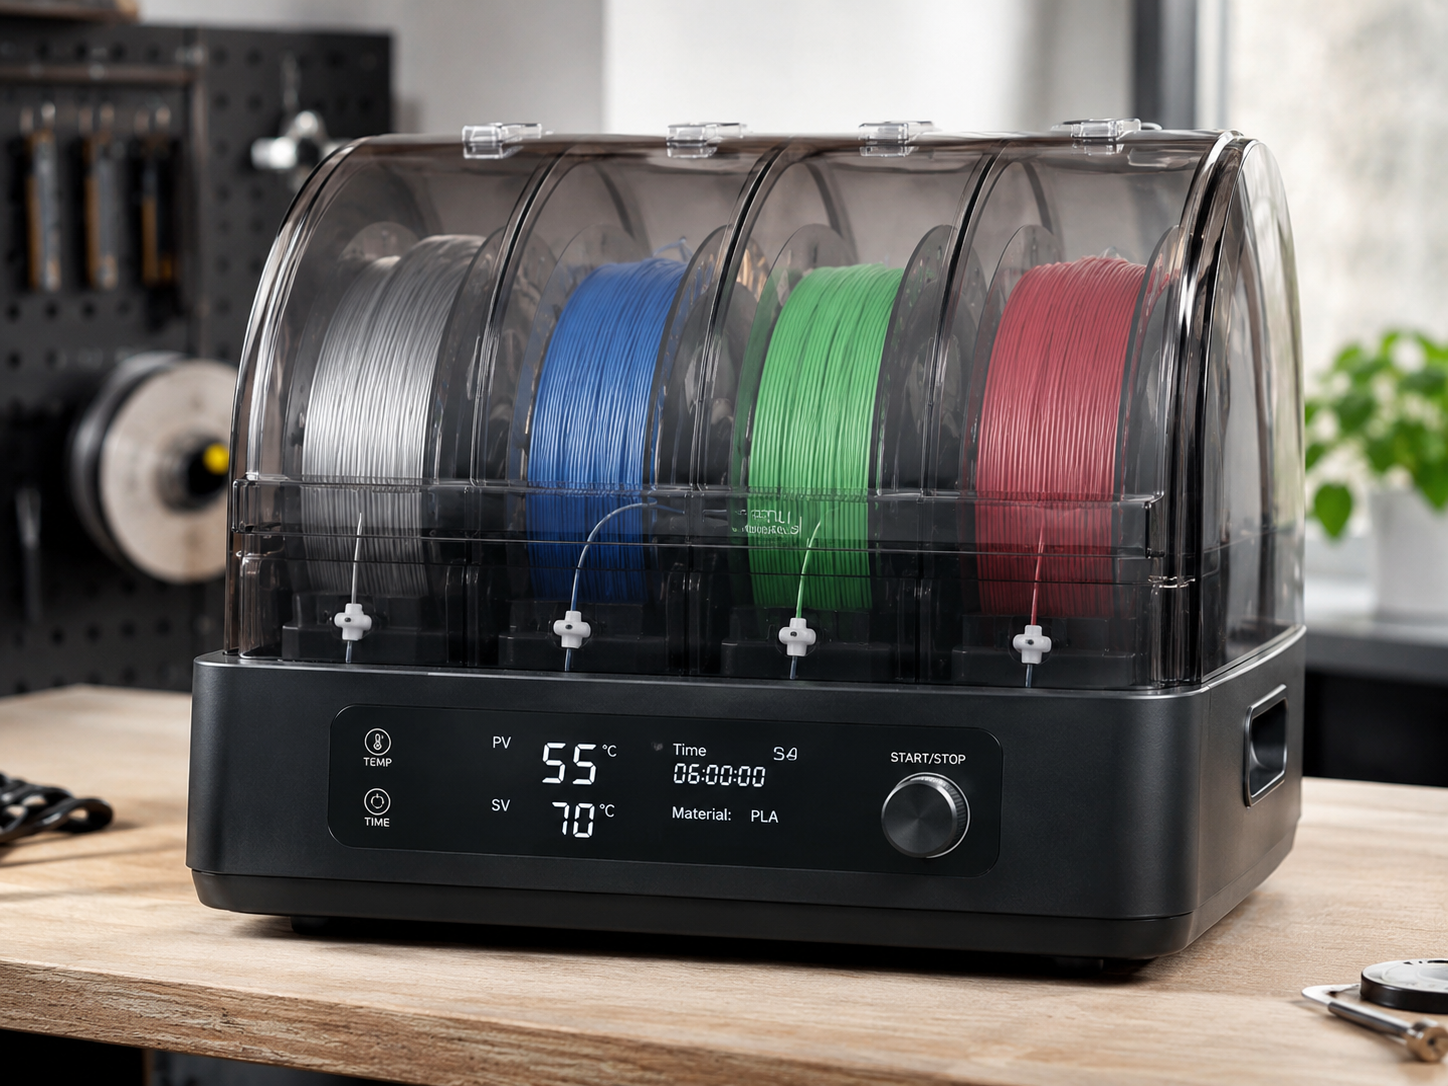
Un sécheur permet de traiter une bobine ayant repris de l’humidité et de stabiliser davantage l’extrusion.
La méthode Objelio : corriger dans le bon ordre
1
Nettoyer
Éliminez graisse et résidus avant toute modification.
2
Z-offset
Observez réellement la forme des lignes déposées.
3
Nivellement
Contrôlez-le si le défaut varie selon la zone.
4
Température
Revenez d’abord au profil PETG recommandé.
5
Vitesse
Ralentissez uniquement la première couche si nécessaire.
6
Filament
Vérifiez l’humidité si l’extrusion semble irrégulière.
PETG qui n’adhère pas : à retenir
Commencez par plateau propre + bon Z-offset + nivellement correct.
Ensuite seulement, ajustez température, vitesse et ventilation.
Si le filament crépite, fait beaucoup de fils ou varie en débit, contrôlez son humidité.
L’adhésif peut aider, mais ne doit pas masquer un mauvais réglage.
Nettoyer
Améliorer l’adhérence
Changer de PETG
Sécher le filament
FAQ : PETG qui n’adhère pas au plateau
Pourquoi mon PETG n’adhère-t-il pas au plateau ?
Les causes les plus fréquentes sont un plateau contaminé, un Z-offset incorrect, un mauvais nivellement, une température inadaptée ou une première couche trop rapide.
Faut-il écraser fortement la première couche de PETG ?
Non. Cherchez des lignes continues et correctement jointives sans écraser excessivement le filament.
Faut-il mettre de la colle pour imprimer du PETG ?
Pas systématiquement. Vérifiez d’abord nettoyage, Z-offset, nivellement et températures. Un adhésif peut ensuite aider selon la surface.
Le PETG humide peut-il mal adhérer ?
Oui, indirectement. L’humidité peut rendre l’extrusion irrégulière et dégrader la qualité de la première couche.
Pourquoi les coins de mon impression PETG se décollent-ils ?
Si le défaut apparaît après plusieurs couches, il peut s’agir de warping lié au refroidissement, aux courants d’air ou à la température du plateau.
Dois-je ralentir la première couche avec du PETG ?
Une première couche plus lente améliore souvent la régularité du dépôt. Commencez par le profil recommandé pour votre filament et votre imprimante.