Stringing en impression 3D : causes et solutions
Stringing en impression 3D : causes et solutions
Des fils fins apparaissent entre deux parties de votre pièce ? C’est du stringing. Ce défaut vient généralement d’un filament trop humide, d’une température trop élevée, d’une rétraction mal réglée ou de déplacements trop lents. Voici une méthode simple pour identifier la vraie cause sans modifier dix paramètres à la fois.
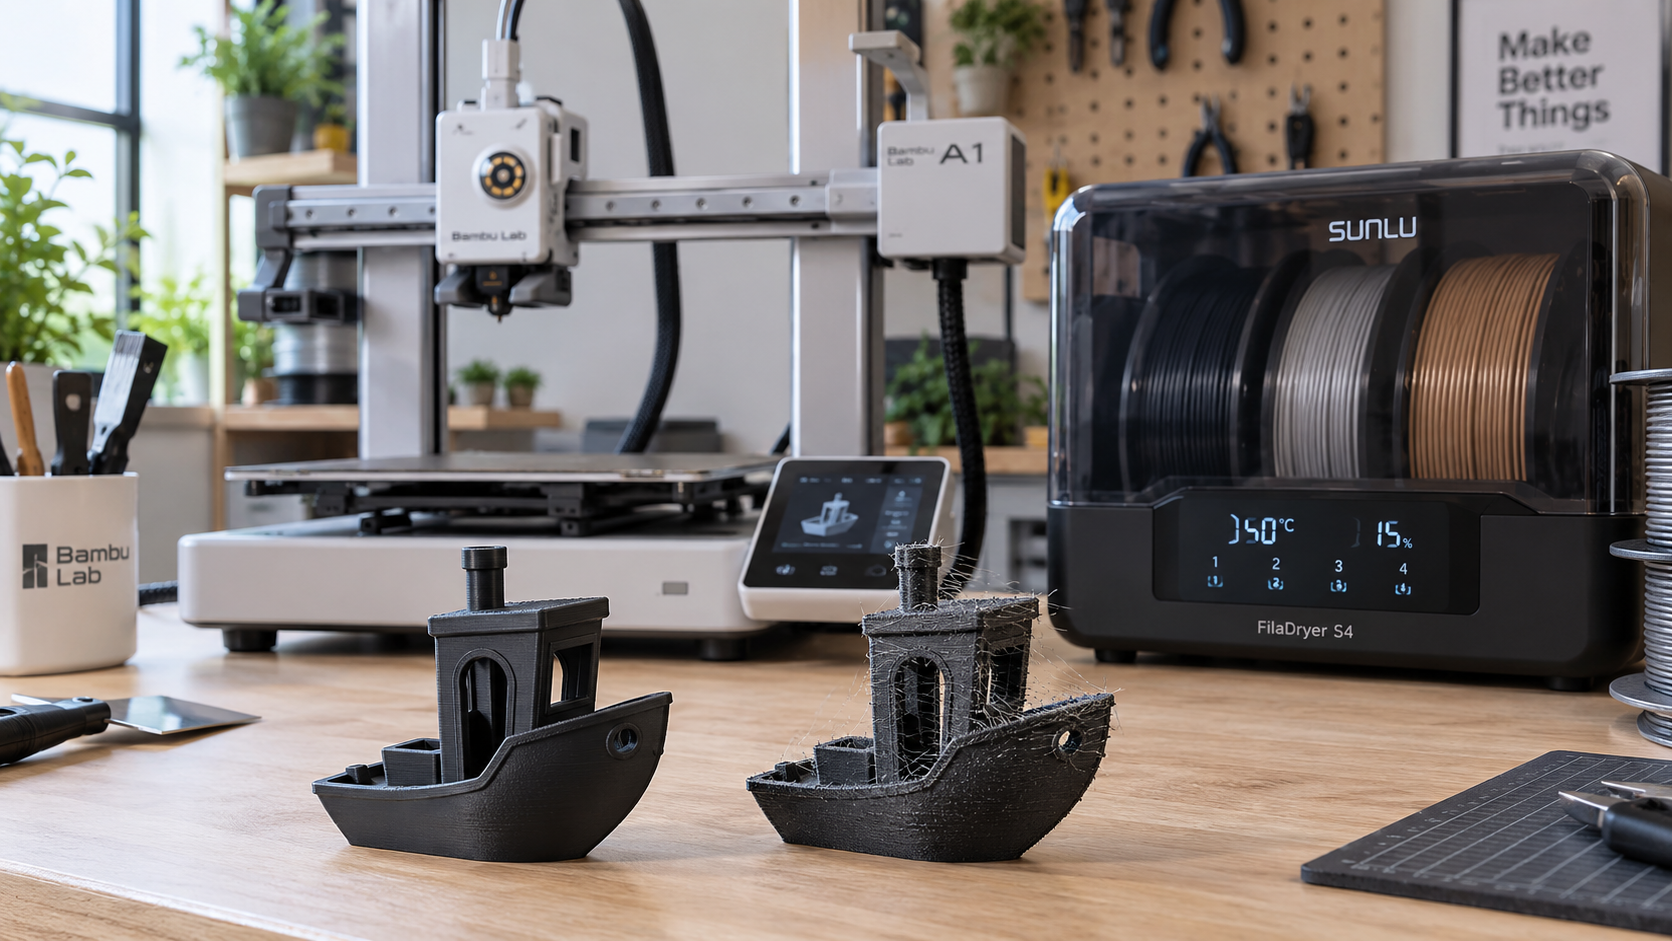
Le diagnostic rapide
1. Séchez le filament si vous avez un doute sur son humidité.
2. Vérifiez que la température n’est pas trop élevée.
3. Ajustez la rétraction par petites étapes.
4. Augmentez la vitesse des déplacements si nécessaire.
5. Testez un seul changement à la fois.
Qu’est-ce que le stringing ?
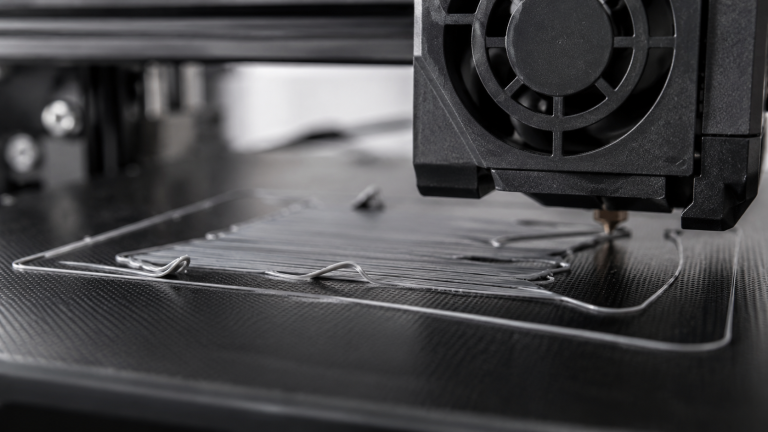
Le stringing correspond à de petits fils de plastique qui se forment lorsque la buse se déplace d’une zone de la pièce à une autre sans extrusion volontaire. Le filament continue légèrement à s’écouler pendant le déplacement et laisse derrière lui des « cheveux » ou des fils entre deux surfaces.
Le phénomène est particulièrement fréquent avec le PETG, mais peut aussi apparaître avec du PLA, du TPU ou d’autres matériaux.
1. Un filament humide : la cause à vérifier en premier
Un filament qui a absorbé de l’humidité peut provoquer davantage de fils, de petites bulles, des crépitements à l’extrusion et une surface moins régulière. Le PETG est notamment plus sensible à l’humidité que le PLA.
Si une bobine imprimait correctement auparavant et commence soudainement à faire du stringing, l’humidité est une piste prioritaire.
La bobine est ouverte depuis plusieurs semaines.
Vous entendez de petits crépitements pendant l’extrusion.
La surface devient plus rugueuse ou irrégulière.
Sécher la bobine avant de modifier le slicer.
2. Une température d’impression trop élevée
Plus le filament est chaud, plus il devient fluide. Si la température est supérieure à ce dont votre filament a réellement besoin, il peut continuer à s’écouler de la buse pendant les déplacements.
Diminuez la température progressivement, par exemple de 5 °C à la fois, tout en surveillant la qualité des couches et leur adhérence.
3. La rétraction est mal réglée
La rétraction retire légèrement le filament dans l’extrudeur avant un déplacement. L’objectif est de réduire la pression dans la buse et donc l’écoulement parasite.
Distance de rétraction
Une distance trop faible peut favoriser le stringing ; une distance excessive peut créer d’autres problèmes.
Vitesse de rétraction
Trop lente, elle peut être inefficace ; trop rapide, elle peut fatiguer ou marquer le filament.
Sur une imprimante à entraînement direct, les distances nécessaires sont généralement plus faibles que sur une machine équipée d’un long tube Bowden.
4. Les déplacements sont trop lents
Plus la buse met de temps à traverser une zone vide, plus le filament a de temps pour suinter. Une vitesse de déplacement plus élevée peut donc réduire le stringing.
Attention toutefois : la valeur idéale dépend de la mécanique de l’imprimante. N’augmentez pas brutalement les vitesses si votre machine génère déjà vibrations ou décalages.
5. Le trajet de la buse peut aggraver le problème
Les slicers disposent souvent d’options permettant de limiter les passages au-dessus des zones vides ou de privilégier des déplacements à l’intérieur du modèle.
Selon votre slicer, recherchez des options proches de : éviter de traverser les parois, combing, travel within infill ou avoid crossing walls.
Dans quel ordre corriger le stringing ?
| Ordre | Vérification | Pourquoi |
|---|---|---|
| 1 | État du filament | L’humidité peut rendre inutiles les réglages du slicer. |
| 2 | Température | Un filament trop chaud suinte plus facilement. |
| 3 | Rétraction | Elle réduit la pression dans la buse pendant les déplacements. |
| 4 | Vitesse de déplacement | Réduit le temps pendant lequel la buse peut suinter. |
| 5 | Trajets du slicer | Évite certains déplacements visibles au-dessus du vide. |
PLA et PETG : les réglages sont-ils les mêmes ?
Non. Le PETG est naturellement plus sujet aux fils que beaucoup de PLA. Il faut donc éviter de copier exactement les mêmes réglages de température et de rétraction d’un matériau à l’autre.
PLA
- souvent plus facile à régler ;
- moins sensible au stringing dans de bonnes conditions ;
- température généralement plus basse.
PETG
- plus sensible à l’humidité ;
- plus fluide et collant à chaud ;
- demande souvent un réglage plus fin de la rétraction.
Faut-il acheter un sécheur de filament ?
Pas nécessairement pour chaque utilisateur, mais il devient très utile si vous imprimez régulièrement du PETG, TPU ou d’autres matériaux sensibles à l’humidité, ou si vos bobines restent longtemps ouvertes.
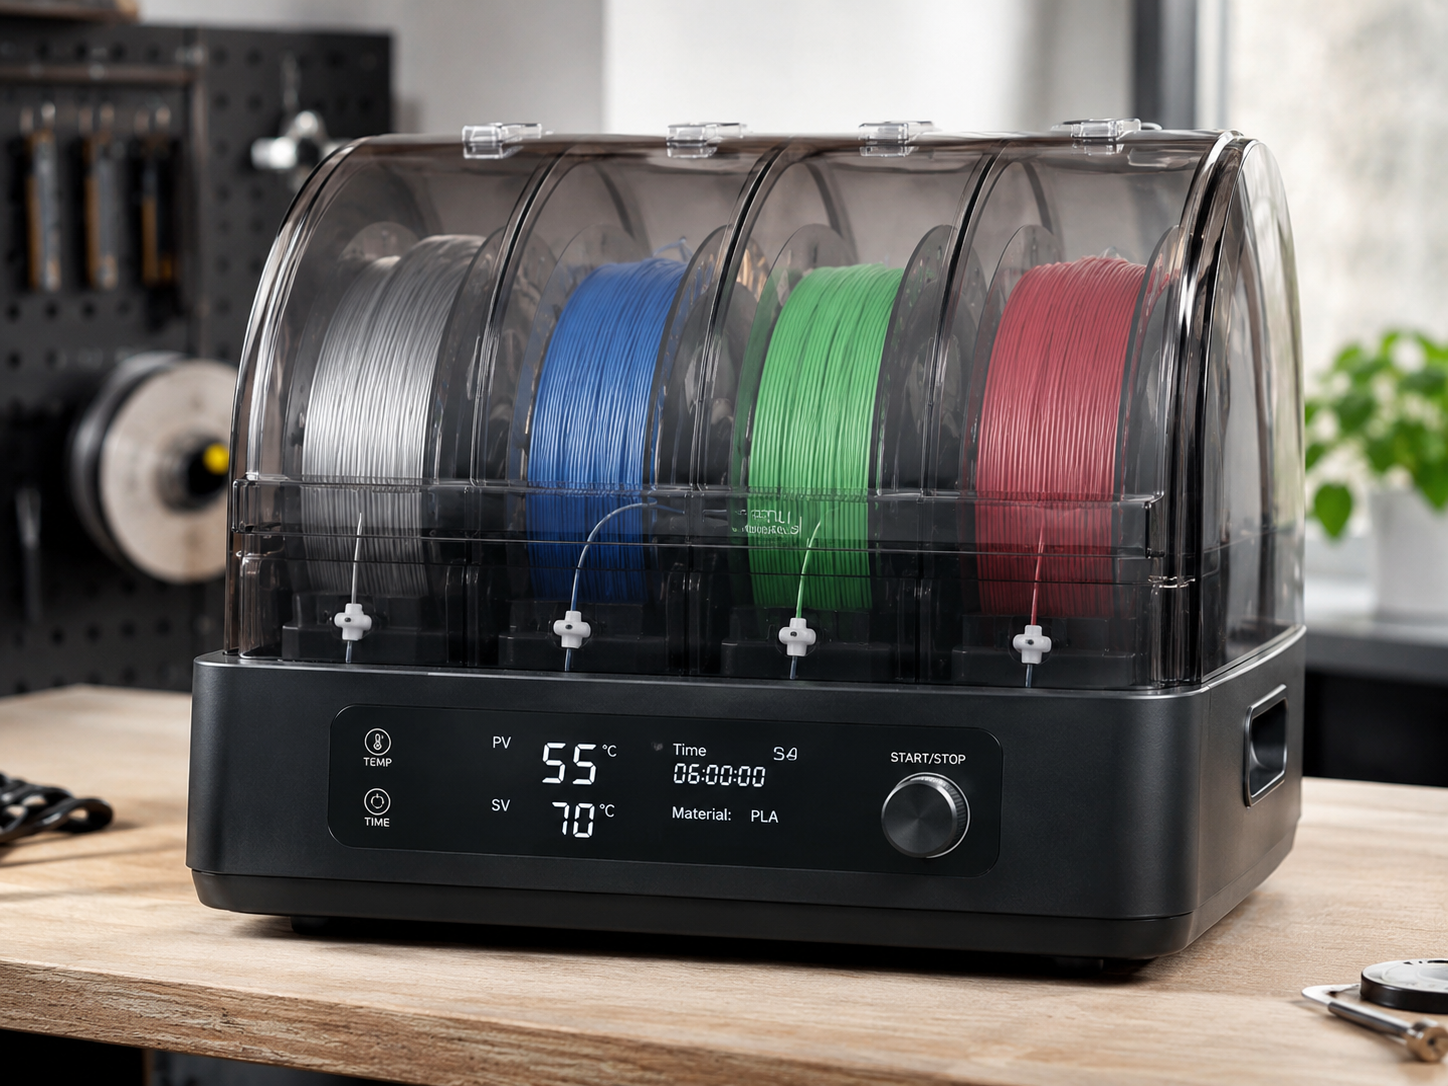
Pour une utilisation occasionnelle, un stockage hermétique avec dessiccant peut déjà fortement limiter l’absorption d’humidité.
Comment tester vos réglages sans gaspiller du filament
Utilisez une petite tour de stringing comportant deux ou plusieurs piliers. Ce modèle imprime rapidement et permet de comparer visuellement différents réglages.
Température actuelle.
Température -5 °C.
Légère augmentation de la rétraction.
Déplacements plus rapides si nécessaire.
Notez chaque changement. Si vous modifiez température, rétraction et vitesse en même temps, vous ne saurez pas quel paramètre a réellement amélioré le résultat.
La méthode Objelio contre le stringing
Commencez par le filament, pas par le slicer. Si une bobine est humide, aucun réglage de rétraction ne donnera un résultat parfaitement propre.
Ensuite, vérifiez la température, puis ajustez progressivement la rétraction et les déplacements. Cette méthode évite de transformer un problème simple en une succession de réglages contradictoires.
À lire ensuite
FAQ : stringing en impression 3D
Pourquoi mon imprimante 3D fait-elle des fils ?
Les causes les plus fréquentes sont un filament humide, une température trop élevée, une rétraction insuffisante ou des déplacements trop lents.
Comment supprimer le stringing avec du PETG ?
Commencez par vérifier que le PETG est sec, puis ajustez la température et la rétraction progressivement.
Une température trop élevée provoque-t-elle du stringing ?
Oui. Un filament plus chaud devient plus fluide et peut continuer à s’écouler pendant les déplacements de la buse.
Faut-il augmenter la rétraction pour supprimer les fils ?
Parfois, mais pas systématiquement. Une rétraction excessive peut créer d’autres problèmes.
Un filament humide peut-il provoquer du stringing ?
Oui. L’humidité peut provoquer davantage de fils, des crépitements pendant l’extrusion et une surface d’impression plus irrégulière.
Le PLA fait-il moins de stringing que le PETG ?
En général, le PLA est plus facile à régler. Le PETG est plus sensible à l’humidité et peut être plus sujet aux fils.
Comment tester la rétraction ?
Imprimez une petite tour de stringing et modifiez un seul paramètre à la fois pour comparer les résultats.
Faut-il acheter un sécheur de filament ?
Il est particulièrement utile si vous utilisez souvent des matériaux sensibles à l’humidité ou conservez des bobines ouvertes longtemps.
Un commentaire
Les commentaires sont fermés.