Première couche qui n’adhère pas : causes et solutions
Première couche qui n’adhère pas : causes et solutions
Votre impression se décolle dès les premières secondes, le filament suit la buse au lieu de rester sur le plateau ou les lignes de la première couche ne se rejoignent pas correctement ? Dans la majorité des cas, inutile de modifier vingt paramètres. Une première couche ratée se diagnostique beaucoup plus efficacement en vérifiant quelques points dans le bon ordre.
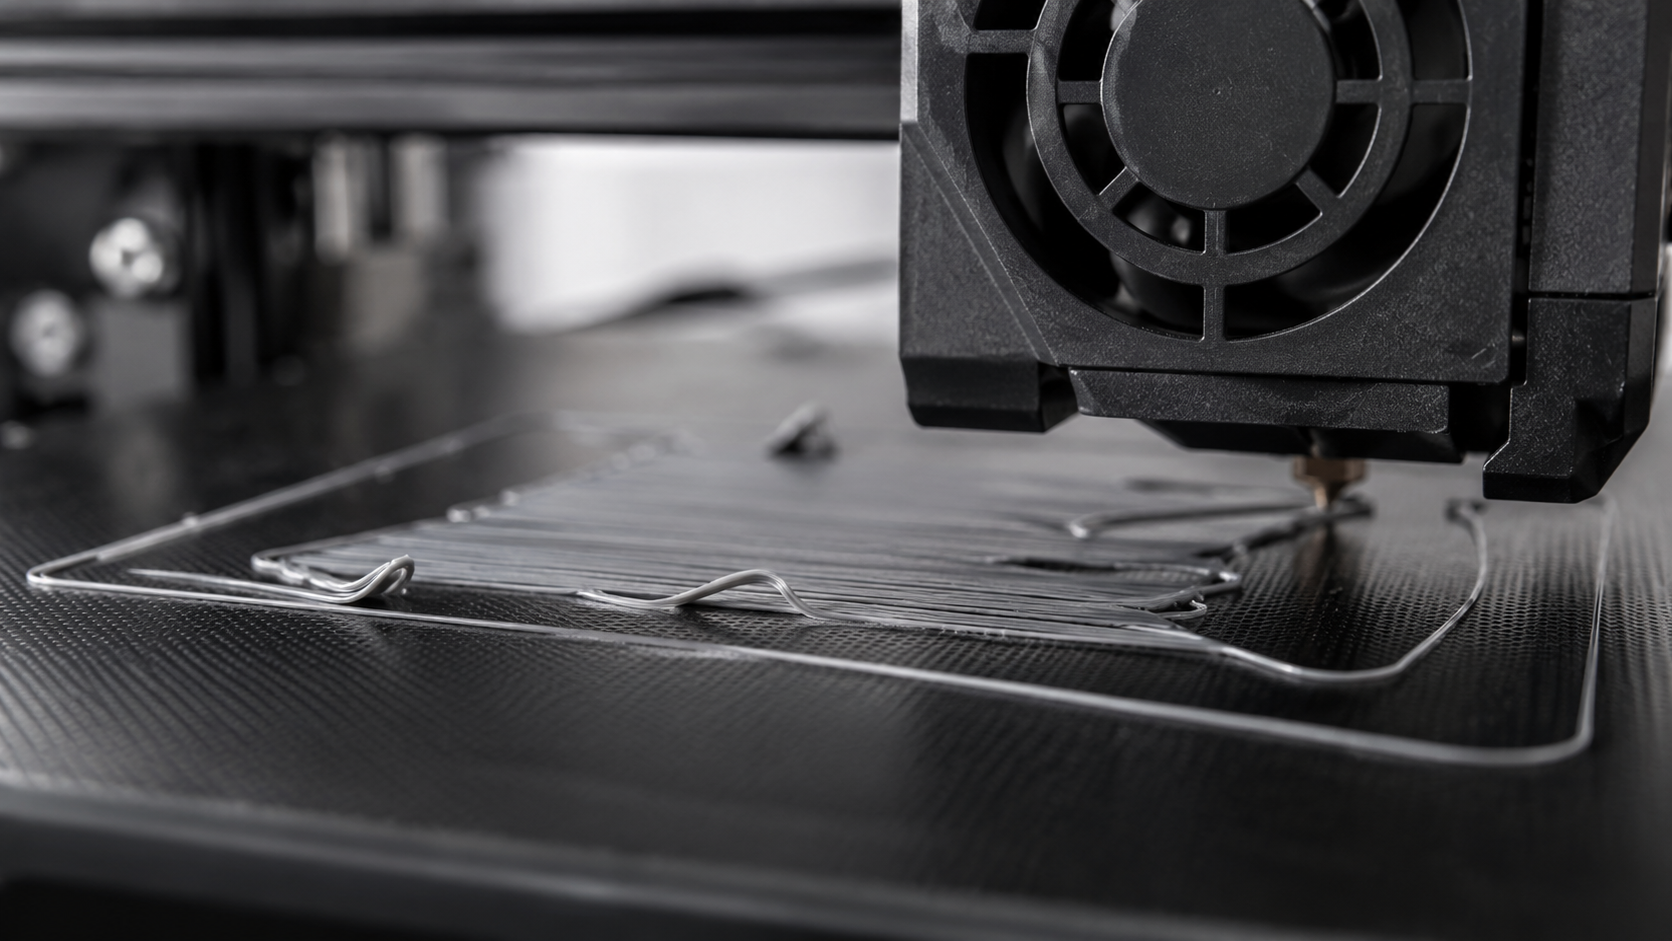
À vérifier avant toute chose
Ne commencez pas par modifier la rétraction, le débit ou dix paramètres avancés.
Si votre première couche n’adhère pas, vérifiez d’abord le plateau, la hauteur de buse et le nivellement. Ce sont les trois points qui expliquent une grande partie des échecs.
Diagnostic express : quel symptôme observez-vous ?
1
Le filament suit la buse
La buse est souvent trop haute, le plateau est sale ou le filament n’est pas suffisamment écrasé.
2
Le filament ne sort presque pas
La buse peut être trop proche du plateau ou partiellement bouchée.
3
Un côté adhère, l’autre non
Le nivellement du plateau ou la compensation automatique mérite d’être vérifié.
4
La pièce se décolle après quelques couches
Température, surface d’impression, refroidissement ou contraintes thermiques deviennent plus probables.
Dans ce guide
L’ordre de diagnostic qui évite de perdre une heure
Une erreur fréquente consiste à ouvrir immédiatement le slicer et à commencer à modifier les réglages au hasard.
C’est rarement efficace.
1
Nettoyez correctement le plateau.Une surface visuellement propre peut malgré tout porter des traces grasses suffisantes pour dégrader l’adhérence.
2
Observez l’écrasement du filament.Les lignes doivent adhérer au plateau et légèrement se rejoindre sans être complètement écrasées.
3
Vérifiez le nivellement.Une première couche correcte à gauche et mauvaise à droite indique souvent un problème géométrique plutôt qu’un mauvais filament.
4
Vérifiez le profil du filament et les températures.Commencez toujours par le profil prévu pour le matériau utilisé.
5
Seulement ensuite, ajustez les paramètres.Vitesse, ventilation, débit et autres réglages deviennent alors pertinents.
1. Plateau sale : la cause la plus bête… et l’une des plus fréquentes
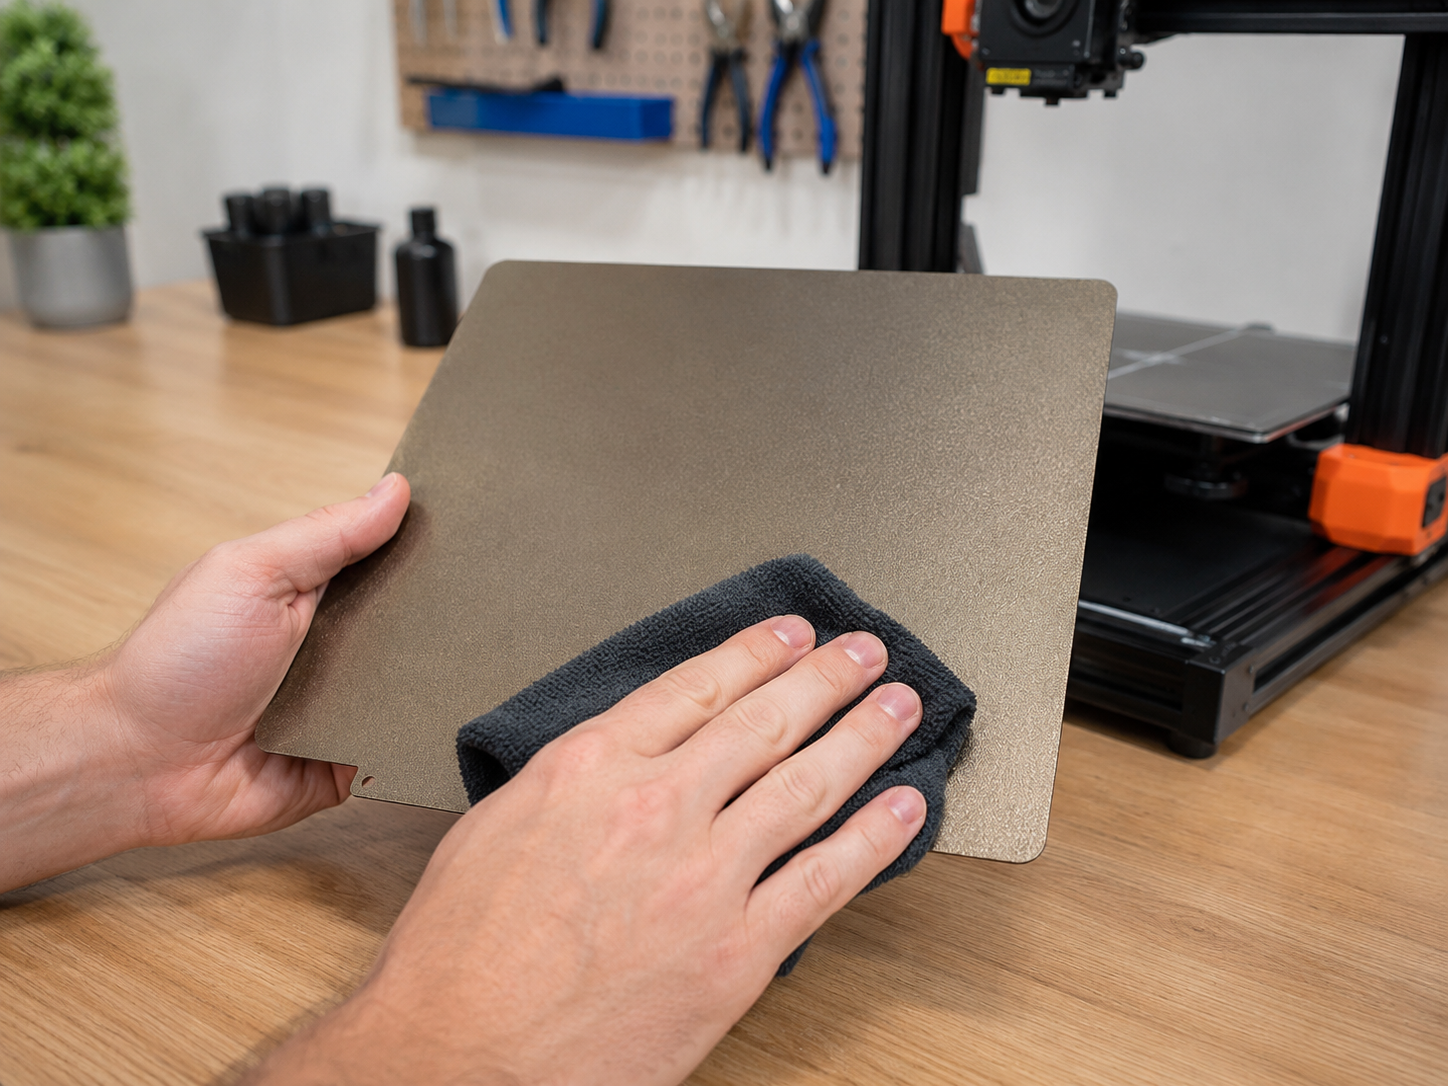
Vous pouvez ne rien voir et pourtant avoir un problème.
En retirant une pièce avec les doigts, en manipulant la plaque ou simplement en touchant régulièrement la surface, vous y déposez des graisses.
La première couche peut alors adhérer correctement à certains endroits et beaucoup moins bien à d’autres.
2. Votre buse est peut-être simplement trop haute
C’est probablement le problème le plus facile à reconnaître visuellement.
Lorsque la buse est trop haute, le filament est déposé sur le plateau comme un fil rond posé sur une table.
Il touche la surface, mais il n’y est pas suffisamment pressé.
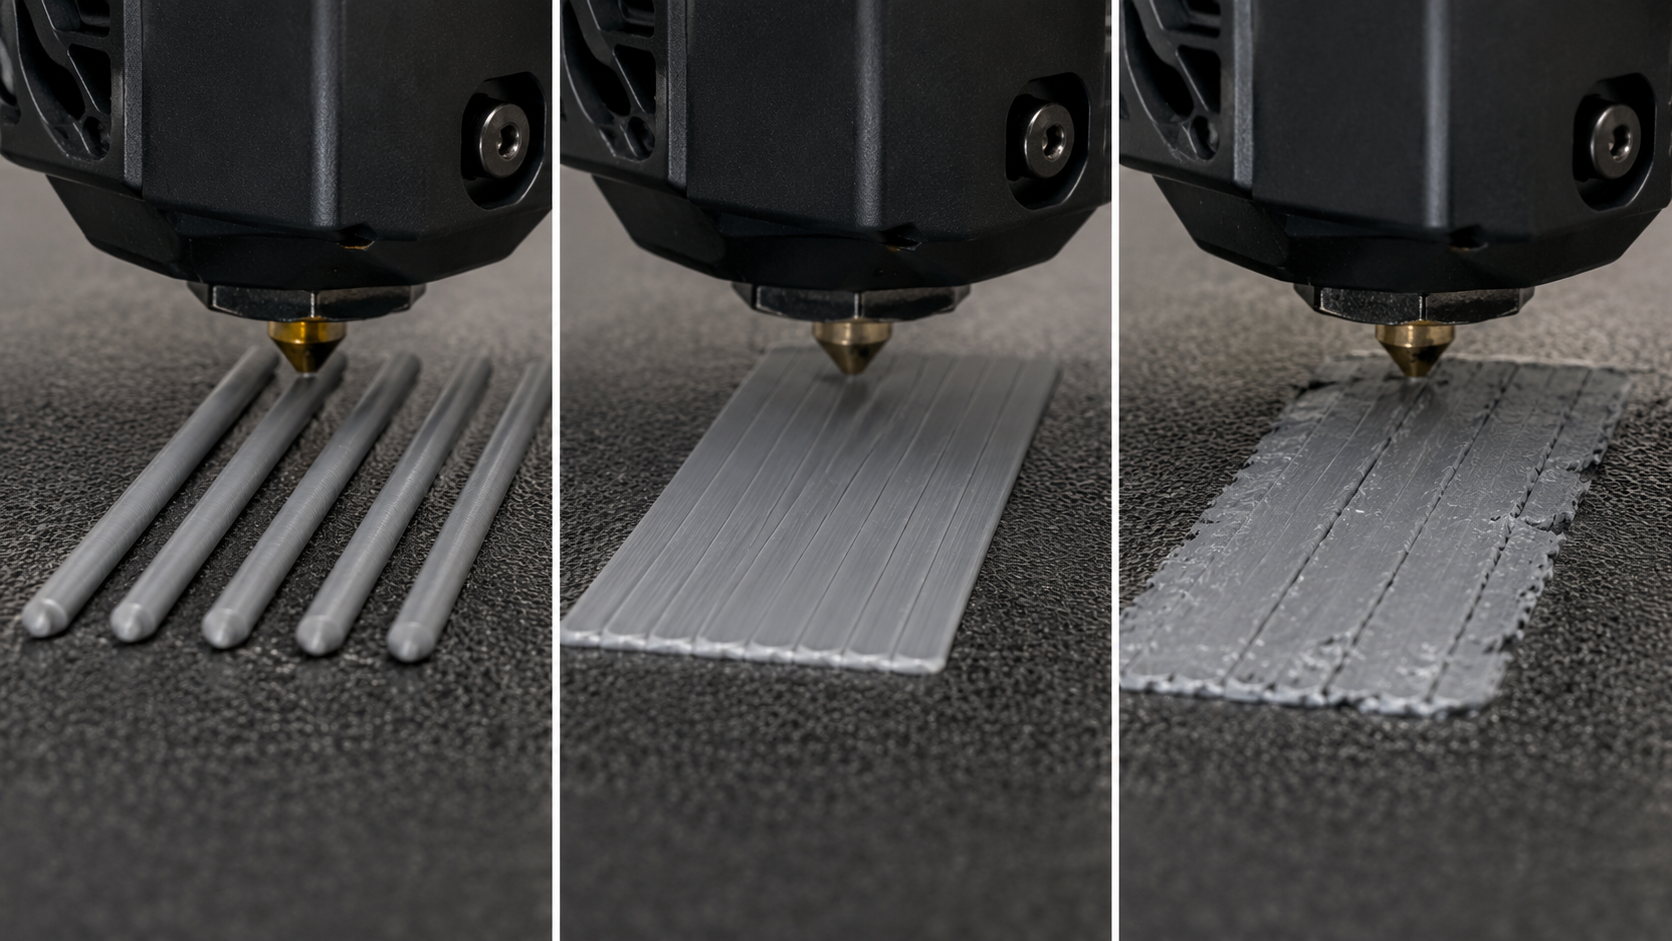
Buse trop haute
Les lignes restent rondes et séparées.
Le filament peut suivre la buse dans les changements de direction.
Hauteur correcte
Le filament est légèrement aplati.
Les lignes voisines se rejoignent proprement sans bourrelet excessif.
Le bon réglage n’est pas « le plus proche possible ». Une buse trop basse provoque elle aussi des défauts et peut empêcher une extrusion correcte.
Et si la buse est trop basse ?
Vous pouvez observer :
- une ligne extrêmement fine ;
- des zones presque transparentes ;
- des traces de buse sur la première couche ;
- du filament qui peine à sortir ;
- une surface rugueuse ou labourée.
Il faut alors augmenter légèrement la distance entre la buse et le plateau.
3. Si un côté imprime bien et l’autre mal : regardez le nivellement
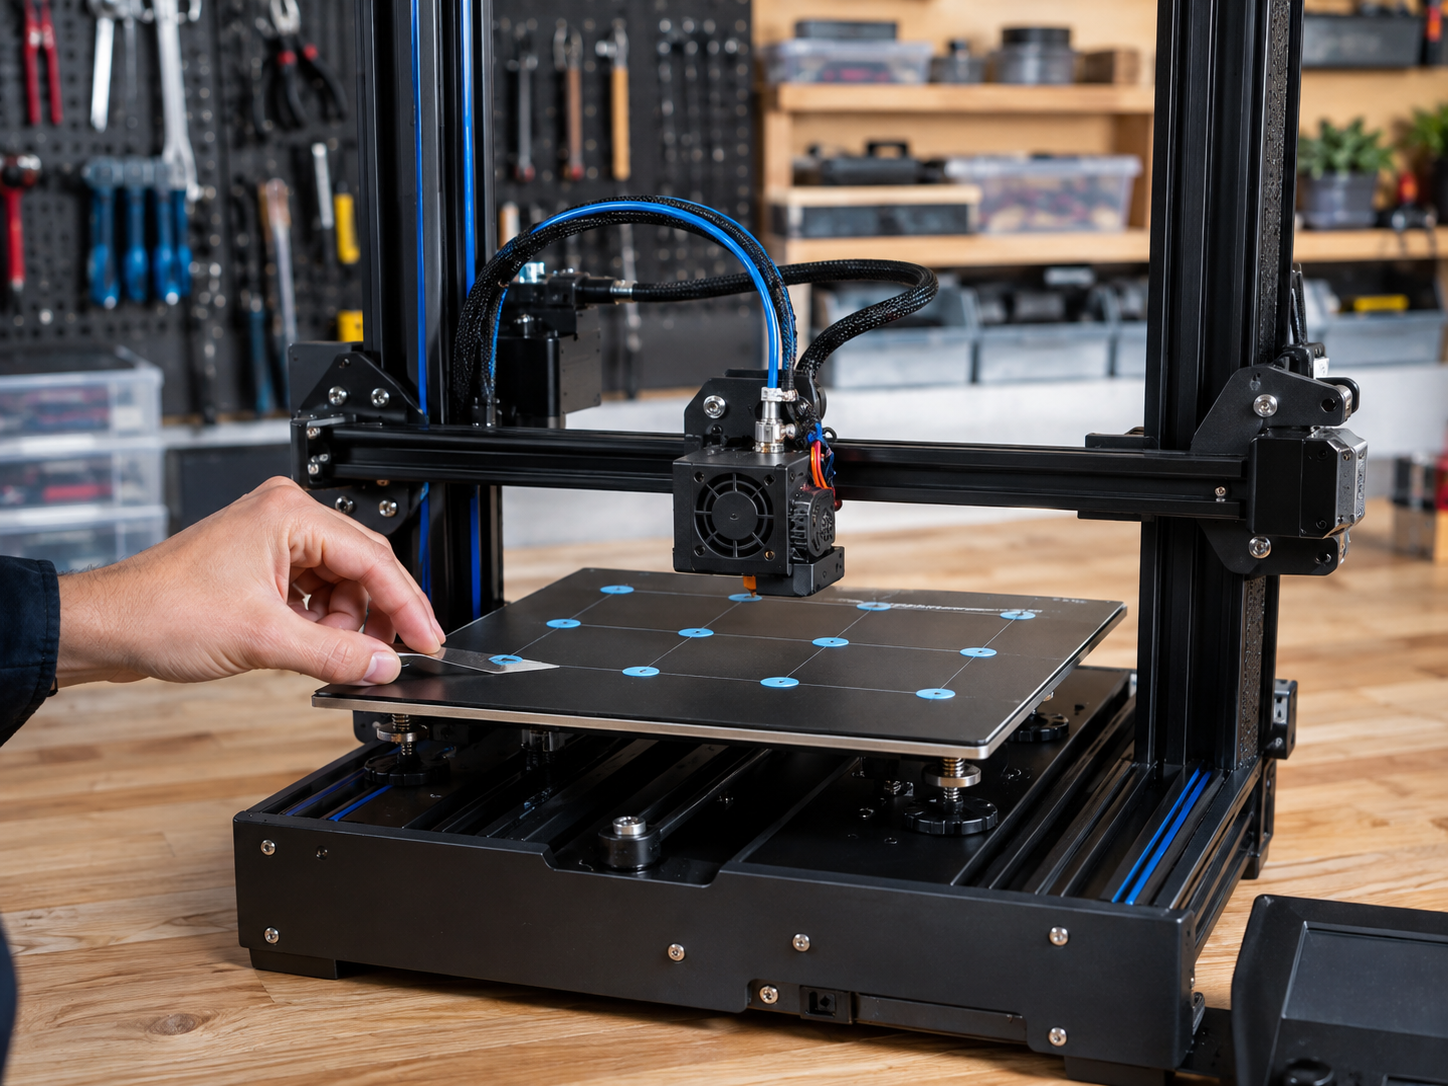
Une première couche parfaite au centre mais trop haute dans un coin ne se corrige pas intelligemment en augmentant simplement le débit.
Le problème vient probablement de la distance réelle entre la buse et la surface selon la zone du plateau.
Les imprimantes modernes utilisent souvent un système de nivellement automatique ou de compensation du plateau.
Mais automatique ne signifie pas infaillible.
4. Une température inadaptée peut réduire l’adhérence
Si la mécanique semble correcte, regardez ensuite les températures.
Un filament imprimé trop froid peut mal fusionner avec la couche précédente et adhérer moins efficacement au plateau.
Le plateau lui-même peut également être trop froid pour la formulation utilisée.
Ne copiez pas une température trouvée au hasard
Deux bobines portant simplement l’inscription « PLA » peuvent demander des réglages différents.
Commencez par le profil recommandé par le fabricant du filament et celui proposé par votre slicer pour votre imprimante.
Si vous hésitez encore entre les deux matériaux les plus courants, consultez notre guide :
PLA ou PETG : quel filament choisir ?
5. La première couche n’est pas une course
Une première couche imprimée trop vite laisse moins de temps au filament pour être correctement déposé sur la surface.
C’est pourquoi de nombreux profils utilisent volontairement une vitesse de première couche nettement inférieure aux vitesses atteintes pendant le reste de l’impression.
Si votre profil constructeur fonctionne normalement : ne cherchez pas à battre un record sur la première couche. Quelques secondes gagnées ici n’ont aucun intérêt si l’impression de trois heures échoue ensuite.
6. Et si le problème venait réellement du filament ?
Oui, c’est possible.
Mais nous le vérifierions après le plateau et la hauteur de buse, pas avant.
Un filament ayant absorbé de l’humidité peut présenter :
- une extrusion irrégulière ;
- des petits crépitements ;
- une surface moins régulière ;
- davantage de fils ;
- une qualité d’impression dégradée.
Le PETG mérite particulièrement d’être surveillé sur ce point.
Notre guide
PLA ou PETG
explique notamment pourquoi le séchage devient parfois nécessaire.
7. Tout commence bien puis les coins se soulèvent : ce n’est plus exactement le même problème
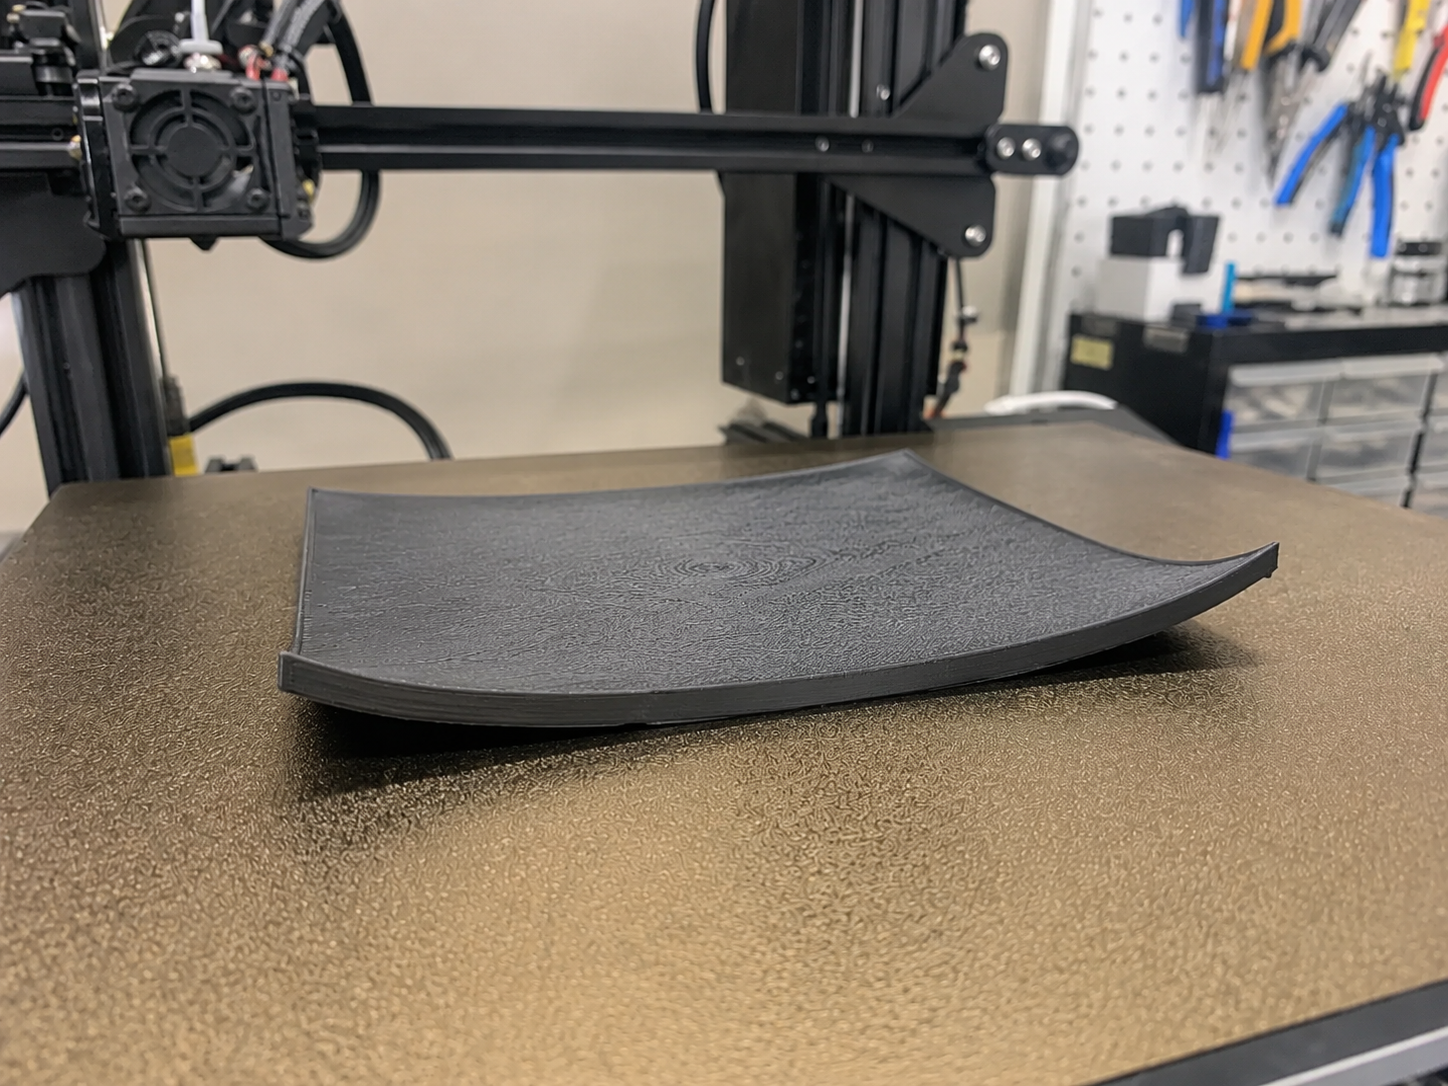
Si votre pièce adhère parfaitement pendant les premières couches puis commence progressivement à relever ses coins, vous êtes probablement face à un problème de déformation thermique — le fameux warping.
Le plastique se contracte en refroidissant.
Plus la pièce est grande et plus les différences de température sont importantes, plus ces contraintes peuvent devenir significatives.
Dans ce cas, regardez notamment :
- la température du plateau ;
- les courants d’air ;
- le refroidissement ;
- la géométrie de la pièce ;
- le matériau ;
- la surface de contact.
Faut-il mettre de la colle, un brim ou un raft ?
Parfois oui.
Mais ils ne doivent pas servir à masquer systématiquement un mauvais réglage de première couche.
Brim
Ajoute une bordure autour de la pièce et augmente la surface de contact avec le plateau.
Très utile pour certaines pièces étroites ou sujettes au warping.
Raft
Crée une structure imprimée sous la pièce.
Plus coûteux en matière et rarement nécessaire pour une impression FDM moderne correctement réglée.
Colle
Peut améliorer l’adhérence ou parfois jouer le rôle d’interface entre la pièce et certaines surfaces.
Son utilité dépend fortement du matériau et du plateau.
Le piège classique
Si toutes vos impressions nécessitent systématiquement énormément de colle pour tenir, nous chercherions d’abord la cause du problème plutôt que d’augmenter encore la quantité de colle.
À quoi ressemble une bonne première couche ?
Elle n’est ni simplement posée sur le plateau, ni écrasée jusqu’à devenir presque transparente.
La méthode Objelio en 60 secondes
Première couche qui n’adhère pas ? Procédez toujours dans cet ordre :
Nettoyage → hauteur de buse → nivellement → températures → vitesse → filament → causes plus spécifiques.
Cette méthode élimine rapidement les causes simples avant de toucher aux réglages avancés.
Ce qu’il ne faut surtout pas faire
Modifier dix paramètres simultanément
Vous ne saurez plus quelle modification a réellement corrigé ou aggravé le problème.
Descendre la buse sans limite
Une buse trop basse n’améliore pas forcément l’adhérence et peut provoquer de nouveaux défauts.
Accuser immédiatement le filament
Une plaque grasse ou un mauvais Z-offset sont souvent beaucoup plus simples à corriger.
Changer de slicer
Changer tout l’environnement logiciel pour une mauvaise première couche est rarement la première solution à tester.
Multiplier les adhésifs
Un adhésif peut aider dans certaines situations, mais il ne remplace pas une calibration correcte.
Lancer quand même l’impression
Une mauvaise première couche devient rarement meilleure à la cinquantième couche.
FAQ : première couche impression 3D
Pourquoi mon filament n’adhère-t-il pas au plateau ?
Les causes les plus courantes sont une surface sale, une buse trop éloignée du plateau, un mauvais nivellement ou des températures inadaptées.
Comment savoir si ma buse est trop haute ?
Les lignes restent rondes, espacées et adhèrent mal. Elles peuvent également être entraînées par la buse pendant ses déplacements.
Comment savoir si ma buse est trop basse ?
Le filament est excessivement écrasé, l’extrusion peut devenir irrégulière et la buse peut laisser des traces visibles dans la première couche.
Pourquoi un côté du plateau adhère et l’autre non ?
Cela indique souvent une différence de hauteur entre la buse et le plateau selon les zones. Le nivellement ou la compensation de la surface doit alors être vérifié.
Faut-il utiliser de la colle sur le plateau ?
Pas systématiquement. Son intérêt dépend du matériau et de la surface d’impression. Une mauvaise première couche ne doit pas automatiquement être compensée par davantage de colle.
Pourquoi les coins de ma pièce se décollent-ils ?
Lorsque le décollement apparaît après plusieurs couches, les contraintes dues au refroidissement et à la contraction du matériau peuvent provoquer du warping.
Un filament humide peut-il empêcher l’adhérence ?
Il peut dégrader la régularité de l’extrusion et donc contribuer à une mauvaise impression, mais le plateau et le réglage de la première couche restent à vérifier en priorité.
Dois-je ralentir la première couche ?
Une première couche plus lente peut améliorer la régularité du dépôt. Les profils constructeurs utilisent d’ailleurs souvent une vitesse spécifique pour cette étape.
À retenir
- Nettoyez le plateau avant de modifier les réglages.
- Observez l’écrasement réel du filament.
- Buse trop haute = mauvaise adhérence fréquente.
- Buse trop basse = extrusion également problématique.
- Un défaut différent selon les zones indique souvent un problème de nivellement.
- Utilisez d’abord les profils recommandés pour le filament.
- Ne modifiez qu’un paramètre à la fois.
- Un décollement après plusieurs couches peut être du warping.
2 commentaires
Les commentaires sont fermés.