Couches qui se séparent en impression 3D : causes et solutions
Couches qui se séparent en impression 3D : causes et solutions
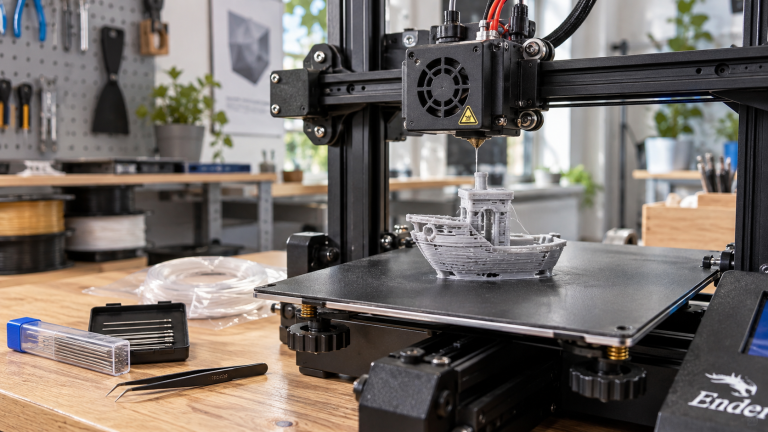
Votre pièce semble correcte à première vue, mais les couches se séparent, se fissurent ou cassent facilement dans le sens horizontal ?
Ce défaut correspond à une mauvaise adhérence entre les couches. Température trop basse, ventilation excessive, courant d’air,
sous-extrusion ou filament humide : voici la méthode à suivre pour améliorer la solidité de vos impressions.
Objelio peut percevoir une commission sans coût supplémentaire pour vous.
Le diagnostic en 30 secondes
La pièce casse exactement entre deux couches : vérifiez d’abord température et refroidissement.
Les lignes semblent maigres ou espacées : recherchez une sous-extrusion.
Le défaut apparaît surtout avec ABS / ASA : contrôlez les courants d’air et la stabilité thermique.
Le filament crépite ou fait beaucoup de fils : vérifiez son humidité.
Qu’est-ce qu’une mauvaise adhérence entre les couches ?
En impression FDM, chaque nouvelle couche doit fusionner suffisamment avec la précédente.
Lorsque cette liaison est trop faible, la pièce peut se fendre horizontalement ou se séparer sous un effort pourtant modéré.
Ce phénomène est parfois appelé délamination. Il ne faut pas le confondre avec le warping,
qui correspond plutôt au décollement ou à la déformation de la pièce par rapport au plateau.
1. Une température de buse trop basse
Pour que deux couches se soudent correctement, la matière déposée doit être suffisamment chaude.
Si la température est trop faible, le filament se pose sans fusionner assez avec la couche précédente.
Revenez au profil recommandé par le fabricant du filament et votre imprimante.
Si vous avez fortement augmenté la vitesse, gardez aussi à l’esprit que le hotend doit faire fondre davantage de matière par seconde.
revenez au profil de base, testez une petite pièce, puis ajustez par petites étapes.
Évitez de modifier température, vitesse et ventilation en même temps.
2. Une ventilation trop forte peut fragiliser la liaison
Le ventilateur de pièce refroidit le filament après extrusion.
C’est utile pour les détails et les ponts, mais un refroidissement excessif
peut réduire le temps pendant lequel deux couches peuvent fusionner.
Le problème devient particulièrement important avec certains matériaux
qui demandent une température ambiante plus stable.
Vérifiez donc que votre profil n’utilise pas un refroidissement beaucoup plus agressif que celui recommandé.
3. Les courants d’air peuvent provoquer des fissures
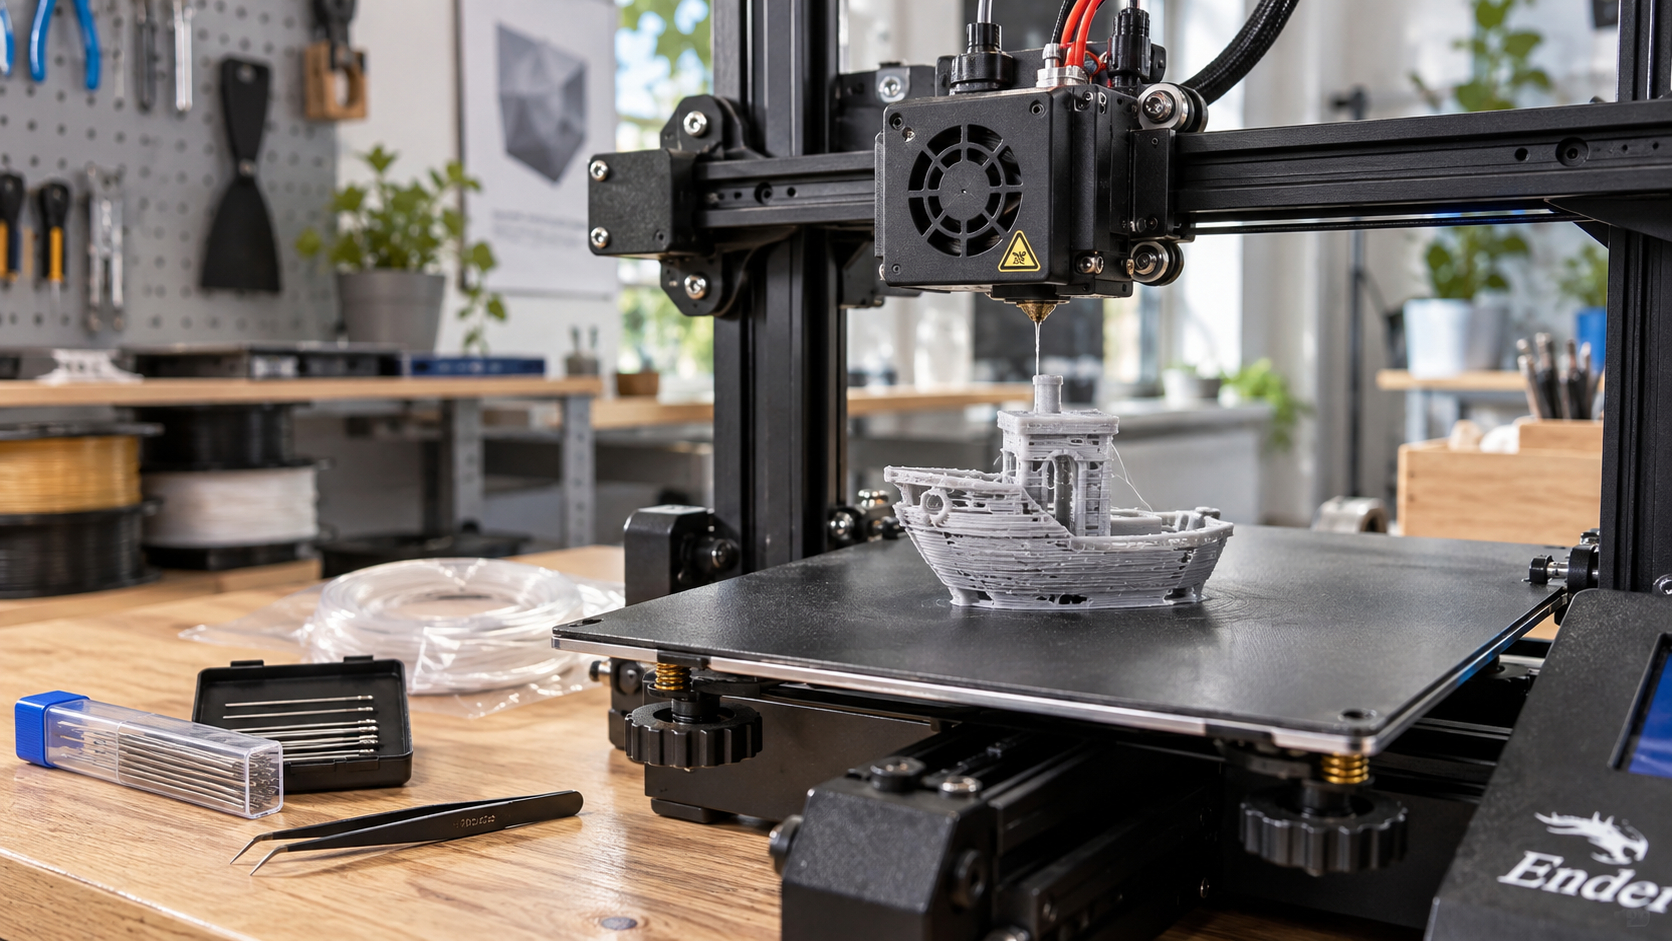
Une pièce volumineuse ou imprimée dans un matériau sensible peut subir
des différences de température entre ses zones.
La contraction qui en résulte peut créer des contraintes suffisantes
pour ouvrir une séparation entre deux couches.
Éloignez l’imprimante des fenêtres, portes et flux d’air directs.
Pour les matériaux qui bénéficient réellement d’une enceinte fermée,
une machine conçue pour maintenir un environnement plus stable peut être préférable.
Imprimante fermée
Bambu Lab P1S

Son enceinte fermée est intéressante lorsque vous imprimez régulièrement
des matériaux plus sensibles aux variations thermiques.
4. La sous-extrusion réduit aussi la solidité entre les couches
Si l’imprimante dépose moins de matière que prévu,
chaque ligne possède moins de surface de contact avec les lignes voisines.
La pièce peut alors présenter à la fois des trous, des parois fines
et une faible cohésion entre les couches.
5. Vérifiez la vitesse d’impression
Une vitesse élevée augmente la quantité de filament
que le hotend doit faire fondre chaque seconde.
Lorsque le système atteint sa limite,
la température réelle du filament extrudé peut devenir insuffisante
pour assurer une bonne fusion.
pour voir si la résistance de la pièce s’améliore.
si vous utilisez un profil très agressif.
avant de relancer une impression longue.
6. Le filament peut être humide
Un filament ayant absorbé de l’humidité peut extruder de manière moins régulière.
Cela peut entraîner des crépitements, une surface rugueuse,
du stringing et une cohésion moins homogène.
Séchage filament
SUNLU FilaDryer S4
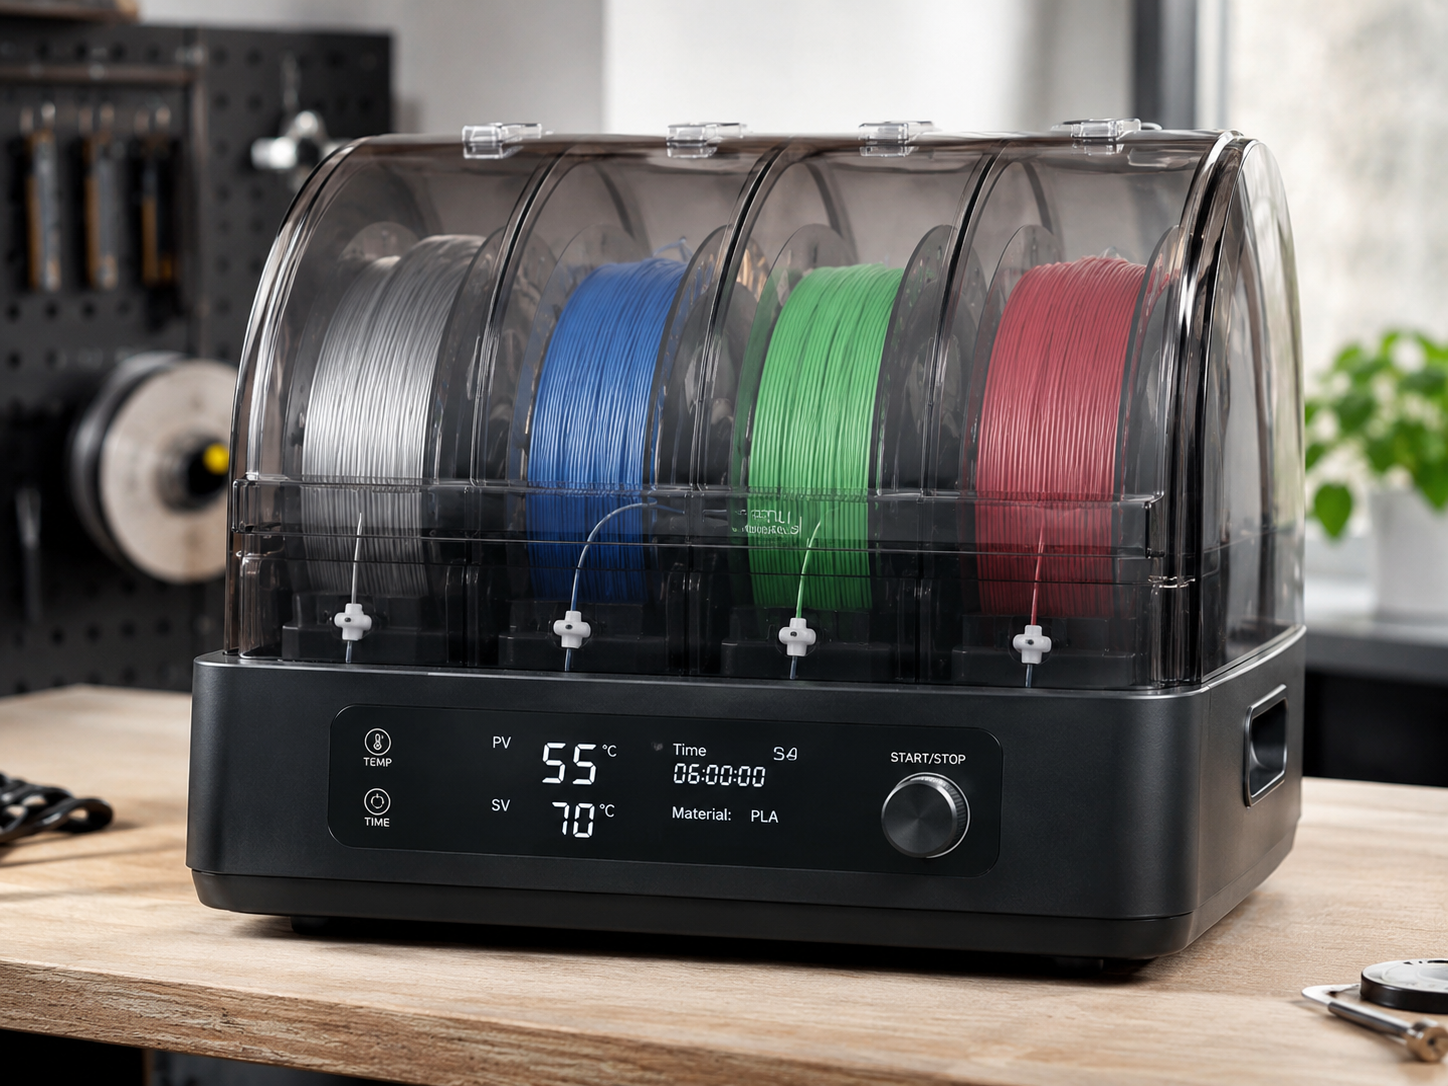
Si votre bobine crépite ou est restée longtemps à l’air libre,
un séchage adapté peut aider à retrouver une extrusion plus stable.
7. Comparez avec une autre bobine si le doute persiste
Une bobine ancienne, contaminée ou mal stockée peut compliquer le diagnostic.
Tester un filament récent et correctement conservé permet d’écarter rapidement cette variable.
Filament PETG
Comparer les PETG disponibles
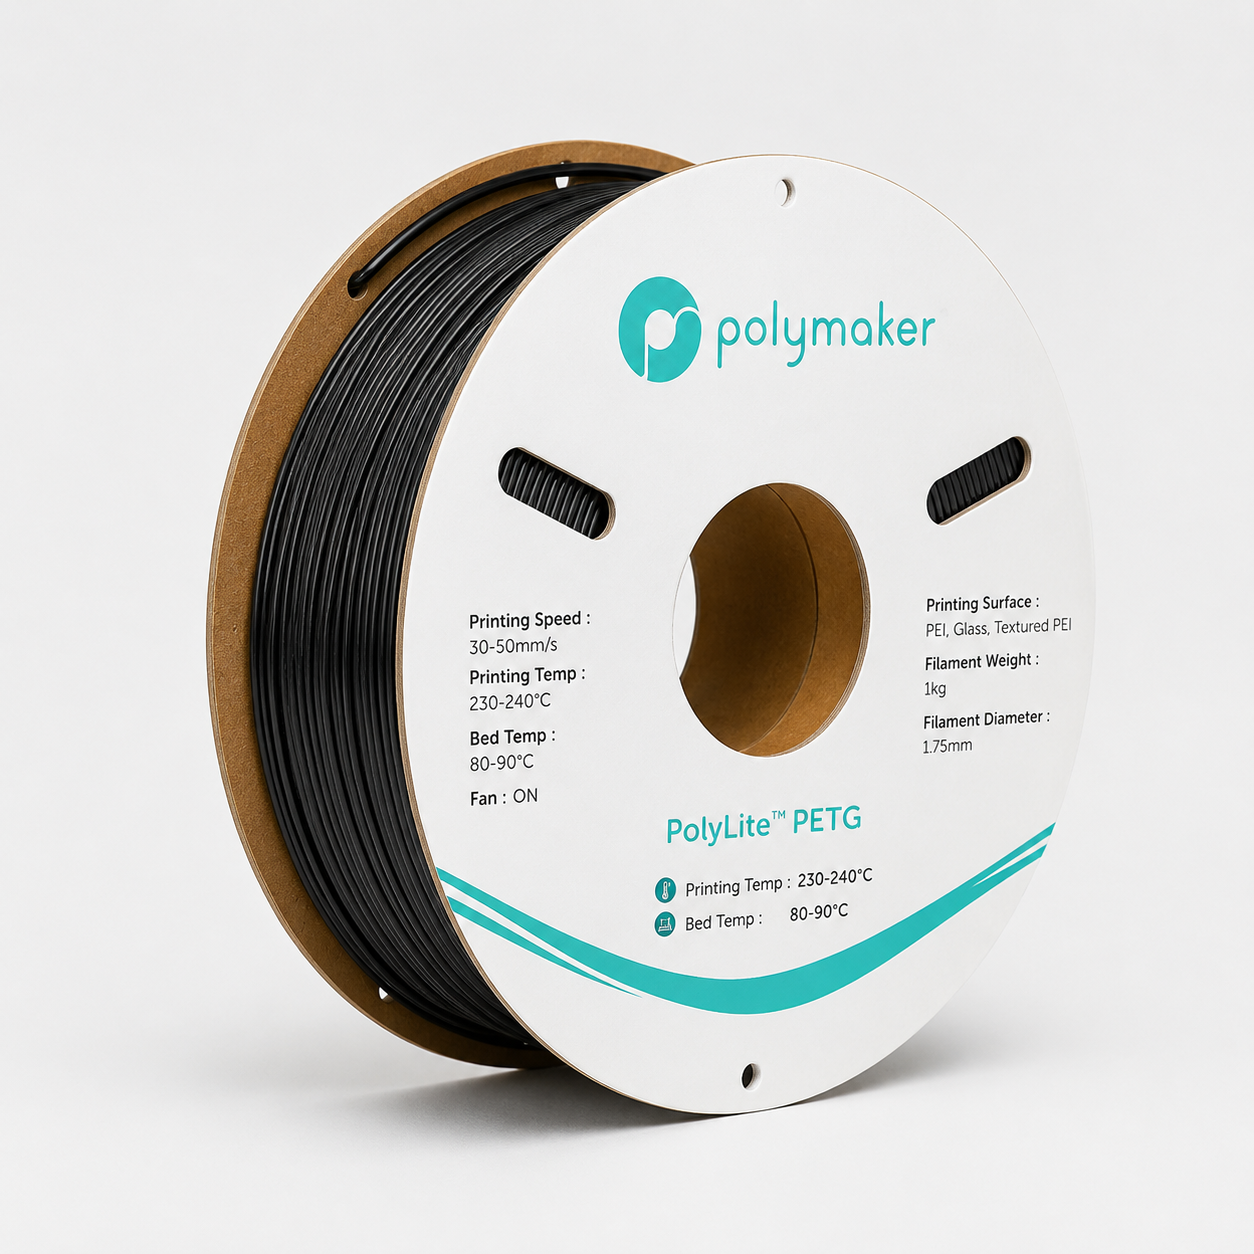
Si votre filament actuel se comporte de façon anormale,
un test avec une autre bobine peut permettre d’isoler rapidement la cause.
8. L’orientation de la pièce compte beaucoup
Même avec des réglages parfaits,
une pièce FDM n’est pas aussi résistante dans toutes les directions.
Les couches constituent naturellement des plans de faiblesse potentiels.
Si la pièce doit supporter une forte traction ou une flexion importante,
essayez d’orienter le modèle de façon à ne pas placer l’effort principal
dans le sens de séparation des couches.
si une pièce fonctionnelle casse toujours sur la même ligne malgré une bonne qualité d’impression,
le problème peut être lié à l’orientation du modèle plutôt qu’à la machine.
Dans quel ordre corriger le problème ?
1
Température
Revenez à la plage recommandée pour votre filament.
2
Ventilation
Vérifiez que le refroidissement n’est pas excessif.
3
Courants d’air
Stabilisez l’environnement autour de l’imprimante.
4
Débit
Recherchez une sous-extrusion ou une vitesse trop élevée.
5
Filament
Vérifiez humidité, stockage et régularité de la bobine.
6
Orientation
Adaptez la pièce si elle travaille mécaniquement dans le mauvais axe.
Couches qui se séparent : à retenir
Une mauvaise adhérence inter-couches vient le plus souvent
d’un manque de chaleur, d’un refroidissement trop agressif,
d’un environnement instable ou d’une extrusion insuffisante.
Commencez par température + ventilation + vitesse,
puis contrôlez le débit et le filament.
Pour les matériaux sensibles, une enceinte fermée peut également améliorer la stabilité thermique.
À lire ensuite
FAQ : couches qui se séparent en impression 3D
Pourquoi les couches de mon impression 3D se séparent-elles ?
Les causes fréquentes sont une température de buse trop basse,
une ventilation excessive, des courants d’air,
une sous-extrusion ou un filament en mauvais état.
Augmenter la température peut-il améliorer l’adhérence entre les couches ?
Oui, lorsque la température est insuffisante pour obtenir une bonne fusion.
Restez toutefois dans la plage recommandée par le fabricant du filament.
La ventilation peut-elle rendre une pièce plus fragile ?
Oui. Un refroidissement trop important peut réduire la fusion entre les couches,
surtout avec des matériaux qui préfèrent un environnement plus chaud.
Une enceinte fermée est-elle obligatoire ?
Non pour tous les matériaux.
Elle devient surtout intéressante pour limiter les variations thermiques
avec des filaments plus sensibles aux courants d’air et au refroidissement.
Le filament humide peut-il réduire la solidité des couches ?
Il peut rendre l’extrusion moins régulière et dégrader la qualité de liaison.
Vérifiez l’humidité si le filament crépite ou présente d’autres défauts visibles.
Pourquoi ma pièce casse-t-elle toujours au même endroit ?
Si l’impression est visuellement correcte,
l’orientation de la pièce ou la concentration des efforts mécaniques
peut expliquer cette rupture répétée.