Inserts filetés pour impression 3D : tailles et pose au fer
Inserts filetés pour impression 3D : tailles et pose au fer
Un boîtier dont le couvercle doit être démonté, un support vissé ou une pièce mécanique assemblée : les inserts filetés en laiton évitent de visser directement et à répétition dans le plastique. Encore faut-il choisir la bonne taille, modéliser le bon trou et maîtriser la pose au fer. Voici une méthode concrète pour des pièces FDM en PLA ou PETG, avec les cotes d’un modèle précis pour ne pas mélanger les références.
Le choix et la méthode en 30 secondes
Pour la plupart des petits boîtiers : commencez par étudier un insert M3 si votre visserie et la géométrie de la pièce le permettent.
Pour une pièce plus volumineuse : le M4 ou le M5 peut être pertinent, à condition de prévoir davantage de matière autour du logement.
Pour la pose : préparez un trou aux cotes de votre modèle, chauffez l’insert au fer à souder, enfoncez-le sans forcer puis laissez refroidir complètement.
Attention : « M3 » désigne le filetage intérieur, pas le diamètre du trou à imprimer.
Pourquoi utiliser un insert fileté plutôt qu’une vis dans le plastique ?
Une vis directement engagée dans une pièce imprimée peut suffire pour un montage simple, peu sollicité et rarement démonté. Mais chaque ouverture d’un boîtier sollicite de nouveau les mêmes filets de plastique. À terme, un serrage excessif ou des démontages répétés peuvent les abîmer.
Avec un insert thermofixé, la vis s’engage dans un filetage métallique. L’extérieur de l’insert est ancré dans le plastique qui a ramolli puis s’est resolidifié autour de lui. C’est notamment utile pour les couvercles, charnières, boîtiers d’électronique, supports et prototypes que vous démontez souvent.
Quels inserts acheter : M3, M4 ou M5 ?
Choisissez d’abord la taille de la vis et l’encombrement disponible dans le modèle. Ensuite seulement, sélectionnez l’insert correspondant. Pour éviter les approximations, le tableau suivant reprend les dimensions de la gamme 3DJAKE en laiton vendue par lot de 50, et non celles de tous les inserts du marché.
| Référence 3DJAKE | Trou nominal à modéliser (D3) | Longueur de l’insert | Épaisseur minimale W indiquée |
|---|---|---|---|
| M3 | 4,0 mm | 5,7 mm | 1,6 mm |
| M4 | 5,6 mm | 6,35 mm | 2,1 mm |
| M5 | 6,4 mm | 9,5 mm | 2,6 mm |
Ces valeurs D3 et W sont celles du fabricant pour cette référence. Ne les transposez pas automatiquement à des inserts M3 ou M4 d’une autre marque : leur diamètre extérieur et leurs reliefs peuvent être différents. En outre, prévoyez une marge de conception au-delà de l’épaisseur minimale lorsque la pièce subit des efforts importants.
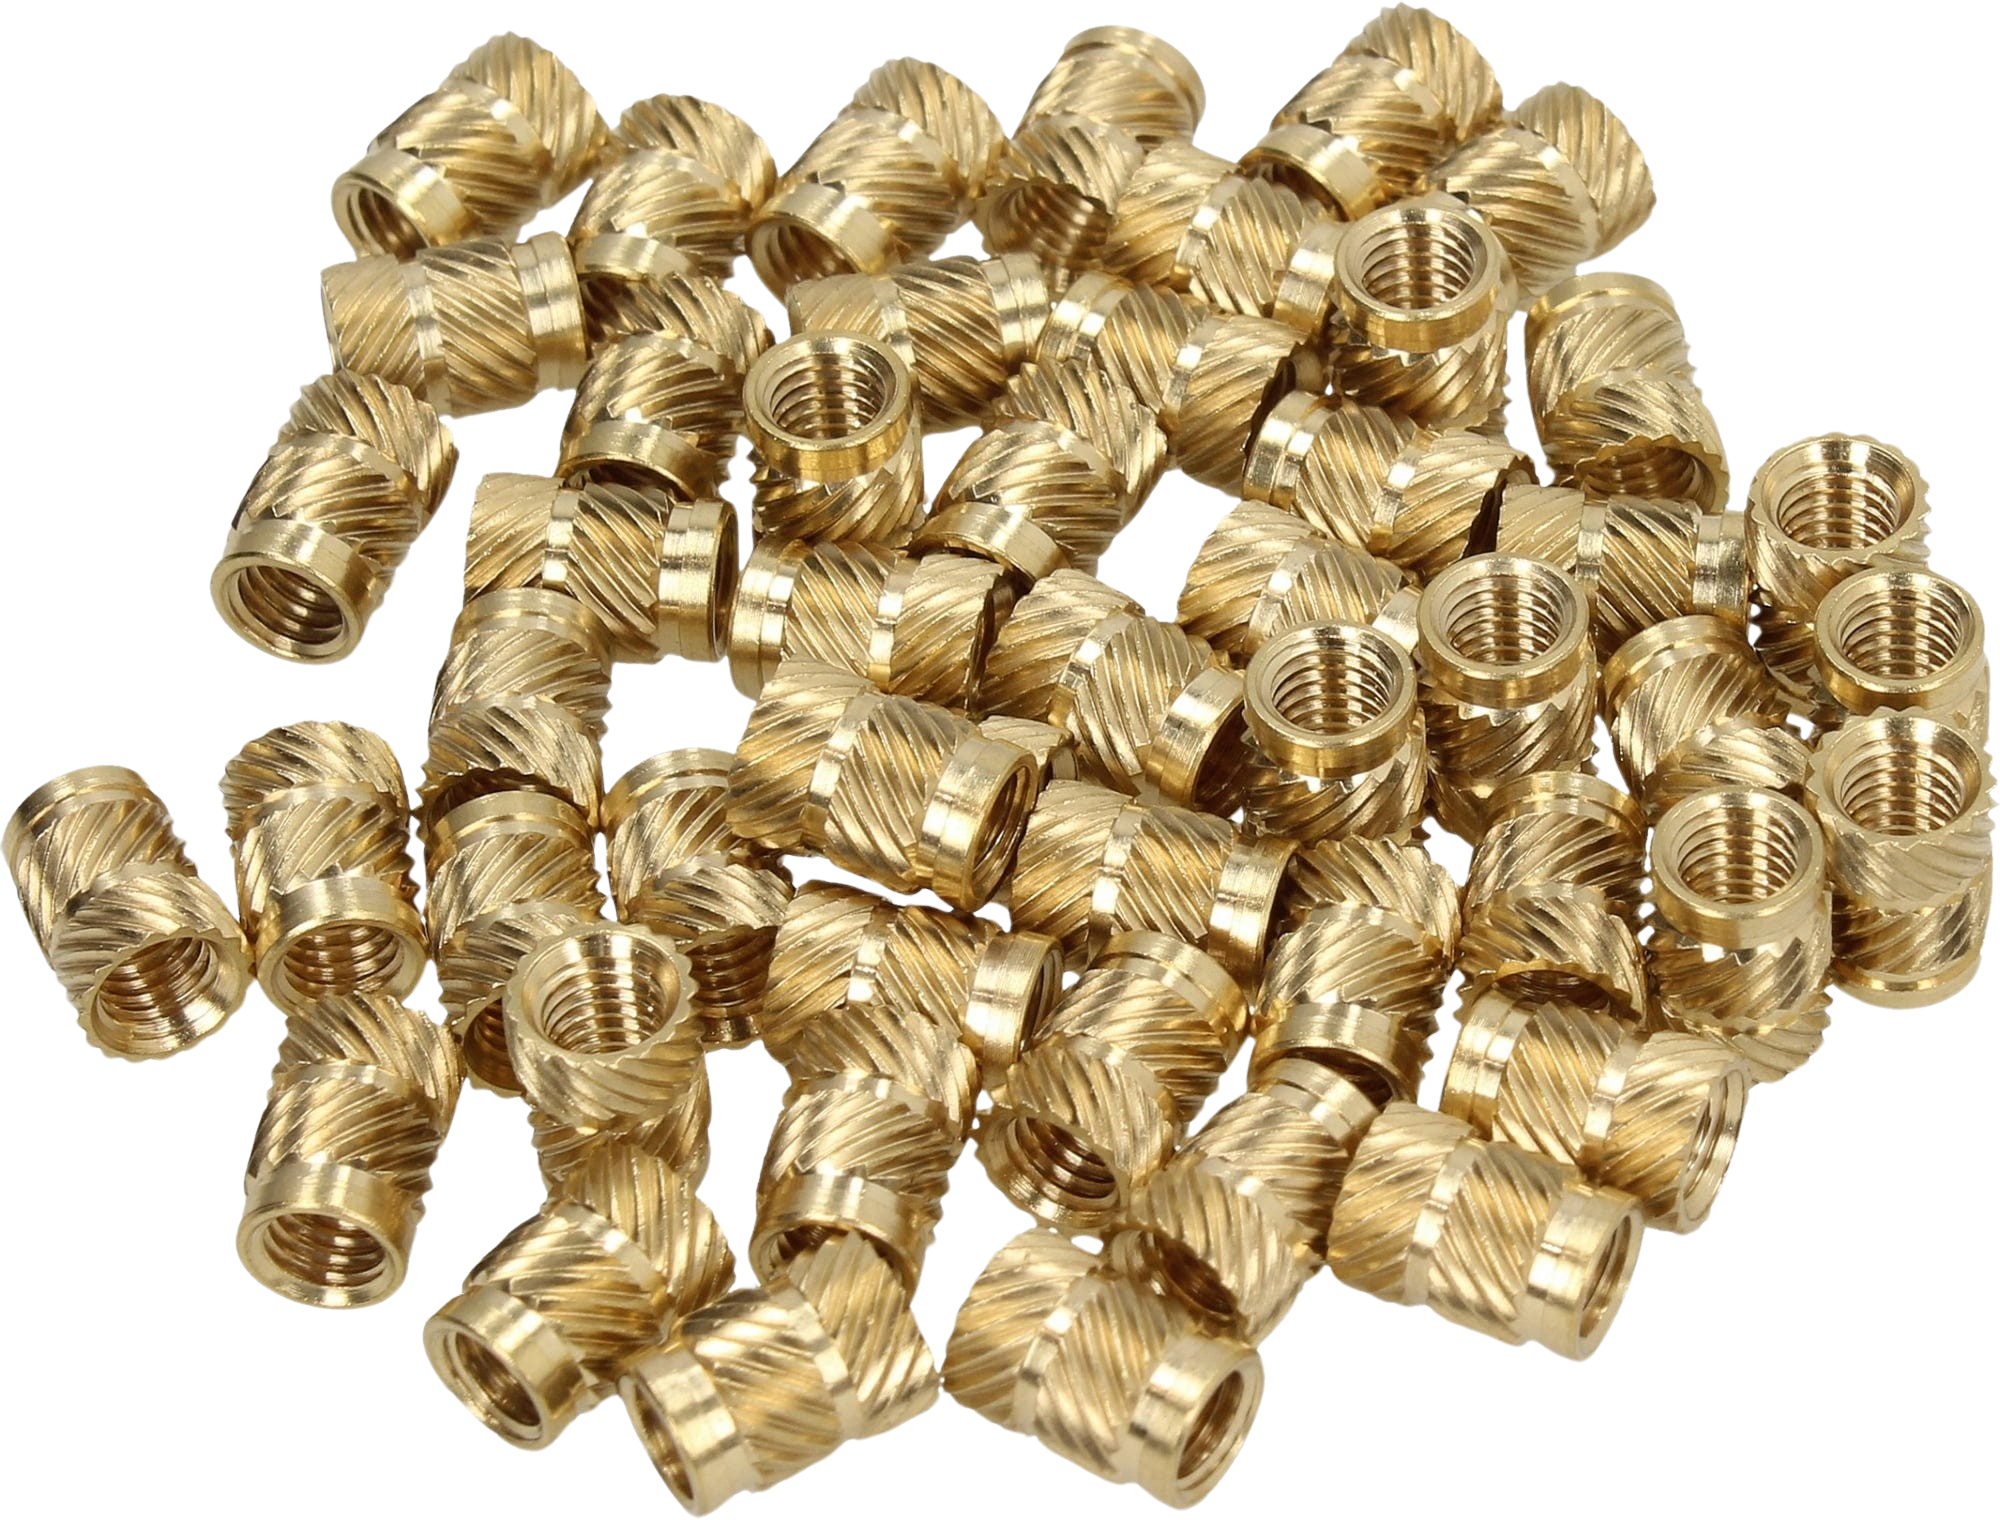
Inserts filetés 3DJAKE — lot de 50
Une gamme disponible en plusieurs filetages, avec les dimensions de logement indiquées sur la fiche du fabricant. Sélectionnez la variante adaptée à votre visserie.
Le matériel nécessaire pour une pose propre
Un pied à coulisse est particulièrement utile si vous reproduisez une pièce existante ou si vous vérifiez la taille extérieure d’une référence différente de celle du tableau. En revanche, il ne remplace pas la fiche technique ni un essai d’assemblage.
Pied à coulisse numérique VEVOR 150 mm
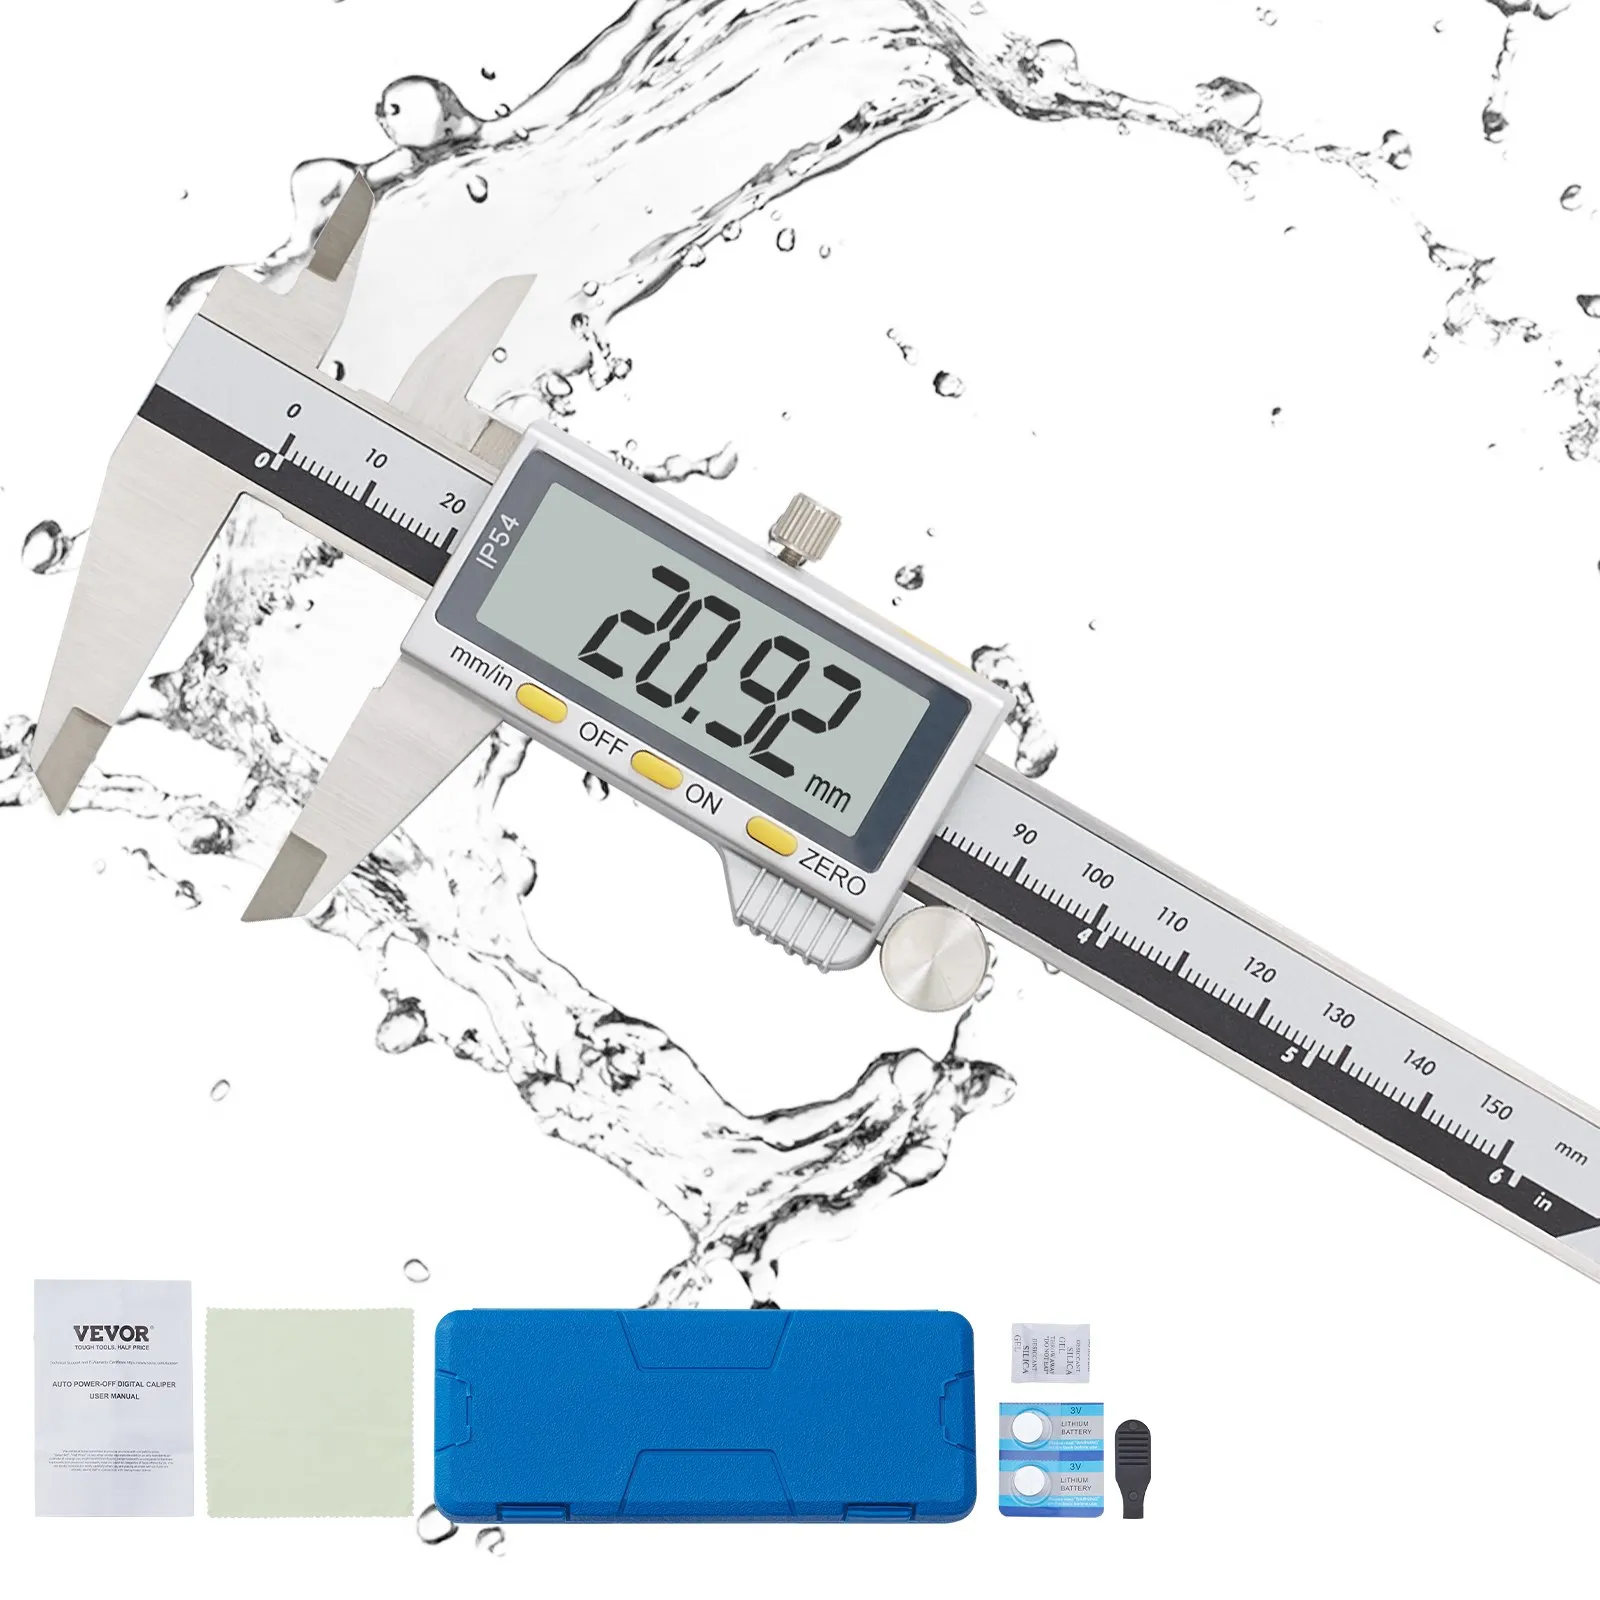
Pour mesurer un insert, relever une pièce d’origine ou contrôler les dimensions de votre prototype avant de lancer une série.
Comment dessiner le logement dans votre logiciel 3D
Ne percez pas simplement un trou de 3 mm parce que votre vis est une M3. Le logement doit accueillir le corps extérieur de l’insert et laisser assez de matière pour que le plastique puisse se refermer autour de ses reliefs.
Pour les inserts 3DJAKE de ce guide, vous pouvez partir du D3 indiqué dans le tableau. Modélisez un logement droit, suffisamment profond pour accueillir toute la longueur de l’insert, avec une petite marge au fond lorsque c’est possible. Gardez également assez de matière autour du trou pour éviter de fendre le bossage.
Imprimez d’abord une petite pièce d’essai comportant deux ou trois logements : la précision réelle du trou dépend de votre imprimante, du filament, du slicer et de l’orientation. Ce test coûte moins cher qu’une grande pièce ratée.
Installer un insert fileté au fer à souder : la méthode
La thermofixation convient aux pièces imprimées en thermoplastique adaptées à cette technique. Travaillez dans un espace correctement ventilé, éloignez les matières inflammables et ne touchez jamais l’insert tant qu’il est chaud.
1
Préparer et contrôler
Vérifiez la référence, le diamètre imprimé et la profondeur du logement. Posez votre pièce sur un support stable.
2
Régler le fer
Utilisez une température adaptée au thermoplastique et à l’insert. Suivez d’abord les indications de votre matériel, puis ajustez sur l’éprouvette.
3
Aligner l’insert
Placez l’insert à l’entrée du trou et maintenez le fer aussi perpendiculaire que possible à la surface.
4
Enfoncer doucement
Chauffez l’insert, puis accompagnez sa descente sans forcer. Arrêtez-vous lorsque son sommet arrive à la profondeur voulue.
5
Retirer le fer
Retirez l’outil verticalement, sans tirer l’insert avec la panne. Ne tentez pas de corriger brutalement sa position.
6
Laisser refroidir et tester
Attendez le refroidissement complet avant d’engager la vis. Contrôlez l’alignement et effectuez un premier serrage modéré.
La température exacte n’est pas universelle : un PLA, un PETG et un ABS ne réagissent pas de la même manière, tout comme les fers et les pannes. L’objectif est que le plastique s’assouplisse autour de l’insert, sans déformer toute la pièce ni brûler le matériau.
PLA ou PETG : quelles différences à l’installation ?
Le PLA est facile à imprimer et convient à de nombreux boîtiers légers. Comme il ramollit à relativement basse température, une pose trop chaude ou trop lente peut provoquer une déformation autour du trou. Faites un essai avant de toucher à la pièce définitive.
Le PETG peut être intéressant pour certaines pièces fonctionnelles, mais cela ne dispense ni d’un logement bien dimensionné ni d’une pose soignée. Il peut aussi former un bourrelet de matière si vous enfoncez trop rapidement l’insert. Laissez refroidir avant de solliciter le montage.
Pour les deux matériaux : testez sur un échantillon de même filament, avec la même orientation et le même nombre de parois que votre pièce finale. C’est beaucoup plus fiable qu’une consigne de température sortie de son contexte.
Les cinq erreurs qui font rater un assemblage
Confondre vis M3 et trou de 3 mm
Le filetage intérieur ne donne pas le diamètre extérieur de l’insert. Reprenez les cotes de votre référence exacte.
Prévoir une paroi trop fine
L’insert peut fissurer le bossage ou s’arracher. Réservez davantage de matière pour un montage chargé mécaniquement.
Forcer avec un fer trop froid
La chaleur doit permettre au plastique de se réorganiser. Si vous devez appuyer fortement, arrêtez-vous et vérifiez le réglage.
Chauffer beaucoup trop longtemps
Vous risquez de déformer le logement, d’incliner l’insert ou de détériorer les parois extérieures de la pièce.
Serrer avant refroidissement
Un insert encore chaud peut tourner ou se déplacer. Attendez que le plastique ait retrouvé sa rigidité.
Quand éviter les inserts thermofixés ?
Cette méthode n’est pas universelle. Elle ne s’applique pas telle quelle aux impressions en résine photopolymère durcie, qui ne fondent pas comme le PLA ou le PETG. Il faut alors envisager des fixations conçues pour le matériau, un écrou captif, un collage compatible ou une autre géométrie d’assemblage.
Pour des charges importantes, des pièces de sécurité ou des éléments soumis à de fortes vibrations, dimensionnez et testez votre assemblage. La présence d’un insert en laiton ne suffit pas à démontrer une résistance donnée.
Le verdict Objelio : commencez par le logement, pas par le fer
La réussite d’un insert fileté dépend d’abord de la conception du modèle. Choisissez le filetage adapté à la vis, reportez les dimensions de votre référence précise et imprimez une éprouvette avant l’installation finale.
Les inserts 3DJAKE utilisés ici fournissent les cotes de logement de leurs variantes M3, M4 et M5. Un pied à coulisse peut compléter la vérification, notamment si vous travaillez sur une pièce à reproduire ou sur d’autres inserts.
Inserts filetés 3DJAKE
Pied à coulisse numérique VEVOR
À lire ensuite
FAQ : inserts filetés et impression 3D
Quel diamètre de trou prévoir pour un insert M3 en impression 3D ?
Pour les inserts 3DJAKE M3 présentés dans cet article, le fabricant indique un trou nominal D3 de 4,0 mm. Avec un insert M3 d’une autre référence, utilisez ses propres dimensions et vérifiez le résultat sur une éprouvette.
Comment poser un insert fileté dans du PLA ?
Préparez le logement aux bonnes dimensions, chauffez l’insert avec un fer à souder adapté, enfoncez-le doucement et perpendiculairement, puis laissez la pièce refroidir avant de visser.
Peut-on installer un insert fileté dans du PETG ?
Oui, les inserts thermofixés peuvent convenir au PETG. Adaptez la température au filament, procédez doucement et vérifiez le résultat sur une pièce d’essai.
Quel insert choisir entre M3 et M4 ?
Choisissez selon la vis prévue et la place disponible. Un M4 nécessite généralement un logement plus important et davantage de matière autour du trou que le M3 de la même gamme.
Un insert métallique empêche-t-il une pièce imprimée de casser ?
Non. Il crée un filetage métallique durable, mais la résistance du montage dépend aussi du plastique, de la conception, de l’orientation des couches et du serrage.
Faut-il forcément une panne spéciale pour installer les inserts ?
Une panne adaptée aux inserts facilite leur alignement et leur insertion régulière. Il est possible de suivre les instructions du fabricant avec un fer compatible, mais il faut impérativement maîtriser la température et éviter tout mouvement latéral.
Peut-on utiliser cette méthode sur une impression en résine ?
Pas de la même manière : une résine photopolymère durcie ne se comporte pas comme le PLA ou le PETG lorsqu’on la chauffe. Prévoyez une autre méthode de fixation adaptée à cette résine.