Warping impression 3D : causes et solutions pour éviter le décollement
Warping impression 3D : causes et solutions pour éviter le décollement
Une pièce qui se soulève dans les coins, une base qui se déforme ou une impression qui finit par se décoller :
c’est typiquement du warping. Dans la plupart des cas, le problème vient d’une combinaison entre
adhérence insuffisante, première couche imparfaite et refroidissement trop brutal.
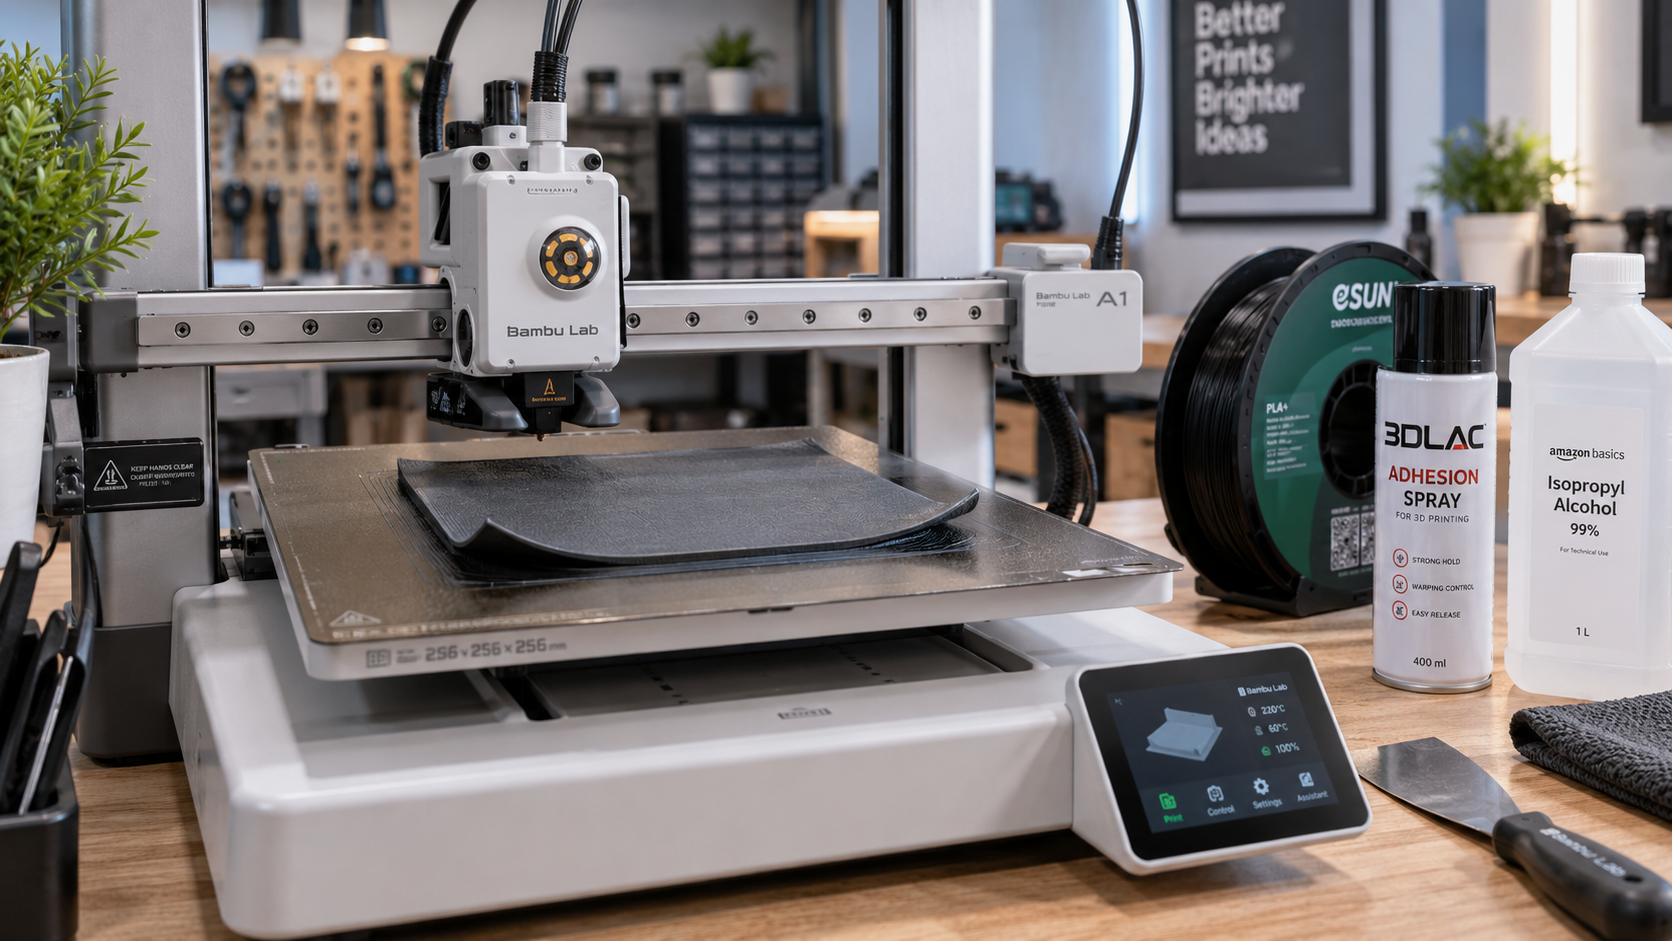
Le diagnostic rapide
1. Nettoyez et dégraissez le plateau.
2. Vérifiez la première couche et le Z offset.
3. Adaptez la température du plateau au filament.
4. Limitez les courants d’air et le refroidissement trop agressif.
5. Ajoutez un brim ou une aide d’adhérence si la géométrie l’exige.
Qu’est-ce que le warping en impression 3D ?
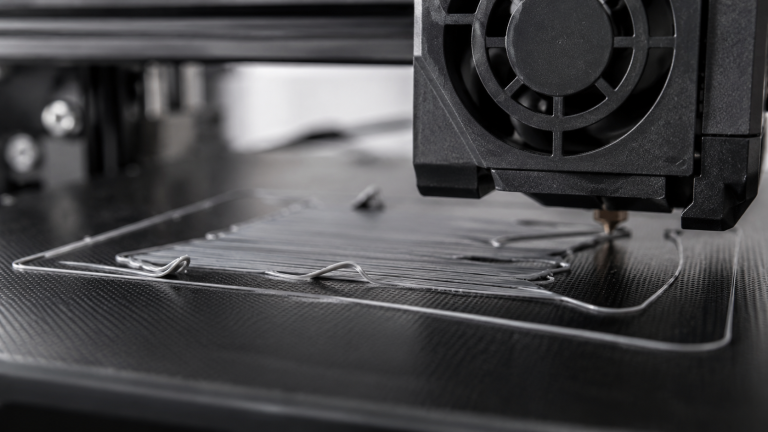
On parle de warping lorsqu’une pièce imprimée se décolle partiellement du plateau,
le plus souvent au niveau des coins ou des bords. Le matériau se contracte en refroidissant ; si cette contraction
devient trop forte, la pièce tire sur sa base et finit par se soulever.
Une bonne première couche reste donc votre meilleure assurance.
Pourquoi le warping apparaît-il ?
Plateau sale ou gras
Les traces de doigts et résidus réduisent fortement l’adhérence de la première couche.
Première couche mal réglée
Une buse trop haute ou un Z offset incorrect empêchent le filament de bien accrocher.
Température inadaptée
Un plateau trop froid augmente le risque de décollement, surtout avec les matériaux sensibles au retrait.
Refroidissement trop brutal
Courants d’air, ventilation ou environnement froid accentuent les différences de température dans la pièce.
Quels matériaux sont les plus sensibles ?
| Matériau | Sensibilité au warping | À retenir |
|---|---|---|
| PLA | Faible à modérée | Le plus tolérant dans la majorité des cas. |
| PETG | Modérée | Bonne adhérence, mais première couche et température restent importantes. |
| ABS | Élevée | Très sensible aux variations de température. |
| ASA | Élevée | Une enceinte fermée devient souvent préférable. |
Comment corriger le warping : la méthode simple
Nettoyer le plateau
Commencez toujours par éliminer poussière, graisse et traces de doigts.
Vérifier la première couche
Le filament doit être légèrement écrasé, continu et homogène.
Adapter la température
Suivez les recommandations du fabricant du filament et de votre imprimante.
Stabiliser l’environnement
Évitez les courants d’air et les variations brutales de température.
1. Nettoyez correctement le plateau
Une surface grasse ou contaminée peut suffire à provoquer un décollement.
Pour un nettoyage rapide, l’isopropanol est particulièrement pratique.
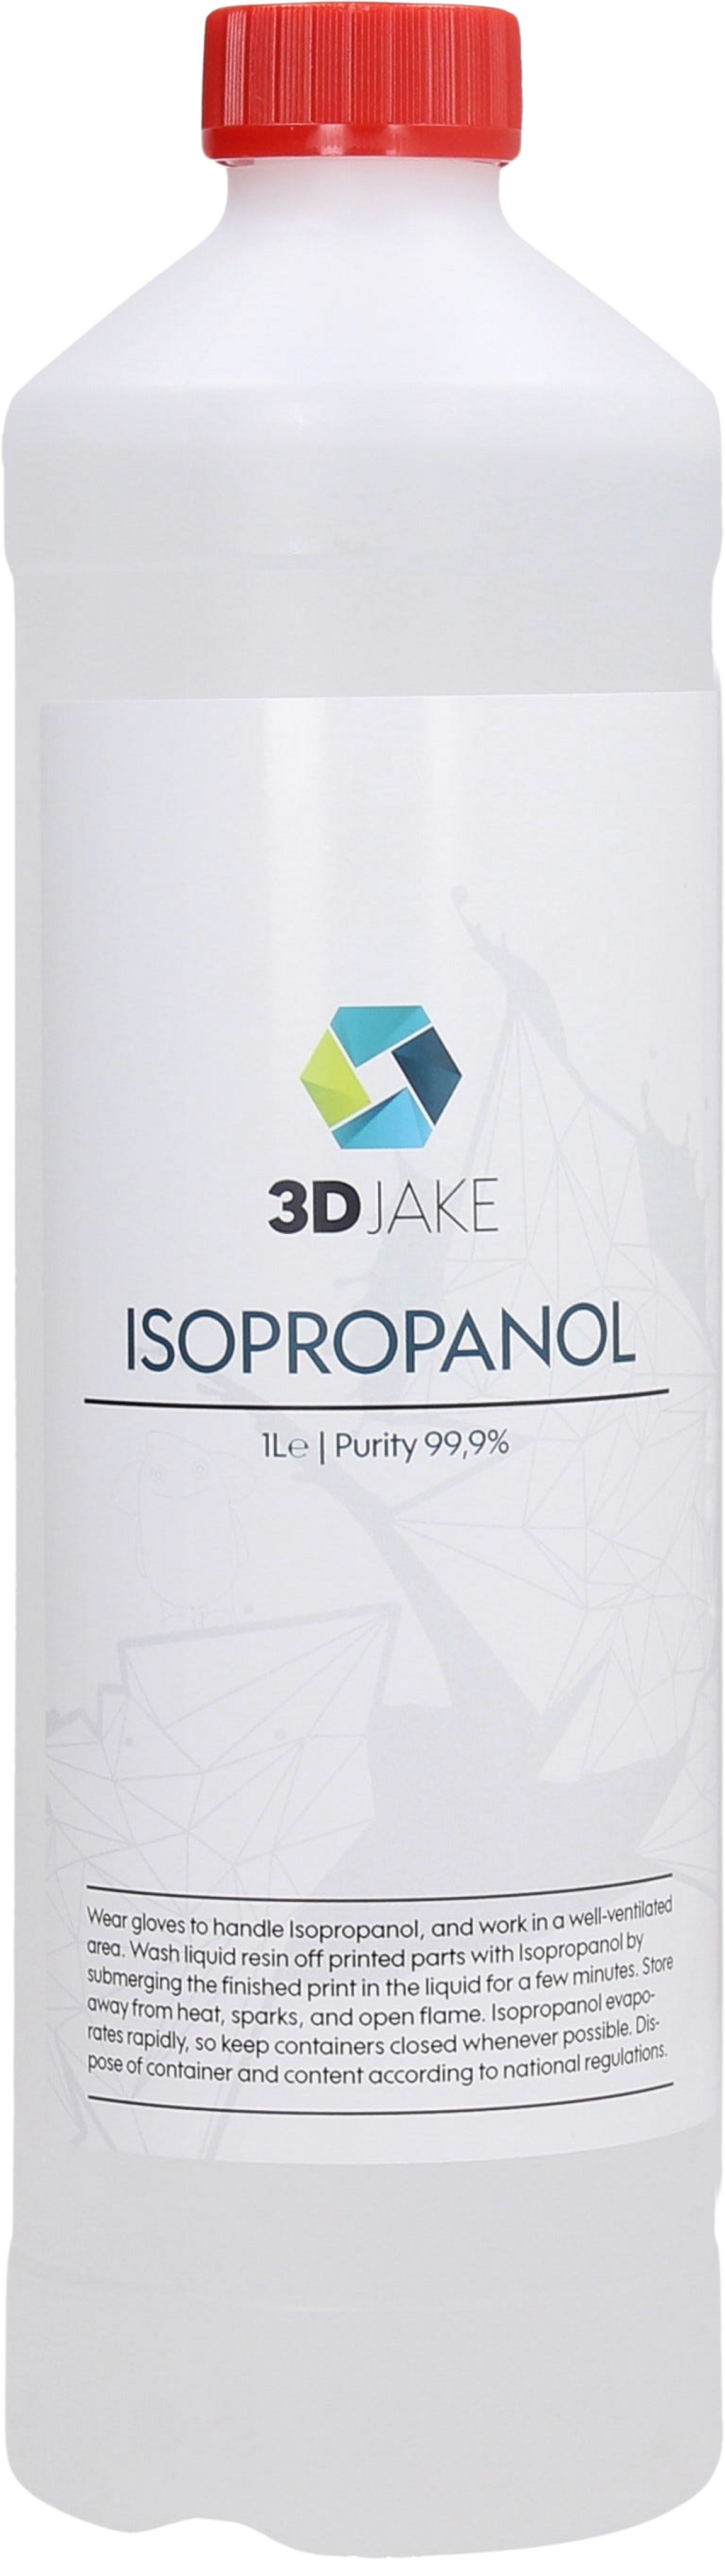
Nettoyage plateau
3DJAKE Isopropanol 1 L
Pour dégraisser rapidement le plateau avant impression et retrouver une surface propre.
Comment l’utiliser ?
- laisser refroidir le plateau ;
- appliquer une petite quantité sur un chiffon non pelucheux ;
- essuyer toute la zone d’impression ;
- éviter de toucher ensuite la surface avec les doigts.
2. Vérifiez la première couche
Si la buse est trop haute, le filament est simplement déposé sur le plateau et adhère mal.
À l’inverse, une buse trop basse peut écraser excessivement la matière et perturber l’extrusion.
sans espaces visibles entre les lignes.
3. Adaptez la température du plateau
| Filament | Plage courante du plateau | Conseil |
|---|---|---|
| PLA | Environ 50–60 °C | Commencer avec le profil fabricant. |
| PETG | Environ 70–85 °C | Éviter de trop écraser la première couche. |
| ABS / ASA | Environ 90–110 °C | Environnement stable ou enceinte souvent préférable. |
Priorisez toujours les recommandations du fabricant de votre filament.
4. Limitez les courants d’air
Une fenêtre ouverte, un ventilateur ou une pièce fraîche peuvent refroidir une zone plus vite qu’une autre.
Cette différence de contraction suffit parfois à relever les coins.
Avec le PLA, le problème reste souvent limité. Avec l’ABS ou l’ASA, en revanche,
une enceinte fermée peut devenir nettement plus intéressante.
5. Utilisez une aide d’adhérence si nécessaire
Si votre pièce possède une grande surface plane, des coins marqués ou un matériau plus exigeant,
une aide d’adhérence peut sécuriser l’impression.
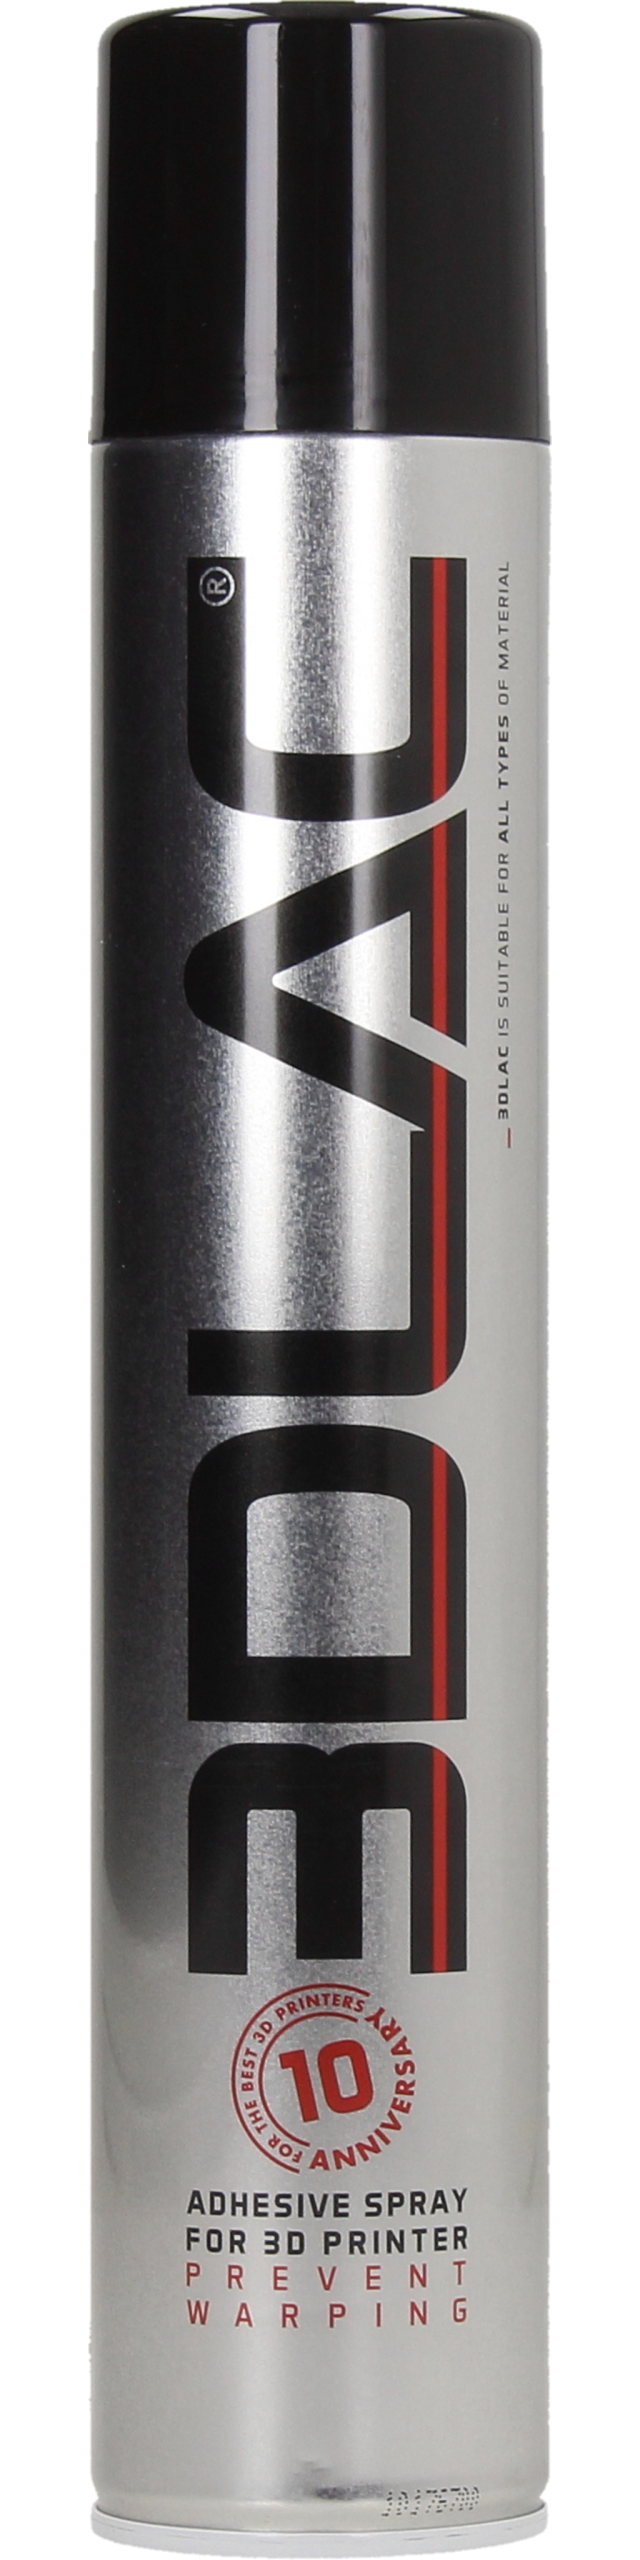
Aide d’adhérence
3DLac Spray Adhésif 400 ml
Une solution simple pour renforcer l’adhérence sur les impressions les plus sensibles au warping.
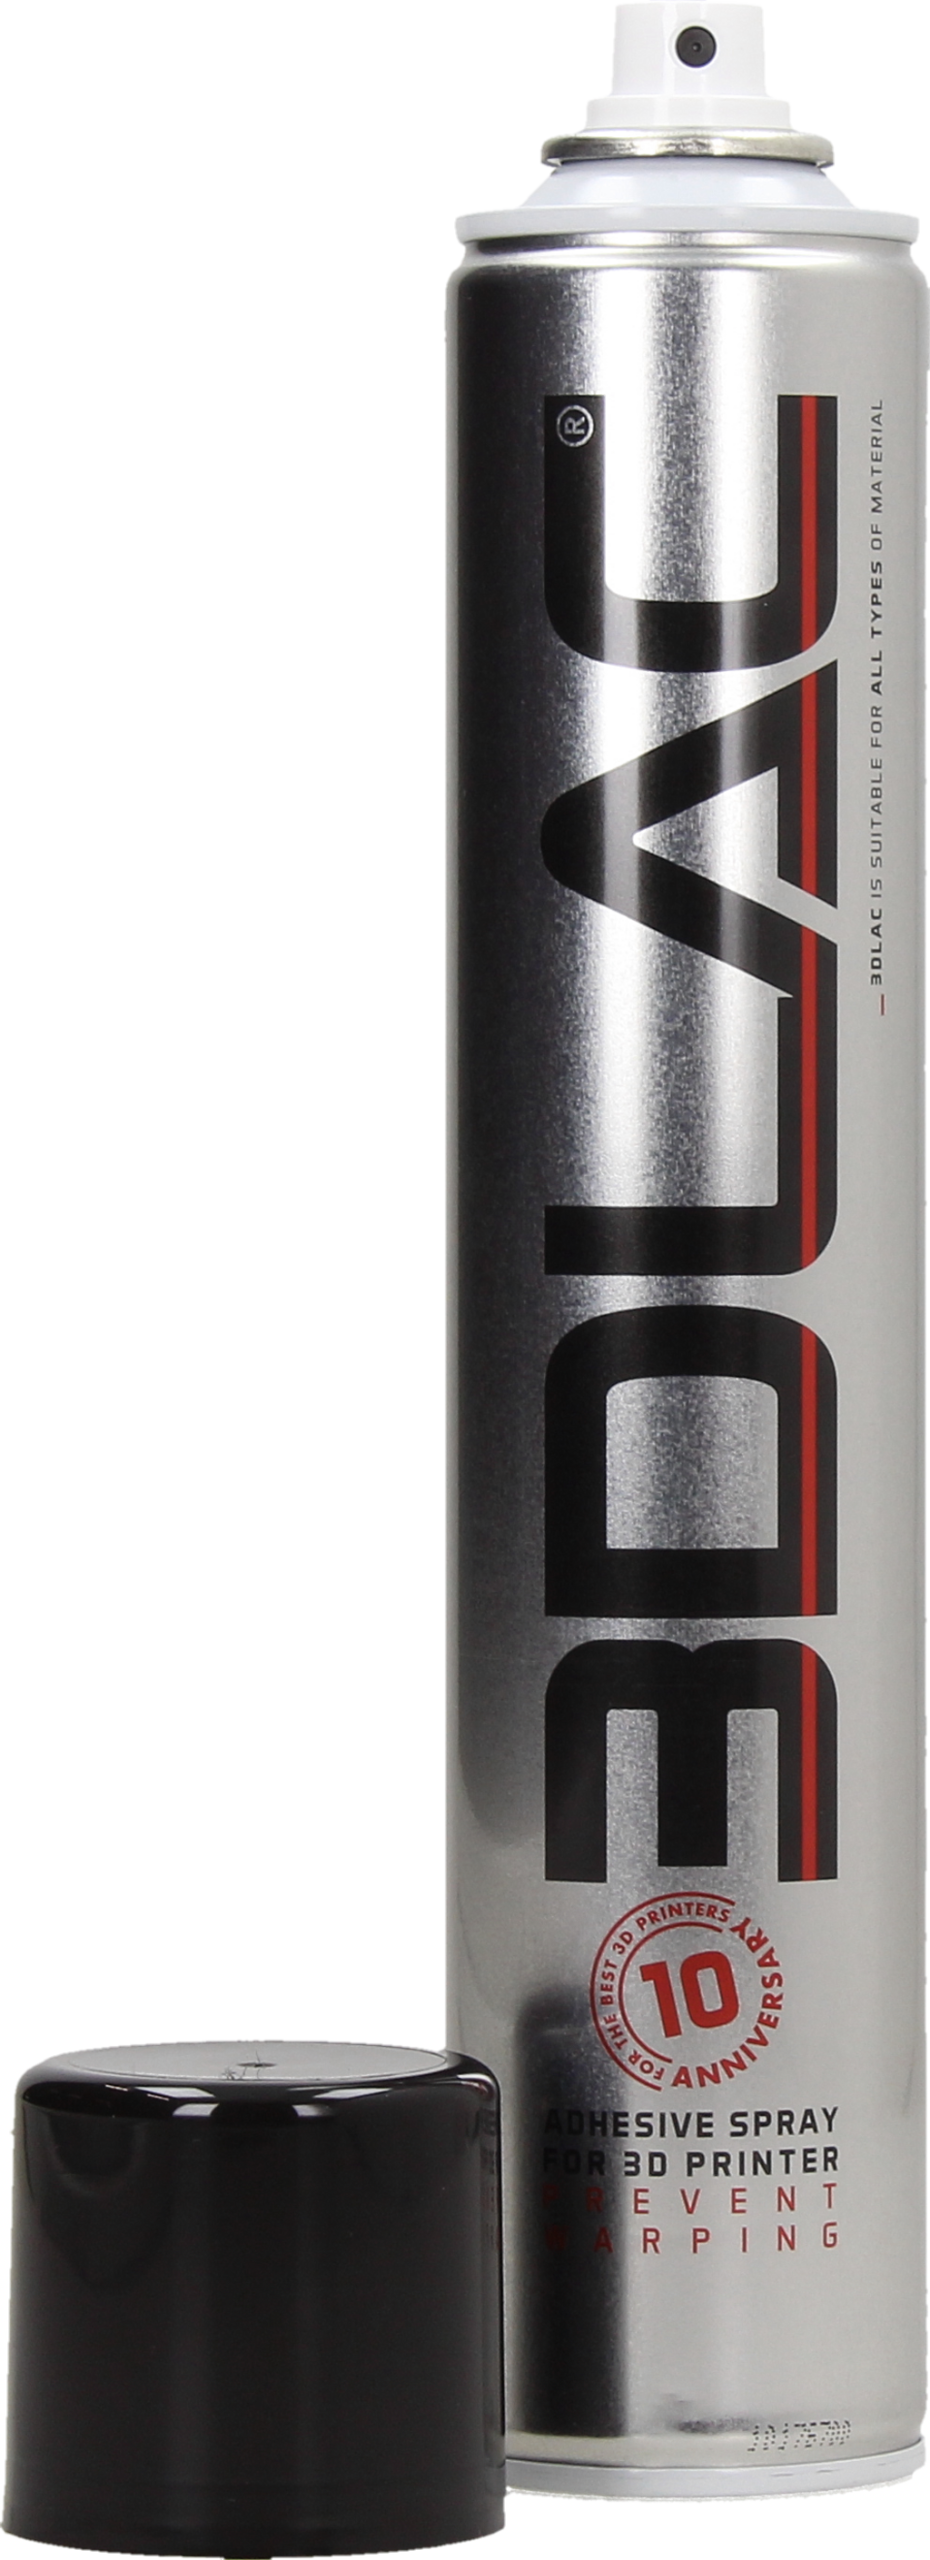
À utiliser ponctuellement
Quand l’utiliser ?
Pièce large, matériau plus exigeant, plateau capricieux ou impression longue que vous voulez sécuriser.
6. Ajoutez un brim si la géométrie le demande
Un brim ajoute une bordure imprimée autour de la base de la pièce.
Ainsi, la surface en contact avec le plateau augmente sans modifier le modèle lui-même.
Cette solution est particulièrement efficace pour les pièces longues, fines ou dotées de coins très marqués.
7. Réduisez le refroidissement au début
Sur certaines impressions, le ventilateur de pièce peut refroidir la base trop rapidement.
Réduire ou retarder la ventilation pendant les premières couches peut améliorer l’adhérence initiale.
Là encore, adaptez le réglage au matériau utilisé plutôt que d’appliquer une valeur universelle.
Checklist anti-warping
Aucune trace de graisse ou de poussière.
Première couche légèrement écrasée.
Profil cohérent avec le filament.
Environnement thermique stable.
Plus de surface de contact.
Pour les cas les plus sensibles.
Le warping peut-il venir du filament ?
Oui, indirectement. Certains matériaux se contractent davantage que d’autres.
Un filament utilisé avec un mauvais profil peut donc accentuer le problème.
La méthode Objelio contre le warping
Ne commencez pas par ajouter de la colle partout.
Vérifiez d’abord la propreté du plateau, le Z offset et la température.
Ensuite, stabilisez l’environnement et ajoutez un brim si la géométrie le demande.
Enfin, utilisez une aide d’adhérence lorsque le matériau ou la pièce restent difficiles.
Cette méthode permet de corriger la cause plutôt que de masquer le symptôme.
À lire ensuite
FAQ : warping en impression 3D
Qu’est-ce que le warping en impression 3D ?
Le warping correspond au décollement progressif d’une pièce du plateau, généralement au niveau des coins, à cause de la contraction du matériau pendant le refroidissement.
Pourquoi ma pièce se décolle-t-elle du plateau ?
Les causes les plus fréquentes sont un plateau sale, une première couche mal réglée, une température de plateau trop basse ou un refroidissement trop brusque.
Le PLA peut-il faire du warping ?
Oui, même si le PLA y est moins sensible que l’ABS ou l’ASA. Une mauvaise adhérence ou un environnement trop froid peuvent suffire.
Faut-il utiliser un spray adhésif ?
Pas systématiquement. Il devient intéressant sur les pièces larges, les matériaux exigeants ou lorsqu’une bonne première couche ne suffit pas.
L’isopropanol aide-t-il contre le warping ?
Oui, car il permet de dégraisser le plateau et d’éliminer les traces qui réduisent l’adhérence.
Quel est le moyen le plus simple de limiter le warping ?
Commencez par nettoyer le plateau, régler correctement la première couche et vérifier la température. Ajoutez ensuite un brim si nécessaire.
3 commentaires
Les commentaires sont fermés.