Sous-extrusion en impression 3D : causes et solutions
Sous-extrusion en impression 3D : causes et solutions
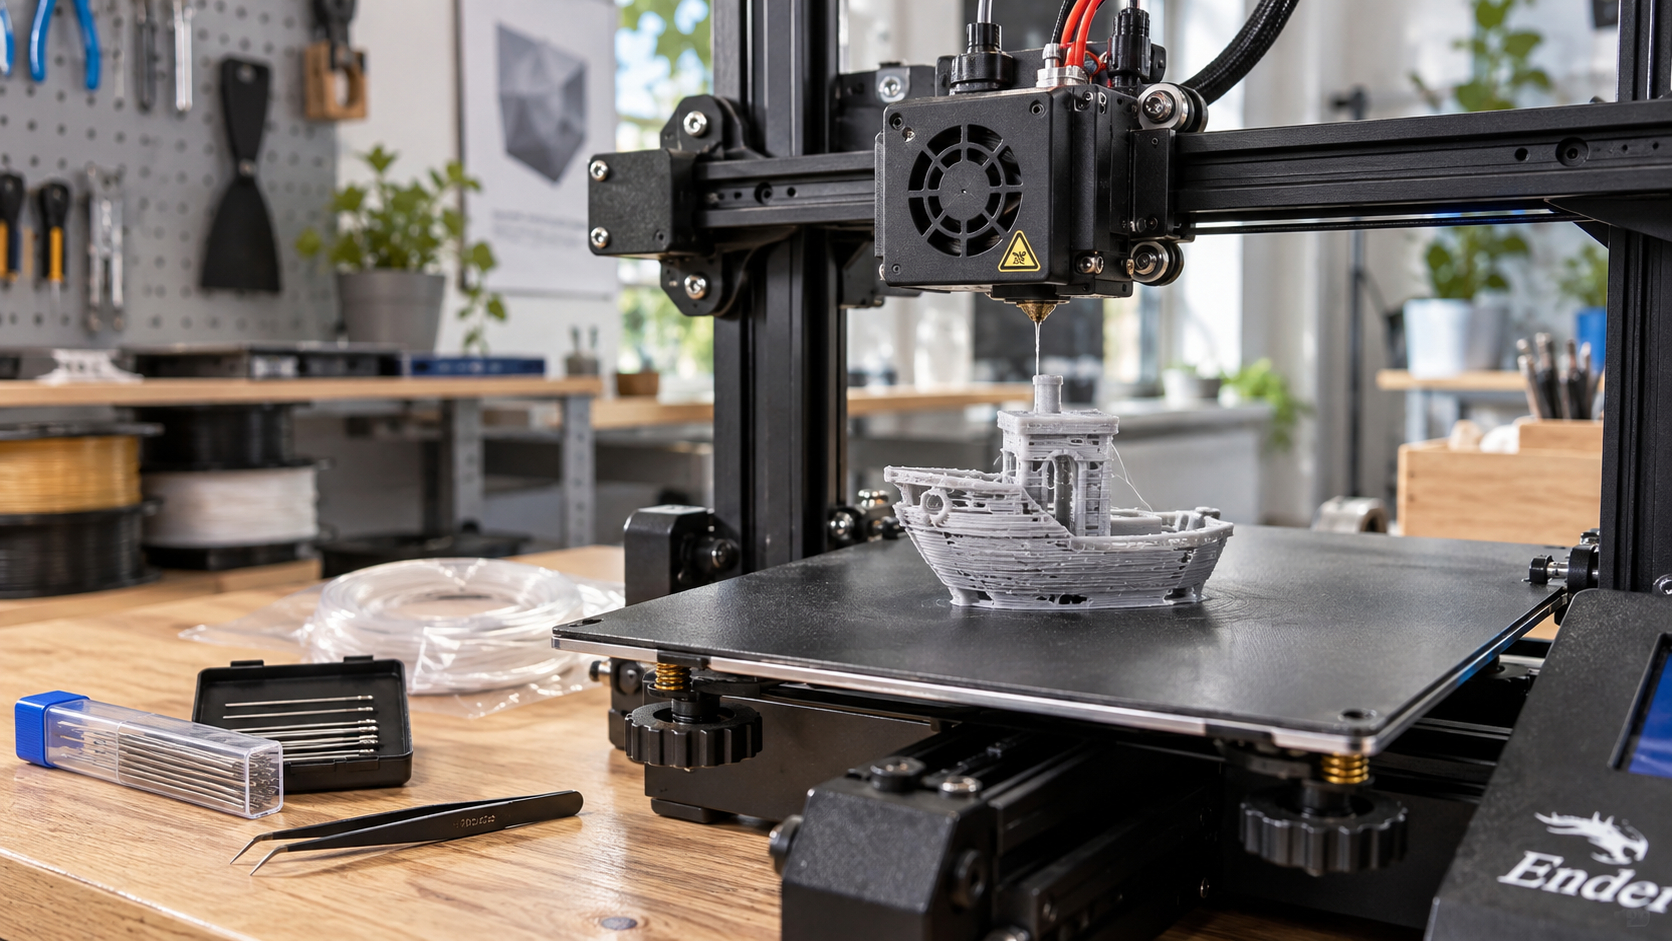
Des parois trop fines, des lignes qui ne se touchent plus ou des trous qui apparaissent entre les couches ?
Votre imprimante souffre probablement de sous-extrusion. Le problème vient souvent d’une buse partiellement bouchée,
d’un filament mal entraîné, d’une température trop basse ou d’une vitesse d’impression trop ambitieuse.
Voici une méthode simple pour trouver la cause sans dérégler toute la machine.
Objelio peut percevoir une commission sans coût supplémentaire pour vous.
Le diagnostic rapide
1. Vérifiez que la bobine se déroule librement.
2. Contrôlez la température et ralentissez si nécessaire.
3. Inspectez l’extrudeur et les engrenages d’entraînement.
4. Recherchez une buse partiellement bouchée.
5. Vérifiez enfin le débit et le diamètre de filament configuré dans le slicer.
Qu’est-ce que la sous-extrusion en impression 3D ?
La sous-extrusion apparaît lorsque l’imprimante dépose moins de matière que prévu.
Les lignes deviennent alors trop fines et ne se rejoignent plus correctement.
À mesure que le défaut s’accentue, des manques apparaissent dans les parois, le remplissage devient irrégulier
et la pièce perd en solidité.
Contrairement au stringing, où trop de matière s’échappe pendant les déplacements,
la sous-extrusion correspond donc à un débit insuffisant au moment où la machine devrait extruder.
il faut d’abord rechercher un problème de débit avant de modifier la géométrie du modèle.
Comment reconnaître une sous-extrusion ?
Parois trop fines
Les périmètres sont visibles mais ne se touchent pas correctement, ce qui donne une surface fragile et irrégulière.
Espaces entre les lignes
Des petits trous apparaissent entre les passages de la buse, notamment sur les couches supérieures.
Couches incomplètes
L’extrusion peut s’interrompre temporairement puis reprendre, ce qui crée des zones manquantes.
Extrudeur qui claque
Un bruit de clic ou de saut indique souvent que le filament rencontre trop de résistance dans la hotend.
Les 7 causes les plus fréquentes
Buse partiellement bouchée
La matière passe encore, mais pas suffisamment. C’est l’une des causes les plus classiques.
Température trop basse
Le filament reste trop visqueux et demande davantage d’effort à l’extrudeur.
Vitesse trop élevée
La hotend n’a plus le temps de faire fondre assez de matière pour suivre le débit demandé.
Filament mal entraîné
Engrenage sale, pression insuffisante ou filament marqué peuvent provoquer un débit irrégulier.
Bobine qui force
Un nœud, un support de bobine trop dur ou un passage de filament contraint suffit parfois à limiter l’alimentation.
Tube PTFE ou chemin de filament
Sur certaines machines, un tube déformé, mal inséré ou encrassé ajoute trop de friction.
Réglage de débit incorrect
Un flow trop bas ou un mauvais diamètre de filament dans le slicer peut réduire artificiellement la quantité extrudée.
1. Commencez par vérifier la bobine et le filament
Avant de démonter la tête d’impression, assurez-vous que le filament peut réellement arriver jusqu’à l’extrudeur.
Une bobine mal positionnée, un croisement de spires ou un guide trop serré peut créer suffisamment de résistance
pour provoquer une sous-extrusion intermittente.
Elle doit tourner librement sans à-coups.
Il ne doit pas être noué ou coincé sous une autre spire.
Le chemin jusqu’à l’extrudeur doit rester fluide.
Vérifiez que le slicer utilise bien 1,75 mm si c’est votre filament.
2. Vérifiez la température d’impression
Ensuite, contrôlez la température. Si elle est trop basse, le filament fond mal et l’extrudeur doit pousser beaucoup plus fort.
Une impression peut alors commencer correctement puis devenir irrégulière lorsque le débit augmente.
Augmentez la température par petites étapes, par exemple 5 °C à la fois,
tout en restant dans la plage recommandée par le fabricant du filament.
Ainsi, vous pouvez vérifier si l’extrusion redevient régulière sans masquer un autre problème.
3. Ralentissez si la hotend n’arrive plus à suivre
Une imprimante peut être mécaniquement capable de se déplacer très vite tout en restant limitée par la quantité de plastique
que sa hotend peut réellement fondre chaque seconde. Dans ce cas, plus la vitesse augmente, plus la sous-extrusion devient visible.
En pratique, réduisez temporairement la vitesse d’impression ou le débit volumétrique maximal dans le slicer.
Si le problème disparaît immédiatement, la machine demandait probablement plus de matière que la hotend ne pouvait en fournir.
4. Inspectez l’extrudeur
Par ailleurs, regardez l’état des engrenages qui entraînent le filament.
De petits copeaux de plastique peuvent s’accumuler dans les dents et réduire l’adhérence.
Une pression d’entraînement trop faible peut produire le même effet.
l’extrudeur force probablement contre une résistance située plus loin dans le chemin de matière.
5. Recherchez une buse partiellement bouchée
Si la bobine, la température et l’extrudeur semblent corrects, la buse devient la suspecte principale.
Une obstruction partielle laisse passer du filament, mais réduit suffisamment le débit pour créer des manques dans les parois.
Dans ce cas, commencez par chauffer la buse à la température adaptée au matériau, puis tentez une extrusion manuelle.
Si le filament sort très fin, de travers ou de manière irrégulière, un nettoyage est pertinent.

Nettoyage mécanique
3DJAKE Kit de Nettoyage des Buses
Pratique pour intervenir sur une buse partiellement bouchée et retirer les résidus présents dans l’orifice.
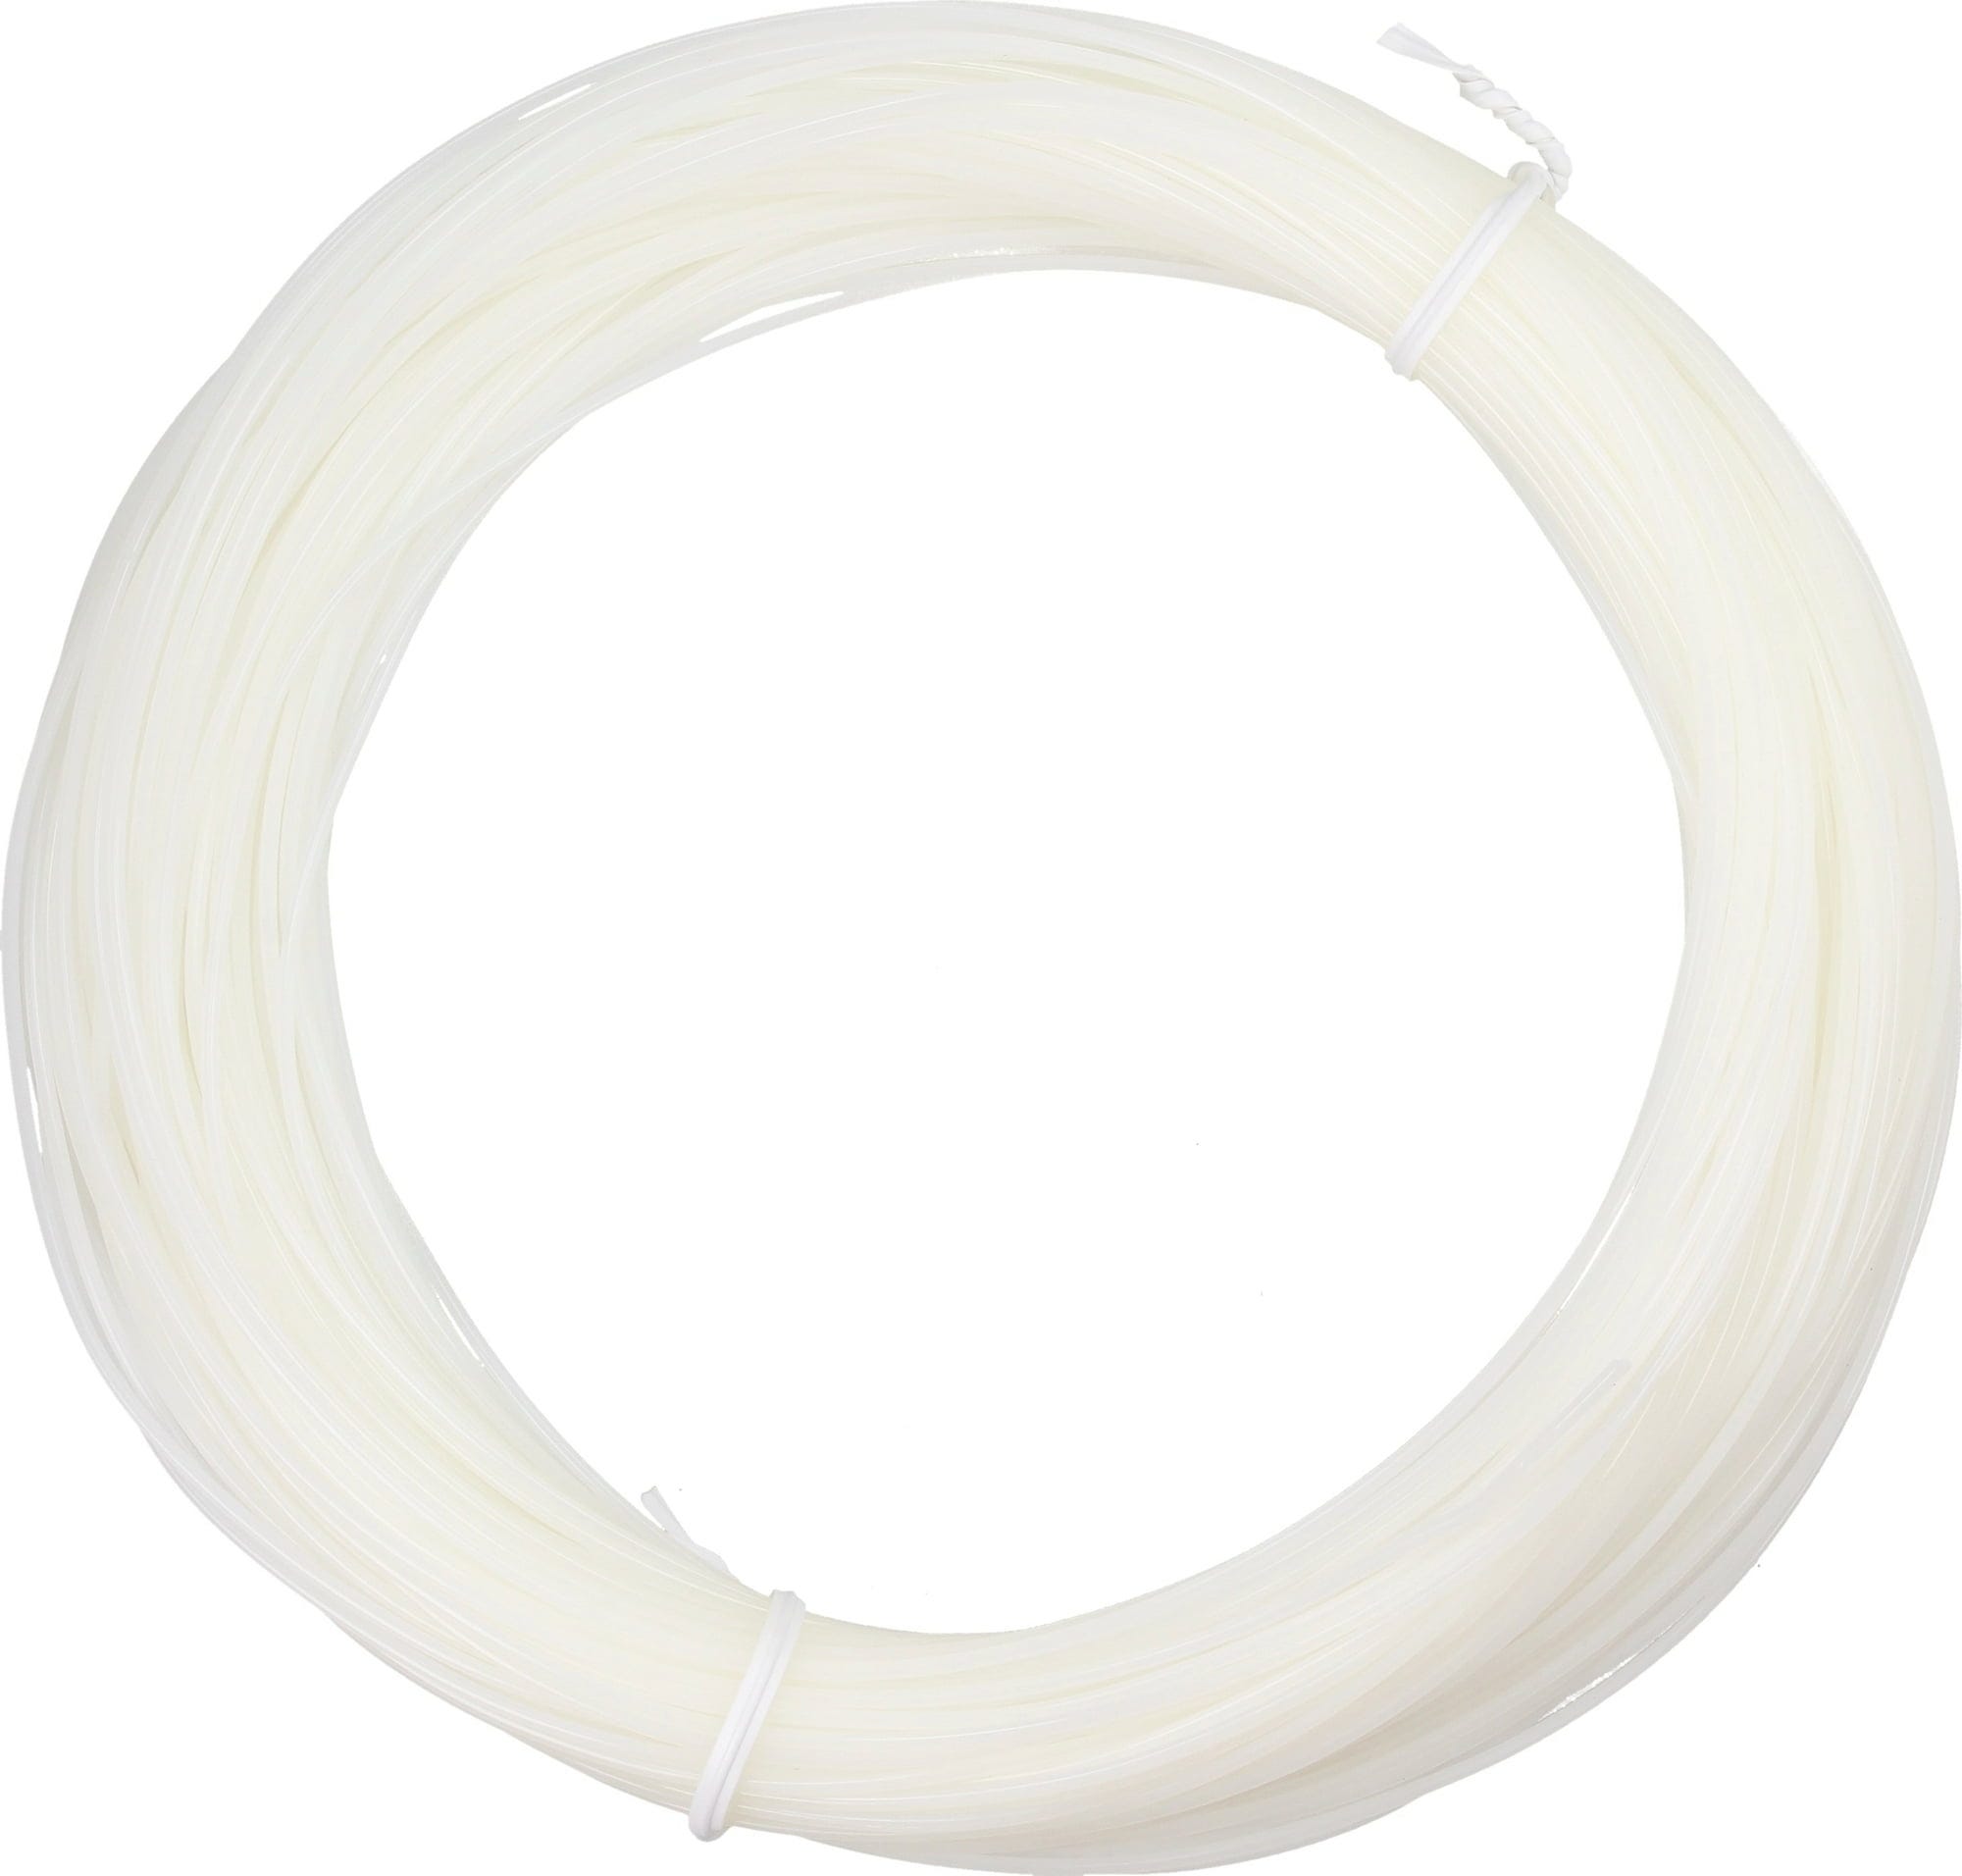
Purge de la hotend
eSUN Clean 1,75 mm / 100 g
Un filament dédié au nettoyage qui aide à entraîner les résidus présents dans la hotend après plusieurs matériaux ou en entretien préventif.
6. Contrôlez le tube PTFE et le chemin de filament
Sur une machine Bowden, le tube PTFE doit guider le filament avec le moins de friction possible.
S’il est abîmé, pincé ou mal positionné contre la buse, le filament peut rencontrer une résistance anormale.
De plus, un petit espace entre le PTFE et la buse peut laisser du plastique fondu s’accumuler.
À terme, cette zone devient une source de bouchons et de sous-extrusion répétée.
7. Vérifiez le débit dans le slicer
Enfin, regardez les paramètres logiciels seulement après avoir contrôlé la mécanique.
Un multiplicateur de débit trop faible entraîne mécaniquement un manque de matière.
De même, un mauvais diamètre de filament configuré peut fausser le calcul de la quantité à extruder.
| Réglage | Effet possible | Action |
|---|---|---|
| Flow / débit trop bas | Parois trop fines et espaces entre les lignes | Revenir au profil par défaut avant de recalibrer. |
| Mauvais diamètre de filament | Quantité d’extrusion mal calculée | Vérifier 1,75 mm ou la valeur correspondant réellement au filament. |
| Débit volumétrique trop élevé | La hotend ne suit plus à haute vitesse | Réduire la vitesse ou la limite volumétrique. |
Dans quel ordre corriger la sous-extrusion ?
Vérifier que le filament se déroule librement.
Confirmer que le filament fond correctement.
Ralentir pour vérifier la capacité de la hotend.
Nettoyer et contrôler l’entraînement.
Nettoyer si l’écoulement reste irrégulier.
Contrôler le débit et le diamètre configuré.
Sous-extrusion ou buse bouchée : quelle différence ?
Une buse bouchée est une cause possible de sous-extrusion, mais ce n’est pas la seule.
Si le filament sort mal même lors d’une extrusion manuelle lente, la buse ou la hotend sont probablement en cause.
En revanche, si l’extrusion manuelle est parfaite mais que le défaut apparaît uniquement à haute vitesse,
il faut plutôt regarder le débit volumétrique ou les réglages du slicer.
Et si la sous-extrusion apparaît seulement après plusieurs minutes ?
Un défaut qui n’apparaît qu’après un certain temps peut orienter le diagnostic vers un problème thermique,
une friction qui augmente dans le chemin du filament ou un phénomène de heat creep.
Le filament peut alors ramollir trop haut dans la hotend et devenir difficile à pousser.
Dans ce cas, vérifiez également le ventilateur de hotend, l’état du dissipateur et la libre circulation de l’air.
La méthode Objelio contre la sous-extrusion
Ne commencez pas par augmenter le flow au hasard.
Une sous-extrusion traduit souvent un problème mécanique ou thermique que le slicer ne peut pas réellement corriger.
D’abord, vérifiez le filament et la température. Ensuite, contrôlez la vitesse et l’extrudeur.
Si le débit reste irrégulier, nettoyez la buse et la hotend. Enfin, seulement après ces vérifications,
contrôlez le flow et le diamètre de filament dans le slicer.
Cette méthode permet de corriger la cause réelle plutôt que de compenser artificiellement le défaut.
À lire ensuite
FAQ : sous-extrusion en impression 3D
Qu’est-ce que la sous-extrusion en impression 3D ?
La sous-extrusion apparaît lorsque l’imprimante dépose moins de matière que prévu. Les lignes deviennent trop fines, des espaces apparaissent entre elles et les parois peuvent devenir fragiles.
Pourquoi mon imprimante 3D n’extrude-t-elle pas assez de filament ?
Les causes fréquentes sont une buse partiellement bouchée, une température trop basse, un extrudeur qui patine, une bobine qui force, une vitesse excessive ou un mauvais réglage de débit.
Une buse bouchée peut-elle provoquer de la sous-extrusion ?
Oui. Une obstruction partielle réduit le passage de matière sans forcément bloquer totalement l’extrusion.
Faut-il augmenter le flow pour corriger la sous-extrusion ?
Pas en premier. Il faut d’abord vérifier la mécanique, la température, la vitesse et l’état de la buse. Augmenter le flow peut masquer temporairement un autre problème.
Pourquoi la sous-extrusion apparaît-elle seulement à haute vitesse ?
La hotend peut atteindre sa limite de débit volumétrique et ne plus réussir à faire fondre suffisamment de filament par seconde.
Comment savoir si l’extrudeur patine ?
Vous pouvez entendre des clics, observer de la poussière de filament autour de l’engrenage ou voir une zone fortement creusée sur le filament.
Un filament de nettoyage peut-il aider ?
Oui. Il peut aider à purger les résidus présents dans la hotend, notamment après plusieurs matériaux ou en complément d’un nettoyage de buse.
Quand faut-il remplacer la buse ?
Si le débit reste irrégulier après plusieurs nettoyages ou si la buse est endommagée, son remplacement peut être plus rationnel qu’un nettoyage répété.
Un commentaire
Les commentaires sont fermés.