Comment imprimer du PETG : réglages, séchage et erreurs à éviter
Comment imprimer du PETG : réglages, séchage et erreurs à éviter
Le PETG est souvent présenté comme le compromis idéal entre facilité d’impression
et résistance. Pourtant, une bobine humide, une première couche mal réglée ou une rétraction inadaptée
suffisent à produire des fils, des pâtés ou une surface irrégulière.
Voici une méthode complète pour bien imprimer du PETG, sans modifier dix paramètres à la fois.
Si vous effectuez un achat via ces liens, Objelio peut percevoir une commission
sans coût supplémentaire pour vous.
Les réglages précis varient selon le filament, l’imprimante, la buse et le profil utilisé :
commencez toujours par les recommandations du fabricant de votre bobine.
Les 7 points à vérifier avant de toucher aux réglages avancés
1. Utiliser un profil PETG correspondant à votre filament et votre imprimante.
2. Vérifier que la bobine n’a pas absorbé trop d’humidité.
3. Nettoyer correctement le plateau.
4. Obtenir une première couche continue sans écraser excessivement le PETG.
5. Ajuster température et ventilation avant de toucher à la rétraction.
6. Traiter le stringing avec une méthode progressive.
7. Vérifier la buse si le débit reste irrégulier.
Réglages PETG : par quelles valeurs commencer ?
Il n’existe pas une température universelle valable pour toutes les bobines de PETG.
Les formulations diffèrent fortement entre les marques.
Pour donner un exemple concret plutôt qu’une valeur arbitraire,
voici les recommandations publiées pour le Polymaker PETG.
| Réglage | Polymaker PETG | Comment l’utiliser |
|---|---|---|
| Température buse | 240–260 °C | Commencer avec le profil constructeur ou slicer. |
| Température plateau | 60–70 °C | Ajuster selon la surface d’impression utilisée. |
| Ventilation | 20–60 % | À adapter à la géométrie et aux ponts. |
| Vitesse annoncée | Jusqu’à 300 mm/s | Valeur maximale du fabricant, pas une obligation. |
| Rétraction direct drive | 1 mm à 20 mm/s | Point de départ donné par Polymaker. |
| Rétraction Bowden | 3 mm à 40 mm/s | À ajuster selon votre machine. |
| Séchage si humide | 60 °C pendant 6 h | Pour cette référence précise de PETG. |
ces valeurs concernent le Polymaker PETG présenté ici.
Si votre bobine indique d’autres températures, suivez en priorité les recommandations de son fabricant.
PETG · 1,75 mm
Polymaker PETG / PolyLite PETG noir
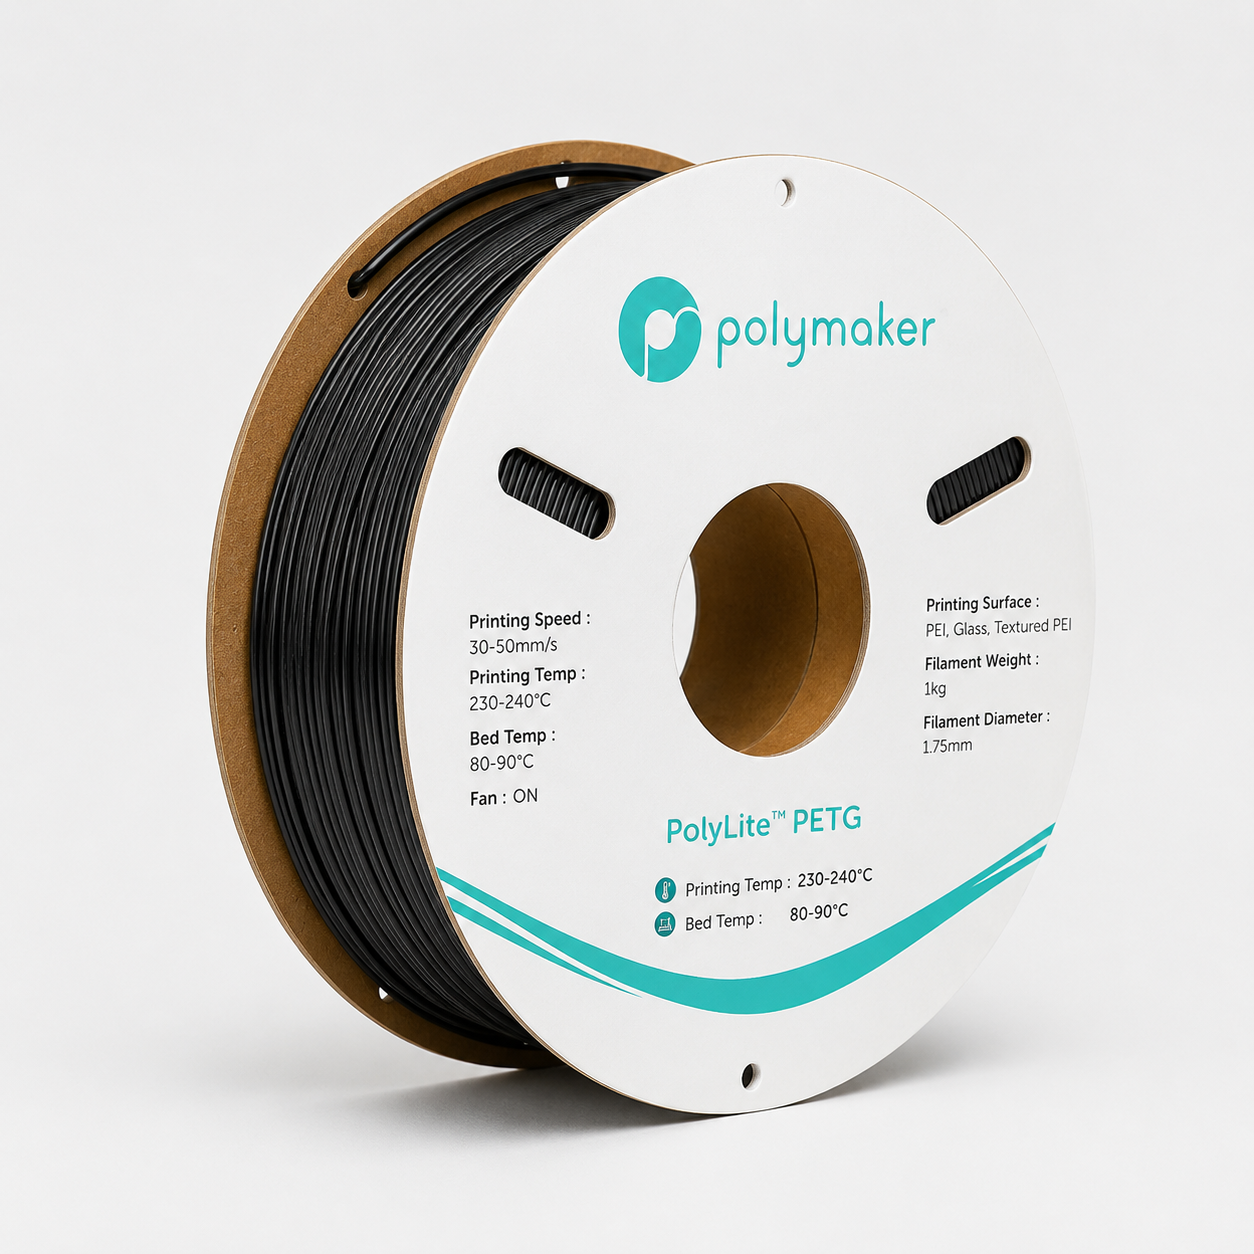
Une référence PETG permettant de partir de recommandations fabricant précises
plutôt que de recopier un profil générique.
Comparer
Les autres PETG disponibles
Si cette référence n’est plus disponible ou si vous recherchez une autre couleur,
comparez les formulations et les températures recommandées.
1. Commencez par une bobine de PETG en bon état
Avant de chercher une valeur de rétraction parfaite,
vérifiez l’état du filament.
Le PETG est sensible à l’humidité et peut progressivement absorber de l’eau
lorsqu’il reste exposé à l’air.
Les signes ne sont pas toujours spectaculaires.
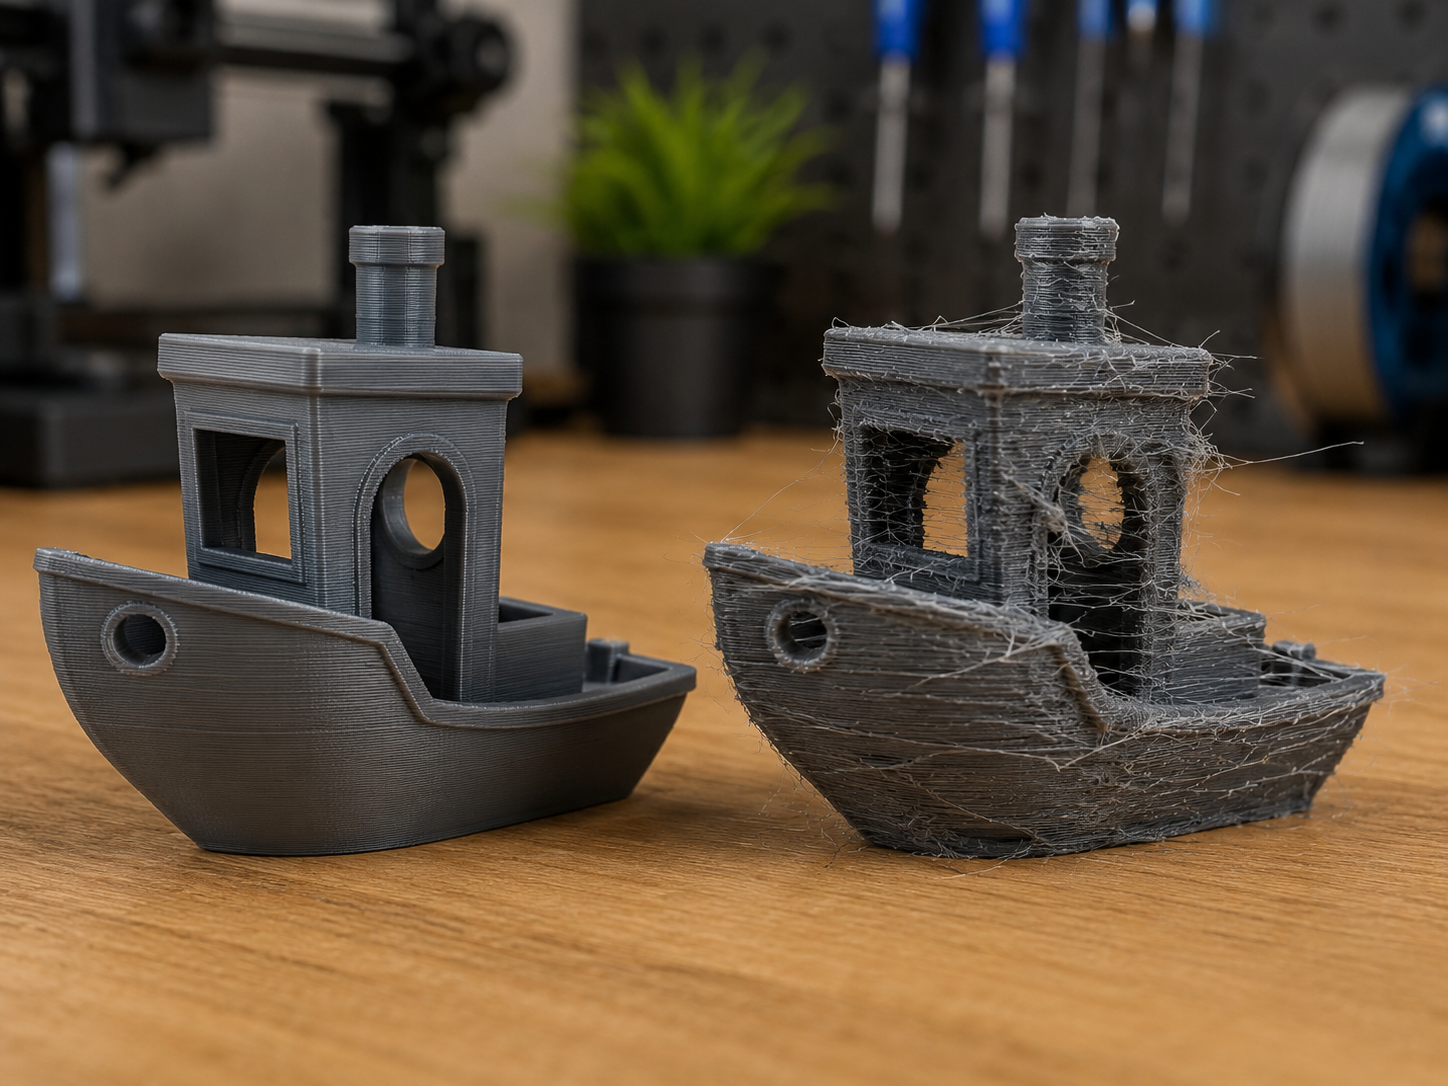
Une bobine humide peut produire davantage de fils,
une extrusion irrégulière, des petits crépitements ou une surface moins propre.
| Symptôme | Cause possible | Premier test |
|---|---|---|
| Beaucoup de fils soudainement | Humidité ou rétraction | Comparer après séchage adapté. |
| Petits crépitements | Humidité probable | Contrôler et sécher la bobine. |
| Surface rugueuse | Humidité ou température | Revenir au profil fabricant. |
| Débit irrégulier | Humidité, buse ou extrudeur | Extrusion manuelle puis diagnostic. |
| Fils uniquement entre déplacements | Rétraction / température | Test de stringing après séchage. |
2. Faut-il sécher le PETG avant chaque impression ?
Non.
Une bobine neuve qui imprime correctement n’a pas besoin d’être séchée
simplement parce qu’il s’agit de PETG.
Le séchage devient pertinent lorsque le filament présente des symptômes
compatibles avec une reprise d’humidité ou lorsqu’il est resté longtemps exposé.
Pour le Polymaker PETG utilisé comme exemple,
le fabricant indique un séchage à 60 °C pendant 6 heures
uniquement si le matériau a absorbé de l’humidité.
Plusieurs bobines similaires
SUNLU FilaDryer S4
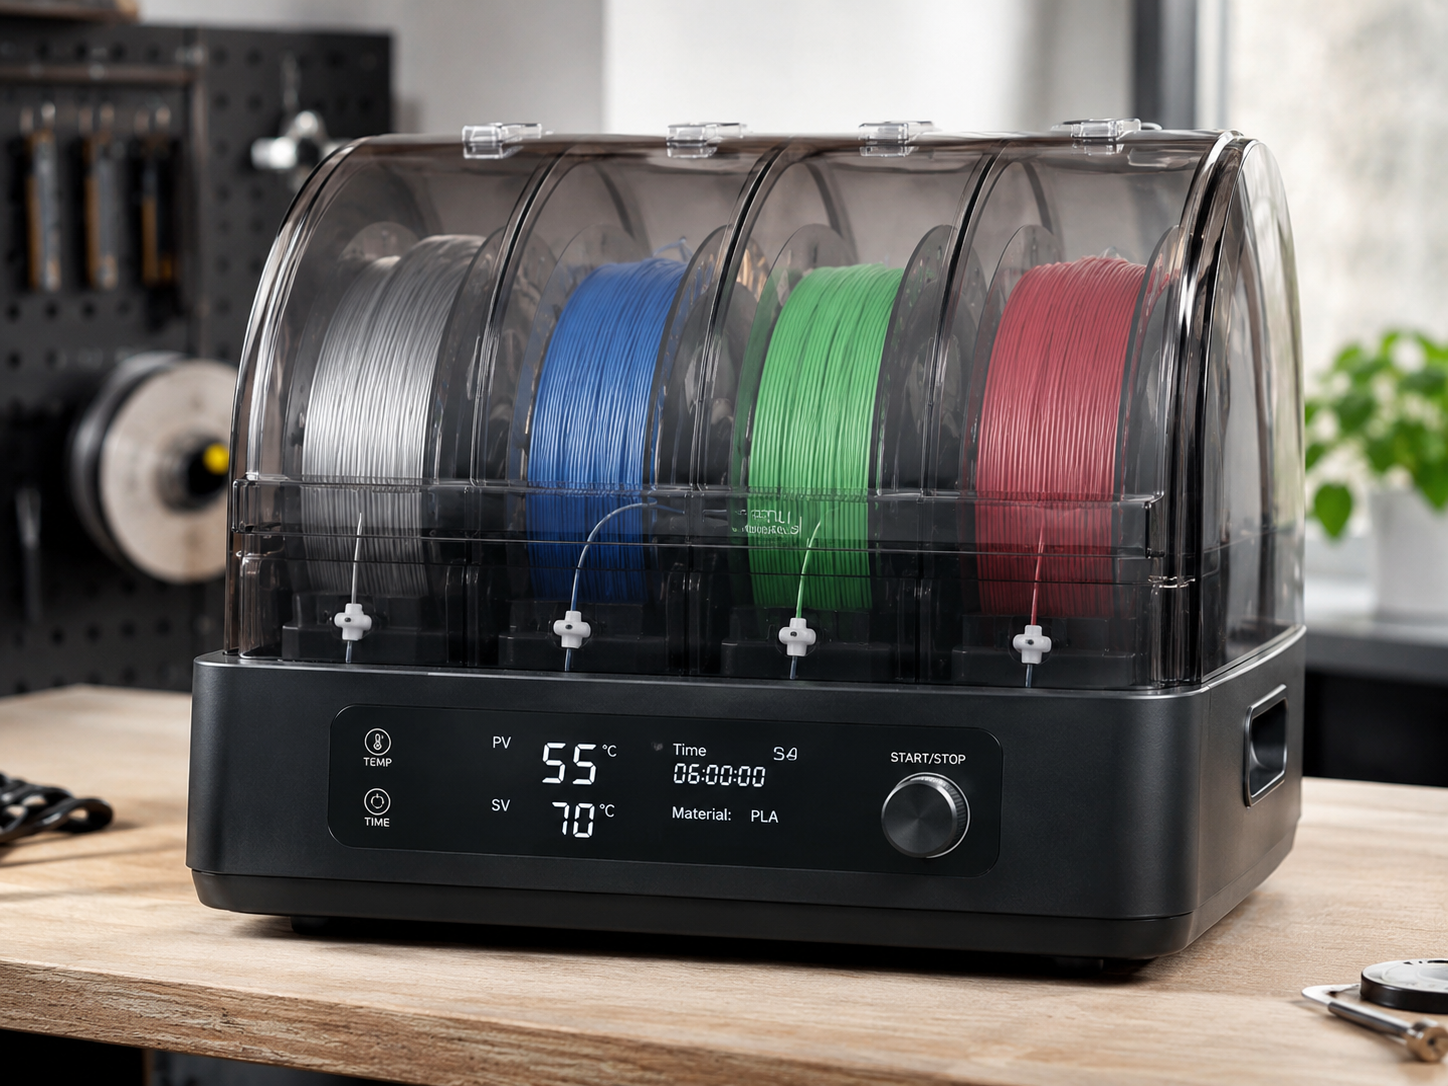
Jusqu’à quatre bobines compatibles,
avec une température pouvant atteindre 70 °C.
Deux programmes indépendants
SUNLU FilaDryer S4 Pro
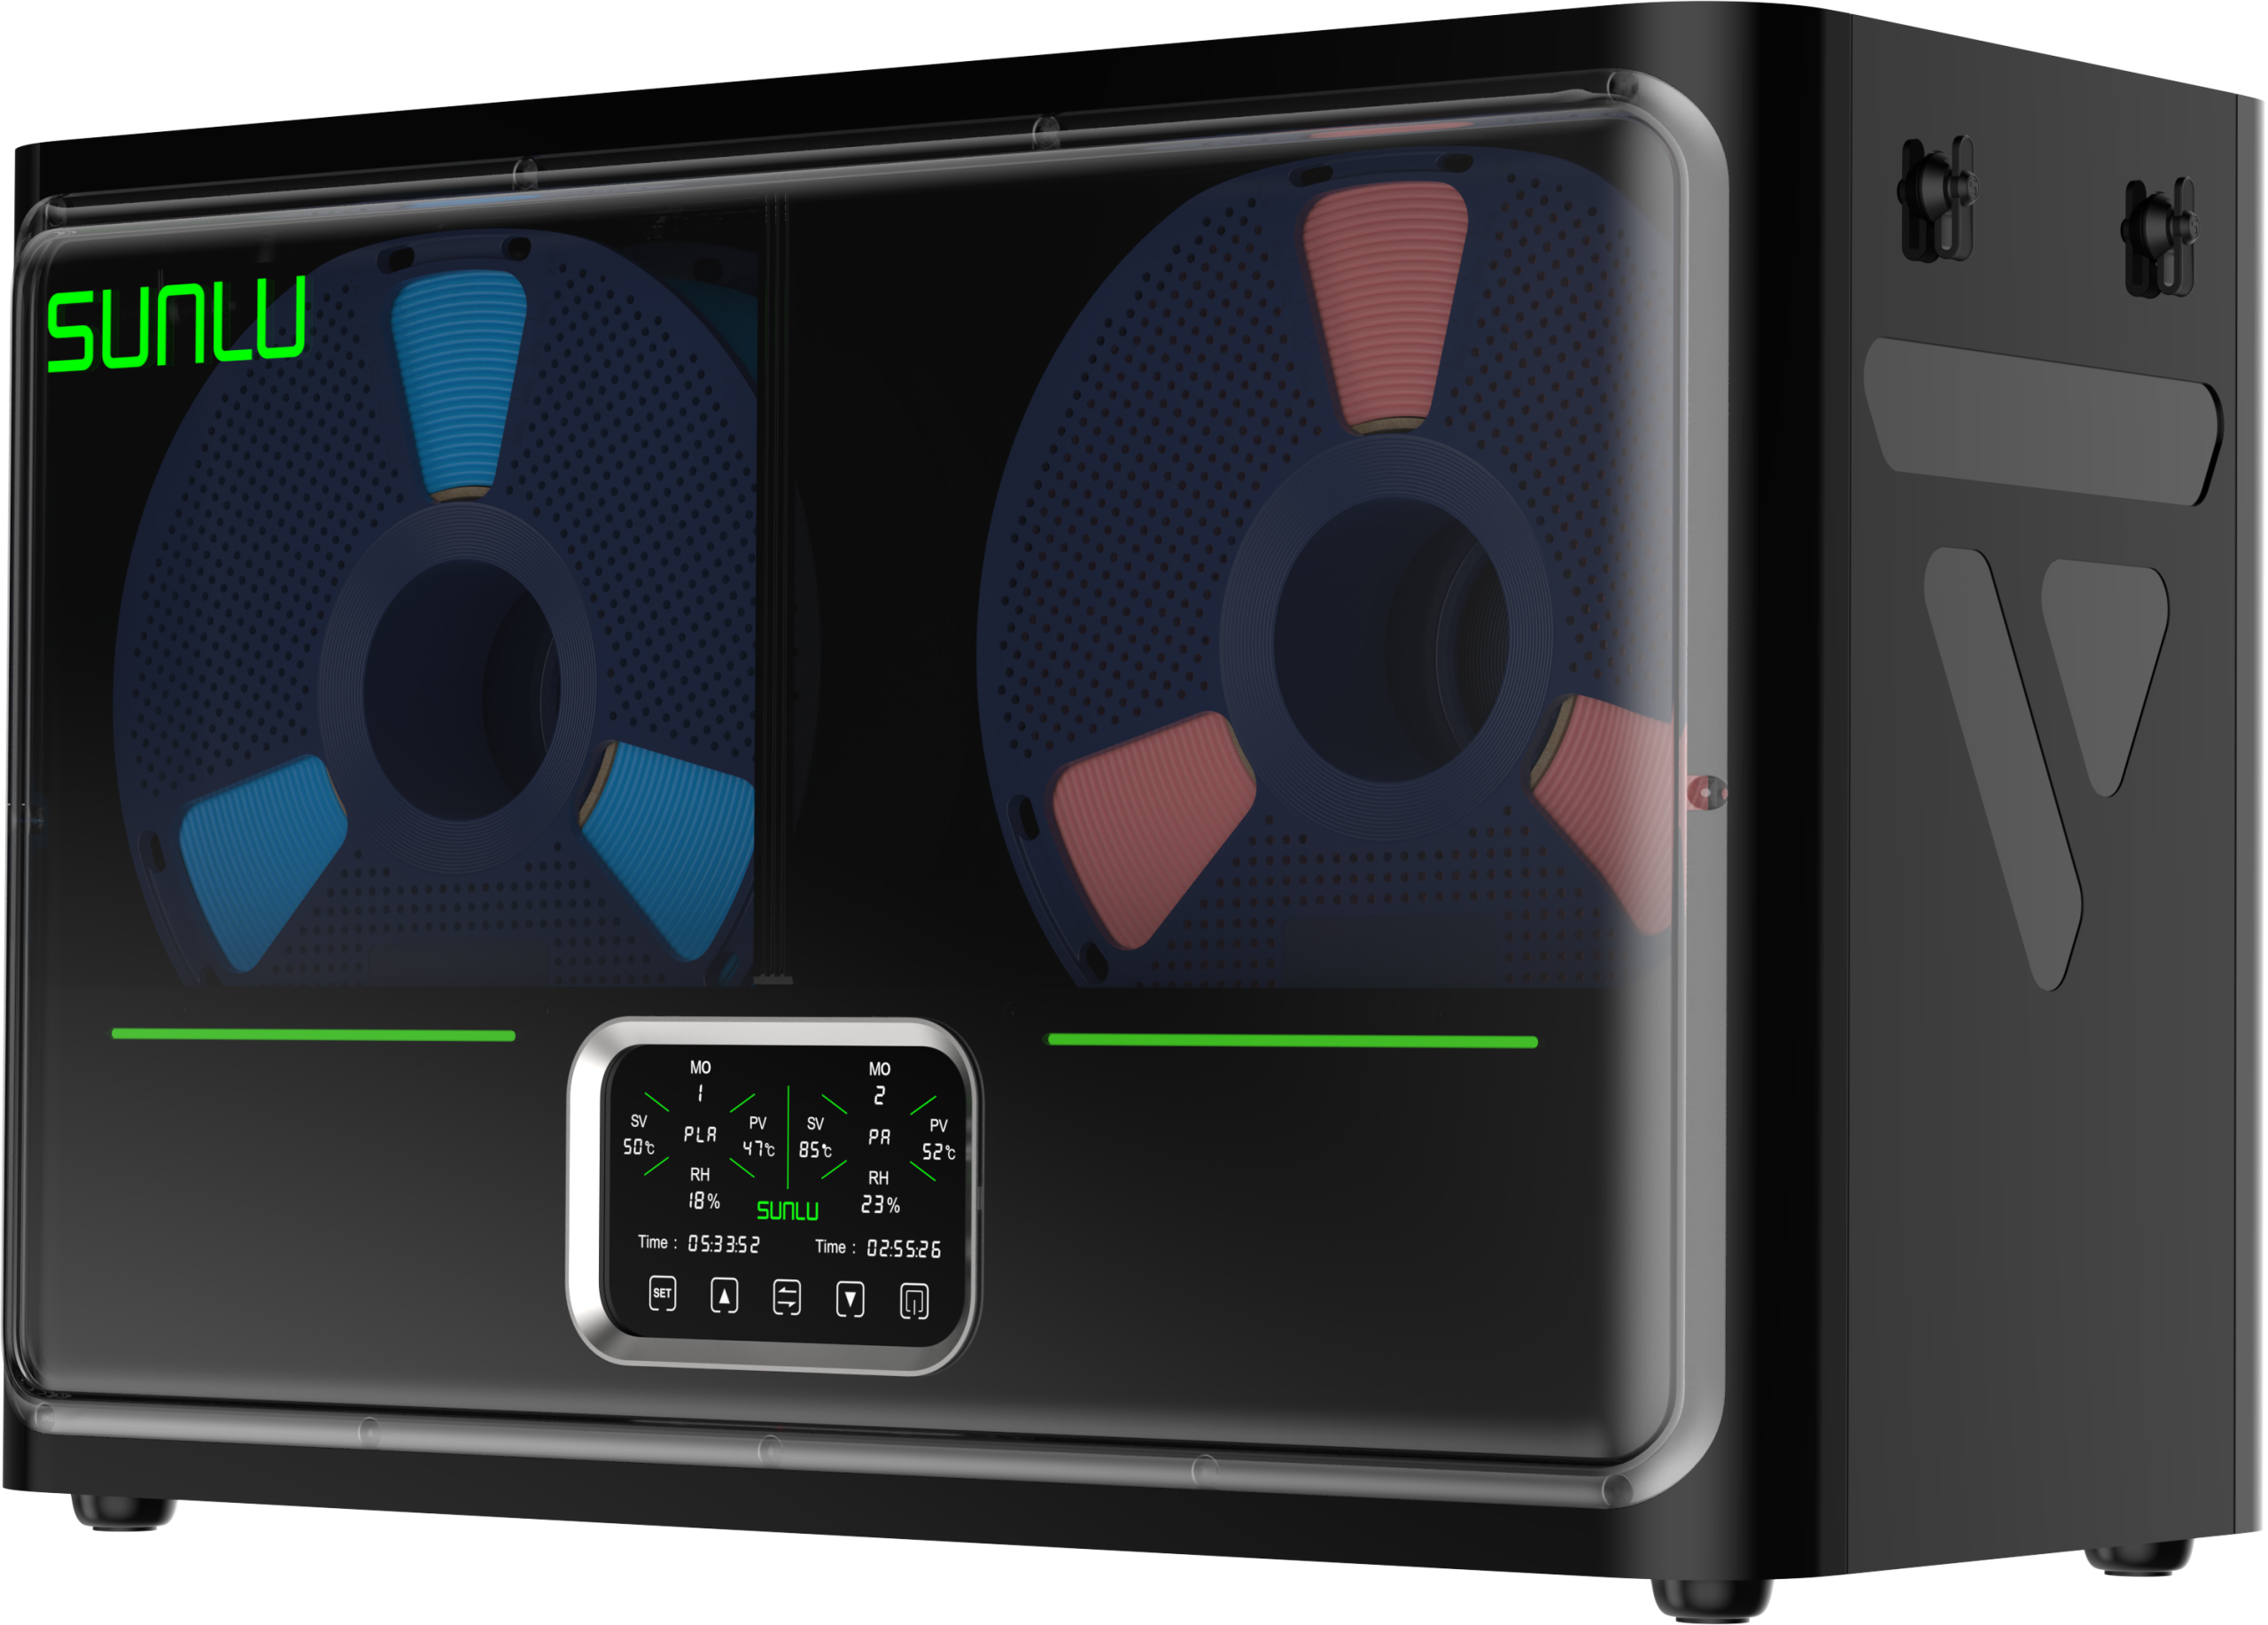
Deux zones pilotables séparément,
jusqu’à quatre bobines et une température maximale de 85 °C.
3. Nettoyez le plateau avant de modifier les températures
Lorsque le PETG refuse de tenir dès la première couche,
commencez par la solution la plus simple :
un plateau propre.
Une fine contamination grasse peut suffire à dégrader l’adhérence,
même si la surface semble propre à l’œil.
Utilisez toujours une méthode compatible avec le revêtement de votre plateau.
L’alcool isopropylique peut être utile sur certaines surfaces lorsque leur fabricant l’autorise.
Nettoyage plateau
3DJAKE Isopropanol 1 L
Pour dégraisser un plateau lorsque son fabricant autorise l’utilisation d’isopropanol.
4. Réussir la première couche en PETG
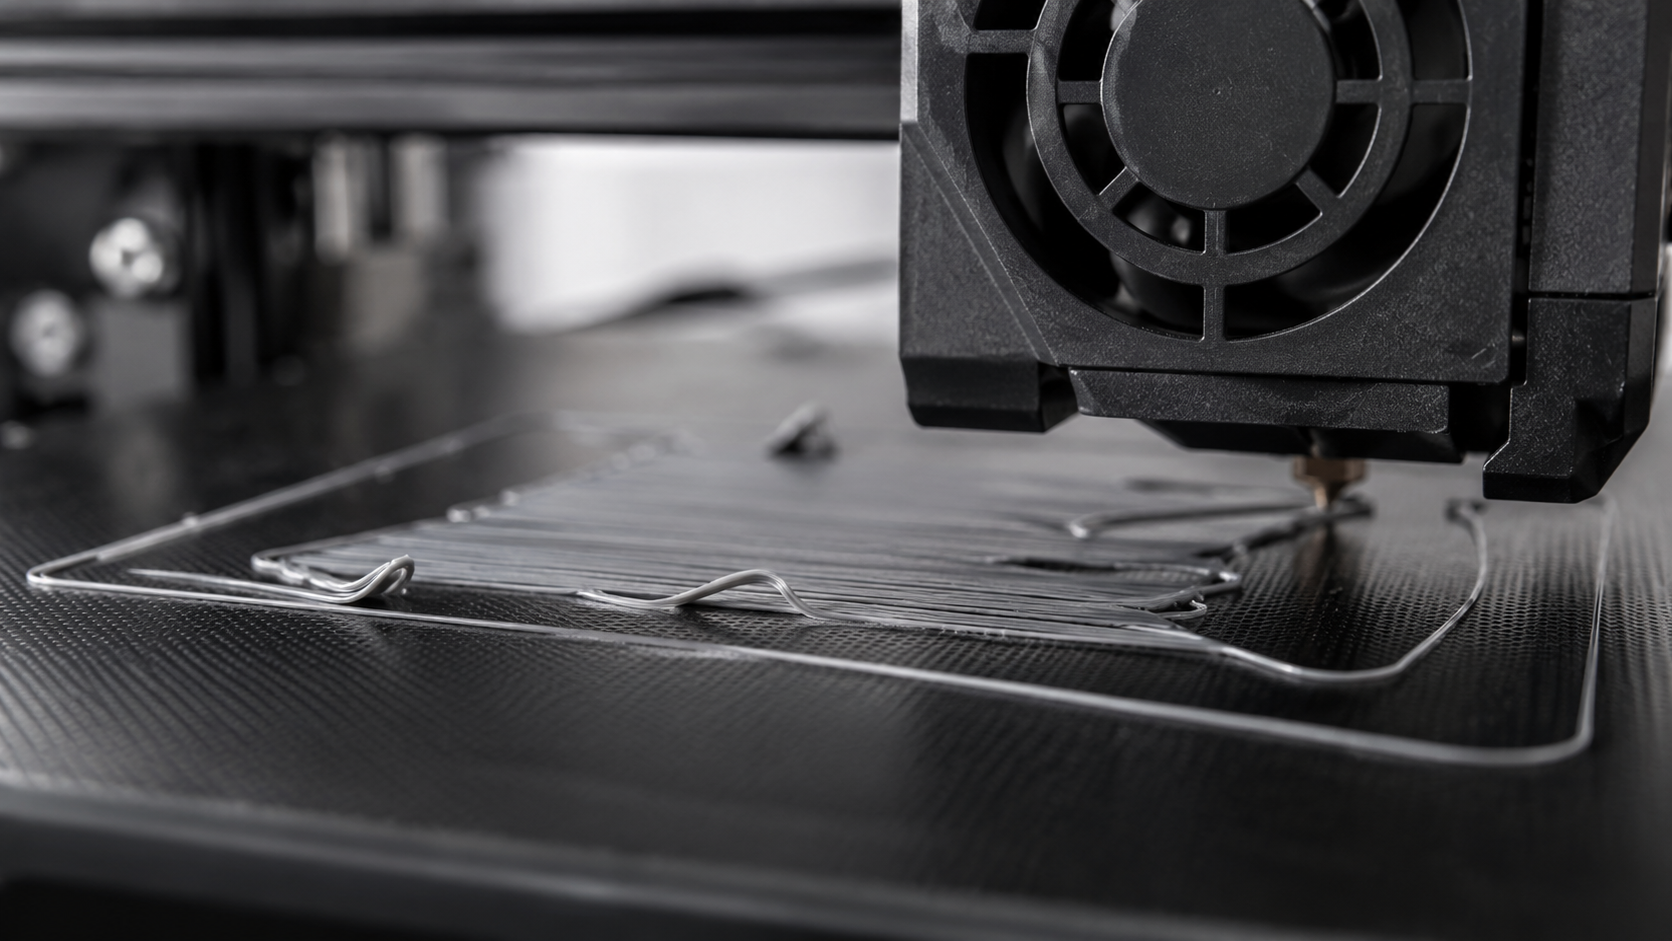
Une bonne première couche doit être continue et régulière.
Des lignes très rondes qui ne se rejoignent pas indiquent souvent une buse trop haute.
À l’inverse, écraser excessivement le PETG n’est pas une bonne stratégie.
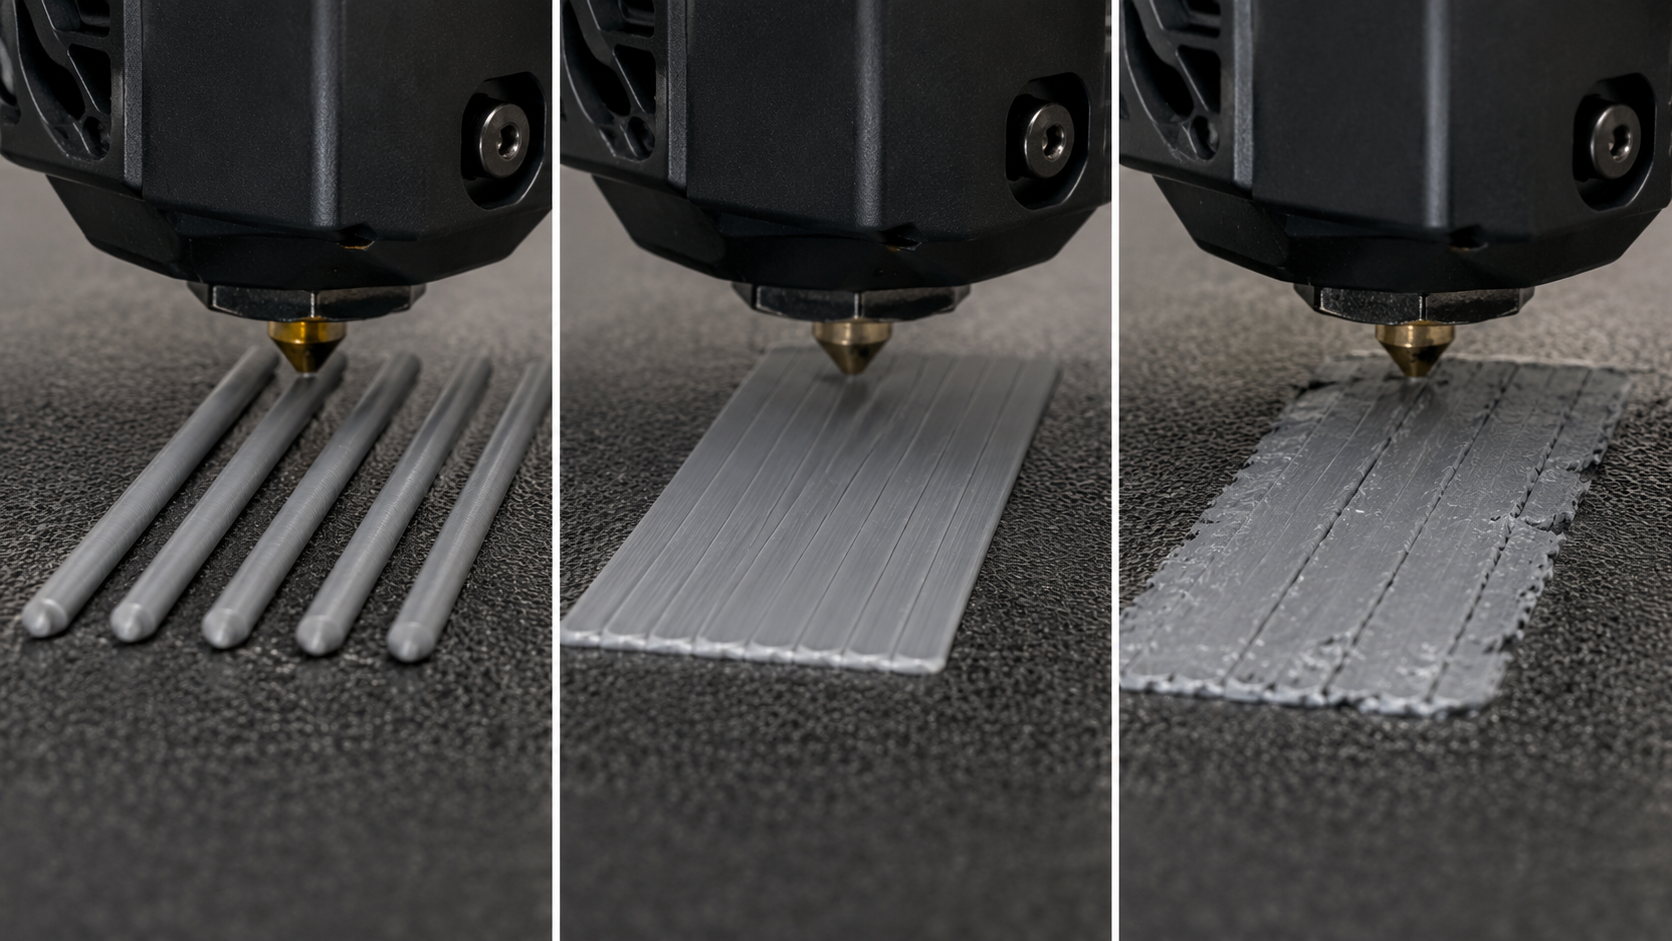
Éliminez traces de doigts et contamination.
La première couche doit être homogène sur toute la surface.
Les lignes doivent se rejoindre sans écrasement excessif.
Revenez au profil prévu avant de personnaliser les réglages.
5. Faut-il utiliser un adhésif avec le PETG ?
Pas automatiquement.
Si votre première couche est mauvaise,
l’adhésif ne doit pas servir à masquer un Z-offset incorrect,
un plateau sale ou un mauvais profil.
Il peut néanmoins devenir utile avec certaines surfaces,
géométries ou impressions longues.
Vérifiez toujours la compatibilité avec votre plateau :
le PETG peut adhérer très fortement sur certaines surfaces.
Aide d’adhérence
3DLac Spray Adhésif 400 ml
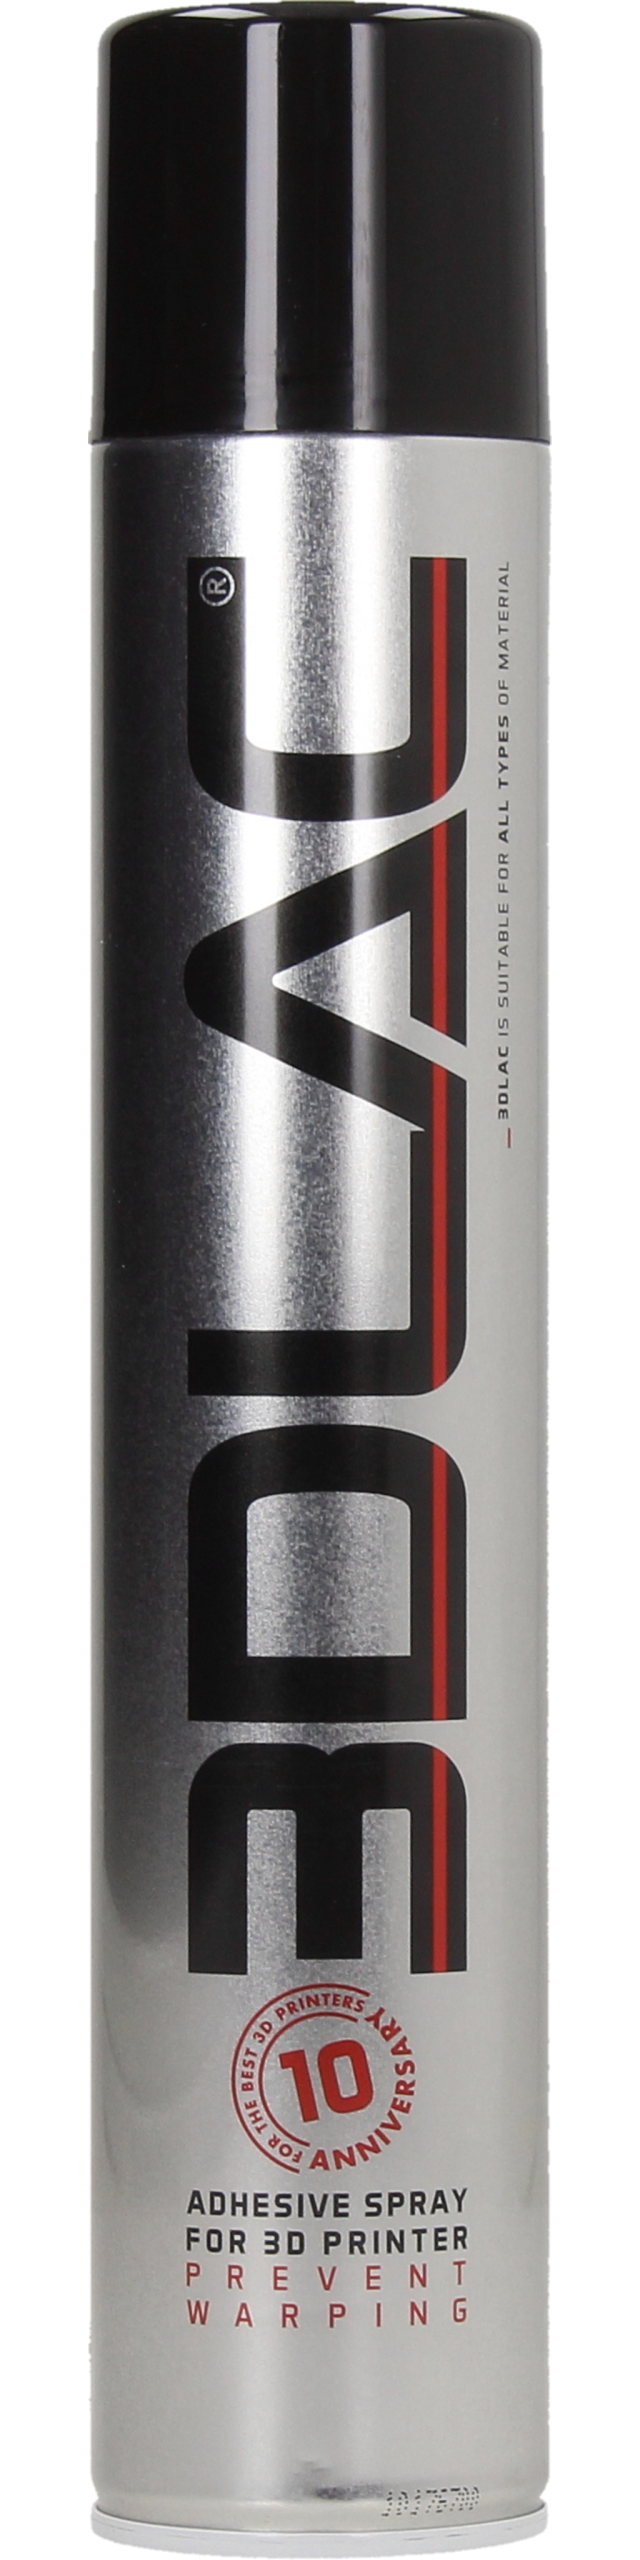
Une aide à envisager lorsque votre surface et votre géométrie le nécessitent,
après avoir corrigé les réglages fondamentaux.
À retenir
Pas systématique
Si le PETG adhère déjà correctement,
ajouter un produit n’améliorera pas nécessairement l’impression.
6. Comment réduire le stringing avec du PETG ?
Le stringing correspond aux petits fils laissés entre deux zones de la pièce
pendant les déplacements de la tête.
Avec le PETG, ne commencez pas par augmenter brutalement la rétraction.
Procédez dans un ordre logique.
1
Contrôler l’humidité
Si le problème apparaît sur une bobine restée ouverte,
comparez avant et après un séchage adapté.
2
Revenir au profil constructeur
Éliminez les modifications accumulées
qui rendent le diagnostic impossible.
3
Tester la température
Une température inutilement élevée
peut favoriser les fils.
4
Ajuster la rétraction
Faites de petites modifications,
puis réimprimez le même modèle de test.
5
Contrôler les déplacements
Les trajectoires du slicer
influencent également le résultat.
6
Vérifier la buse
Si le débit est irrégulier en plus du stringing,
recherchez une obstruction.
7. PETG qui sous-extrude : regardez la buse et le débit
Un PETG mal extrudé ne produit pas seulement du stringing.
Vous pouvez aussi observer des lignes manquantes,
des parois fragiles ou des espaces entre les trajectoires.
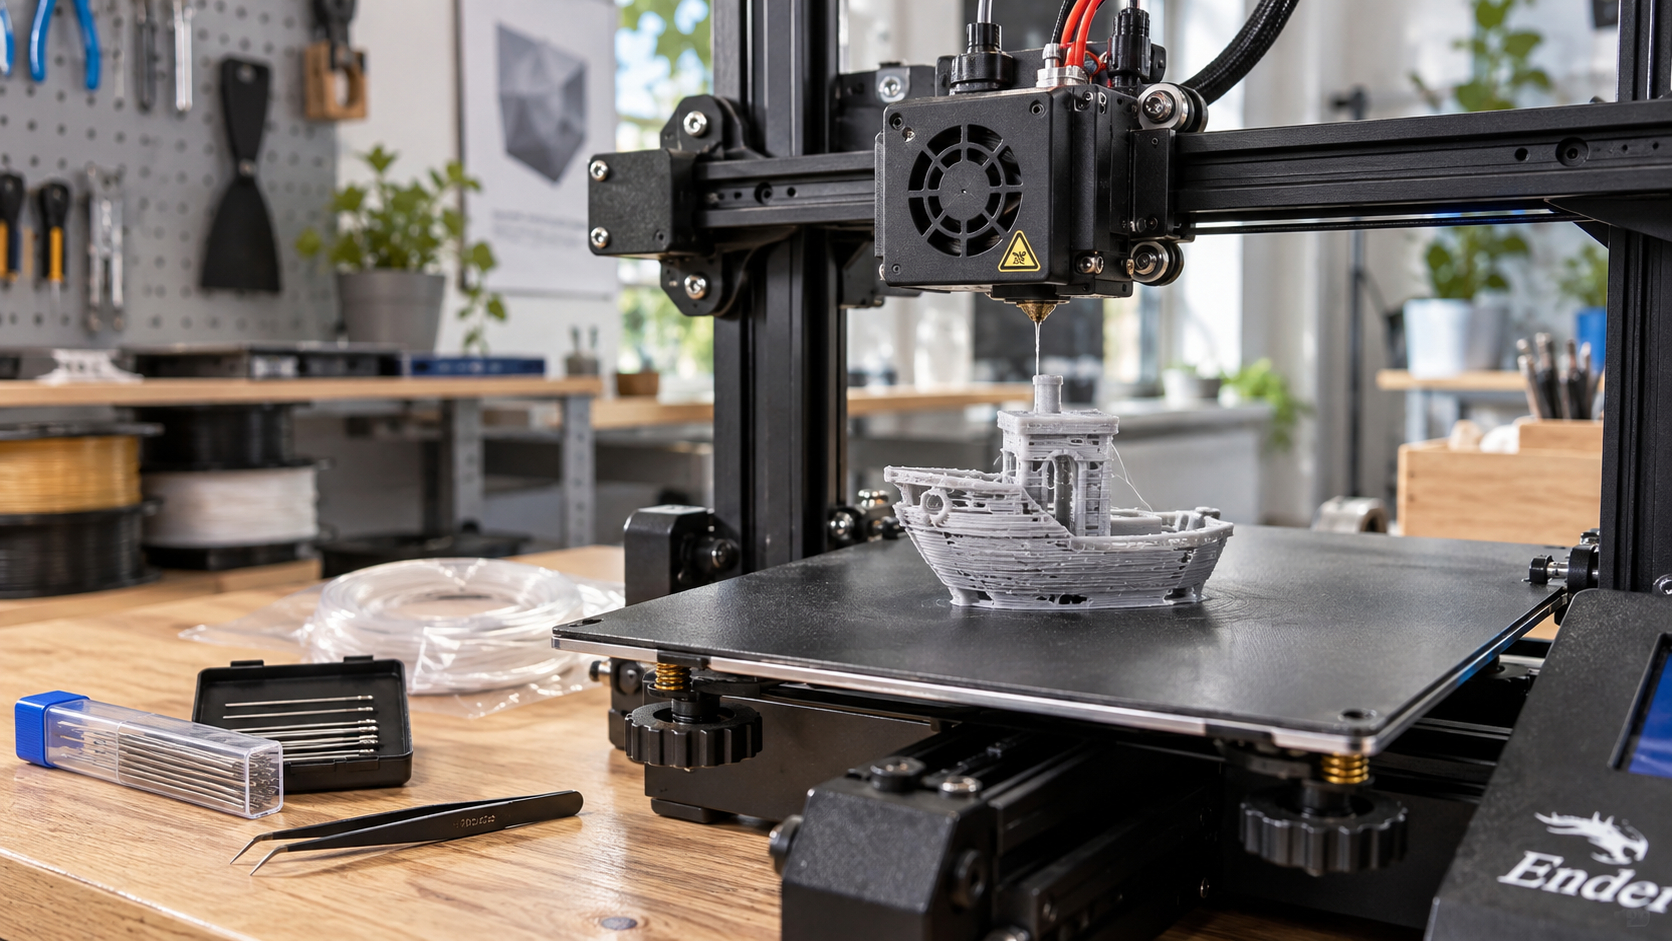
Si la température, la bobine et l’extrudeur semblent corrects,
vérifiez que la buse n’est pas partiellement bouchée.
Nettoyage mécanique
3DJAKE Kit de Nettoyage des Buses

Pour intervenir sur une buse partiellement obstruée
lorsque le diagnostic pointe réellement vers la hotend.
Purge de la hotend
eSUN eClean 1,75 mm
Un filament destiné à entraîner certains résidus présents
dans le circuit d’extrusion lors du nettoyage.
Tableau diagnostic : défaut PETG → cause à vérifier
| Défaut observé | Vérifiez d’abord | Ensuite | Guide Objelio |
|---|---|---|---|
| Le PETG ne colle pas | Plateau + Z-offset | Température et vitesse initiale | PETG qui n’adhère pas |
| Beaucoup de fils | Humidité | Température + rétraction | Stringing |
| Coins qui remontent | Adhérence initiale | Refroidissement + géométrie | Warping |
| Parois incomplètes | Débit / température | Buse + extrudeur | Sous-extrusion |
| Extrudeur qui claque | Résistance dans le chemin | Buse, température et filament | Extrudeur qui claque |
| Surface très irrégulière | Humidité | Profil et température | Stockage / séchage |
Faut-il une imprimante fermée pour imprimer du PETG ?
Dans la majorité des projets PETG classiques,
une enceinte fermée n’est pas une obligation.
Des imprimantes ouvertes peuvent parfaitement utiliser ce matériau
lorsqu’elles sont correctement réglées.
Le choix d’une imprimante doit donc dépendre de l’ensemble de vos matériaux
et de vos projets, pas uniquement du PETG.
Multicolore possible
Bambu Lab A1 Combo
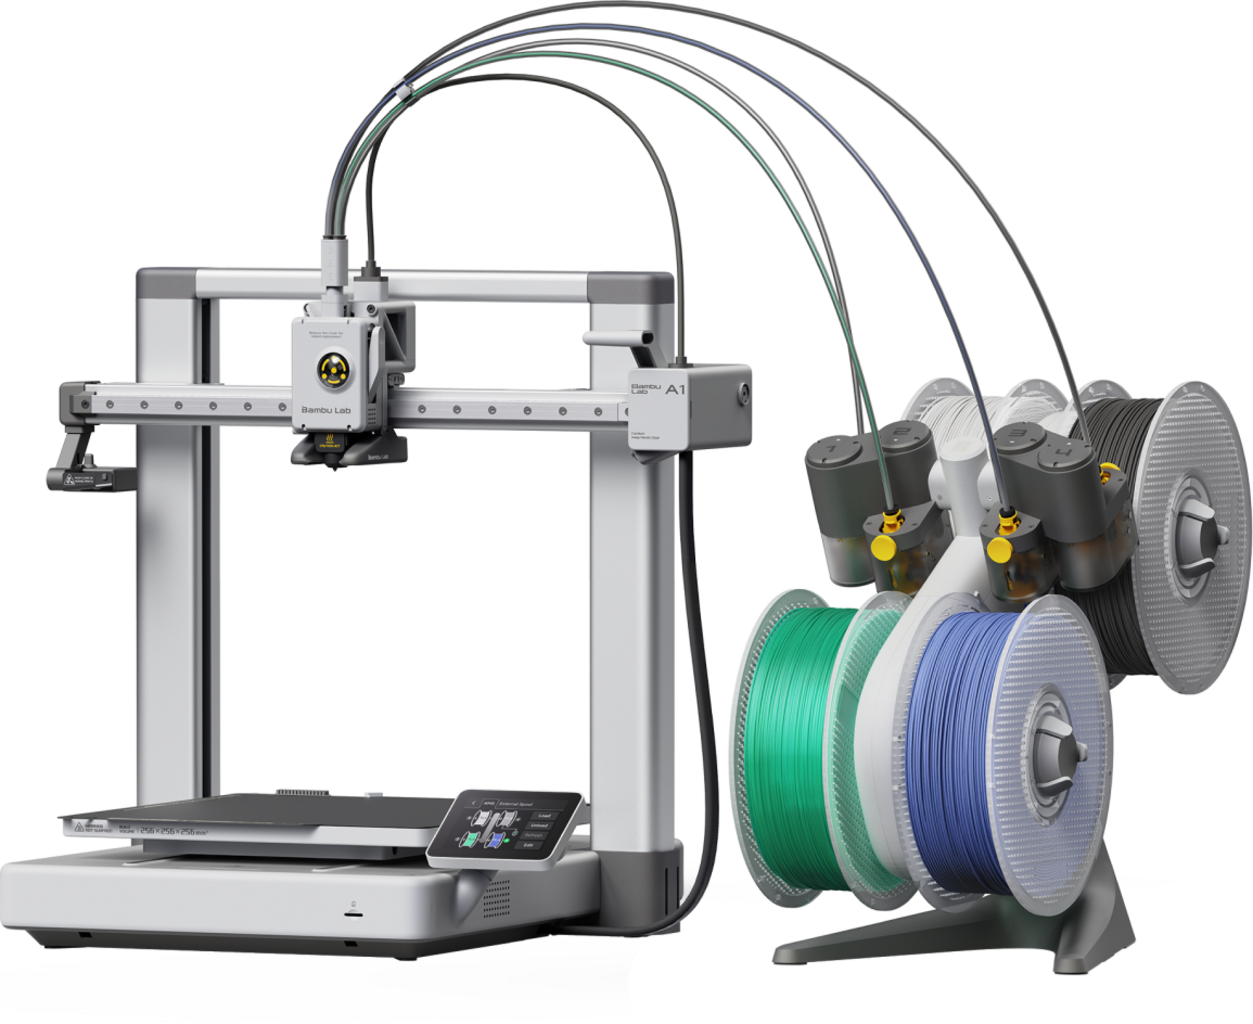
Une machine ouverte très automatisée,
accompagnée de l’AMS Lite dans sa version Combo.
CoreXY fermée
Bambu Lab P1S

Une option fermée pour ceux qui souhaitent
également travailler avec d’autres matériaux par la suite.
Budget maîtrisé
Creality Ender-3 V3 SE

Une machine ouverte destinée notamment aux filaments courants,
dont le PETG.
CoreXY fermée
Elegoo Centauri Carbon 2
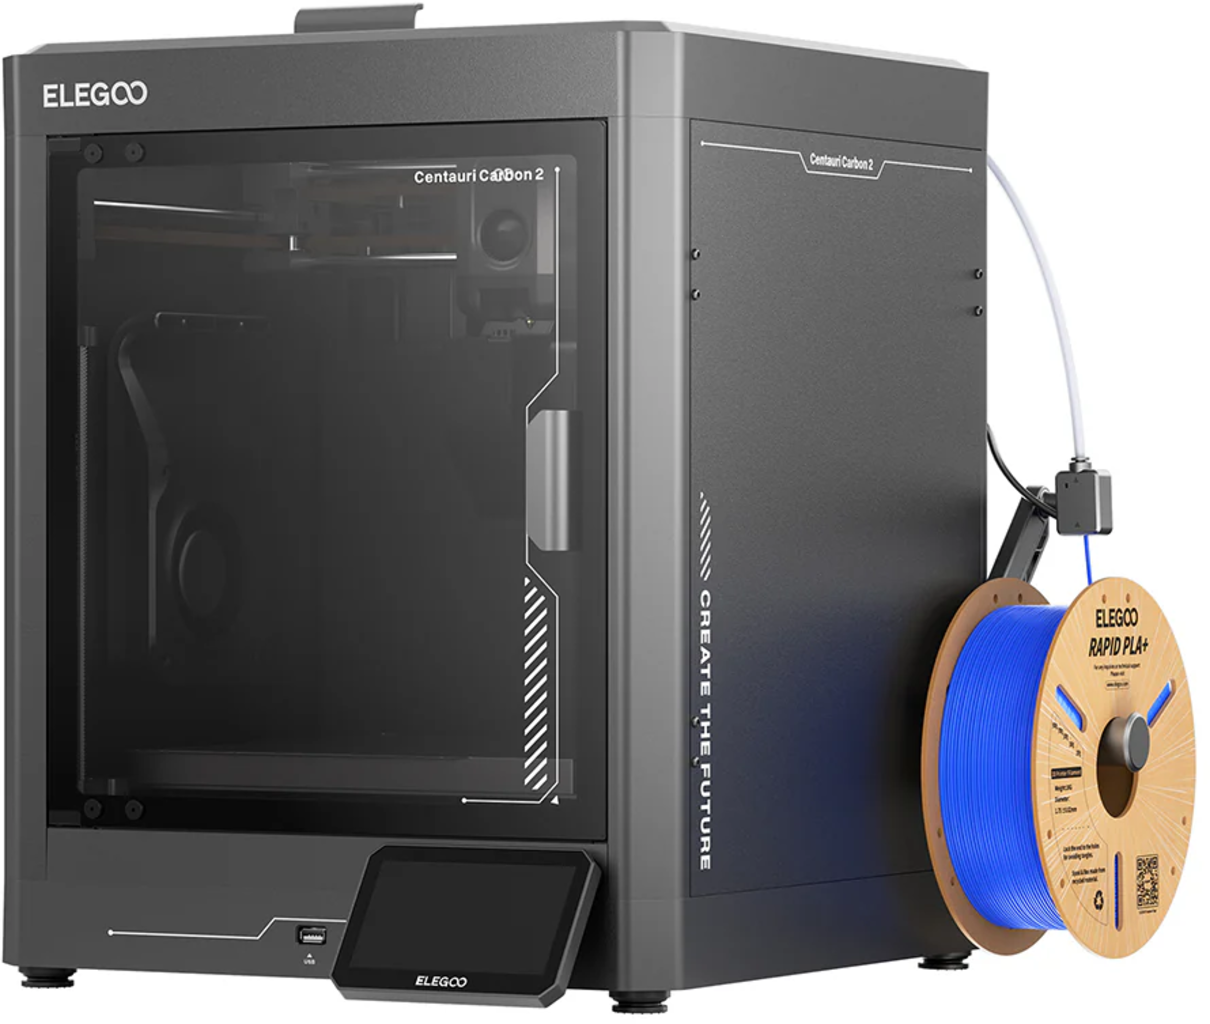
Une autre approche fermée,
à considérer si vos besoins dépassent les matériaux les plus simples.
Quels produits sont réellement utiles pour le PETG ?
| Produit | Quand il est utile | Priorité |
|---|---|---|
| Bobine PETG adaptée | Toujours | Essentiel |
| Isopropanol | Plateau compatible à dégraisser | Très utile |
| Sécheur | Filament humide ou usage régulier | Selon besoin |
| 3DLac | Adhérence nécessitant une aide compatible | Occasionnel |
| Kit buse | Suspicion d’obstruction | Dépannage |
| Filament de nettoyage | Purge / entretien de la hotend | Dépannage |
Le piège à éviter
N’achetez pas tous ces accessoires avant votre première bobine de PETG.
Une imprimante correctement réglée et un filament bien conservé
peuvent suffire à obtenir d’excellentes pièces.
Verdict Objelio : la bonne méthode pour réussir le PETG
Le PETG devient beaucoup plus simple lorsqu’on sépare clairement
le filament, la première couche, la température et la rétraction.
Commencez par le profil fourni pour votre imprimante ou votre bobine.
Vérifiez ensuite l’état du filament et le plateau.
Ne touchez à la rétraction que lorsque ces deux points sont maîtrisés.
Si la qualité se dégrade soudainement avec une bobine déjà ouverte,
l’humidité mérite d’être testée avant de modifier tout le slicer.
Si le débit devient irrégulier, contrôlez également la buse et l’extrudeur.
Choisir son PETG
Polymaker PETG
Sécher plusieurs bobines
Deux zones indépendantes
À lire ensuite
FAQ : bien imprimer du PETG
Quelle température utiliser pour imprimer du PETG ?
Cela dépend de la formulation. Par exemple, Polymaker recommande 240 à 260 °C
pour son PETG actuel. Utilisez en priorité la plage indiquée sur votre bobine
et le profil prévu pour votre imprimante.
Quelle température de plateau utiliser avec du PETG ?
Elle dépend également du filament et de la surface.
Polymaker indique 60 à 70 °C pour son PETG.
Vérifiez les recommandations propres à votre bobine et à votre plateau.
Faut-il sécher le PETG avant de l’imprimer ?
Pas systématiquement. Si la bobine imprime correctement, inutile de la sécher par principe.
Un séchage devient pertinent lorsqu’elle présente des signes d’humidité
ou après une exposition prolongée à l’air.
Pourquoi mon PETG fait-il beaucoup de stringing ?
L’humidité, une température trop élevée ou des paramètres de rétraction
inadaptés font partie des causes possibles.
Vérifiez l’état du filament avant de modifier fortement la rétraction.
Pourquoi mon PETG n’adhère-t-il pas au plateau ?
Vérifiez d’abord la propreté du plateau, le Z-offset et le nivellement.
Contrôlez ensuite la température, la vitesse de première couche
et la compatibilité de la surface utilisée.
Le PETG nécessite-t-il une imprimante fermée ?
Non dans la majorité des usages classiques.
De nombreuses imprimantes ouvertes peuvent parfaitement imprimer du PETG
lorsqu’elles disposent d’un profil adapté.
Comment savoir si une buse est partiellement bouchée avec du PETG ?
Un filament qui sort très fin, de travers ou de manière irrégulière,
associé à de la sous-extrusion, peut indiquer une obstruction.
Vérifiez également la température, l’extrudeur et le chemin du filament.
Faut-il utiliser de la colle ou du spray adhésif avec du PETG ?
Pas systématiquement.
Corrigez d’abord le nettoyage, le nivellement et le Z-offset.
Utilisez ensuite une aide d’adhérence uniquement si elle est compatible
avec votre surface et réellement nécessaire.