Trous dans les parois en impression 3D : causes et solutions
Trous dans les parois en impression 3D : causes et solutions
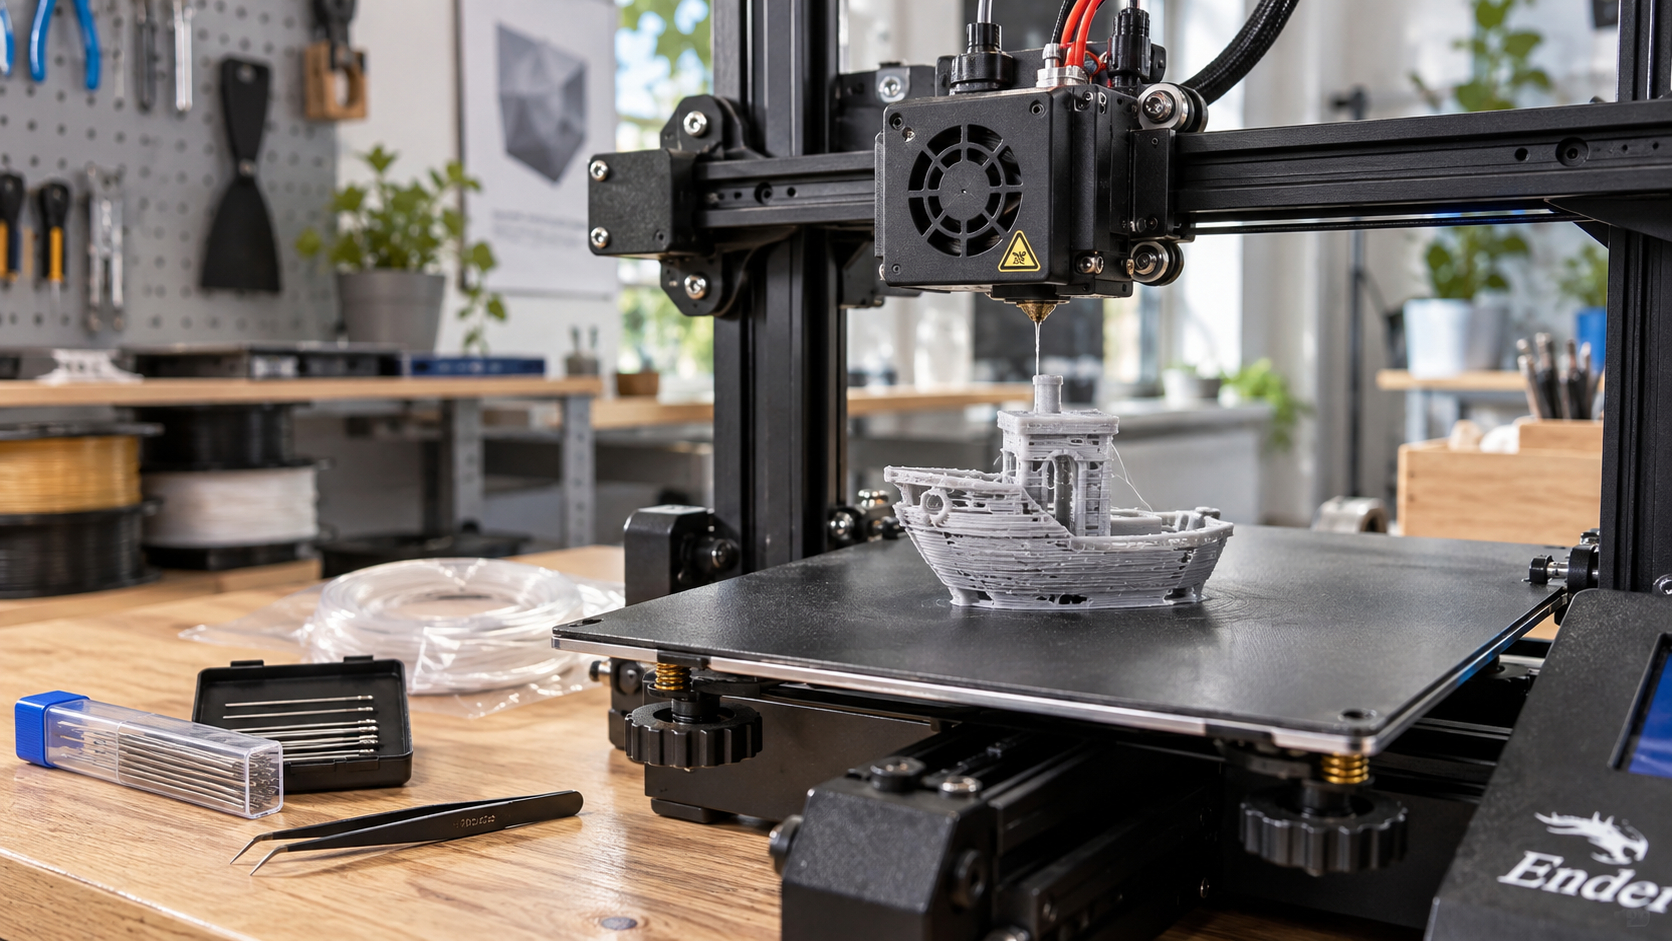
Vos pièces présentent des trous dans les parois, des lignes manquantes ou des zones qui semblent trop fines ?
Dans la plupart des cas, il s’agit d’un problème de débit : la machine ne dépose pas assez de matière au bon moment.
Buse partiellement bouchée, filament humide, température trop basse, extrudeur qui patine ou paramètres de paroi mal réglés :
voici la méthode la plus efficace pour retrouver des surfaces pleines et régulières.
Objelio peut percevoir une commission sans coût supplémentaire pour vous.
Le diagnostic rapide
Trous aléatoires dans les parois : suspectez d’abord une sous-extrusion.
Défauts toujours au même endroit : vérifiez les paramètres de paroi et la géométrie du modèle.
Débit irrégulier + bruit d’extrudeur : contrôlez la buse et l’entraînement du filament.
Crépitements + surface rugueuse : pensez à l’humidité du filament.
1. Commencez par vérifier la sous-extrusion
Les trous dans les parois apparaissent souvent lorsque l’imprimante ne dépose pas suffisamment de matière.
Les lignes ne se rejoignent alors plus correctement et la surface laisse apparaître des manques.
Avant de modifier plusieurs réglages, observez la pièce : si vous voyez également des lignes fines,
des couches irrégulières ou des zones moins denses, la sous-extrusion est très probable.
2. Une buse partiellement bouchée peut créer des manques
Une obstruction partielle ne bloque pas toujours totalement l’impression.
Le filament continue à sortir, mais de manière insuffisante ou irrégulière.
Résultat : certaines lignes deviennent trop fines et des trous apparaissent dans les parois.
3DJAKE Kit de nettoyage des buses

Un kit mécanique peut être utile lorsqu’un dépôt ou un résidu limite le passage du filament.
3. Vérifiez la température du filament
Si le filament n’est pas suffisamment fondu, le débit réel peut devenir inférieur au débit demandé.
Cela se produit notamment lorsqu’on imprime trop vite avec une température trop basse.
Revenez au profil recommandé par le fabricant du filament et votre imprimante.
Une fois ce profil stabilisé, ajustez par petites étapes si nécessaire.
4. Le débit demandé peut être trop élevé
Lorsque la vitesse, la hauteur de couche ou la largeur de ligne augmentent,
le hotend doit faire fondre davantage de matière chaque seconde.
S’il atteint sa limite, les parois deviennent irrégulières et des manques apparaissent.
5. Inspectez l’extrudeur
Si l’engrenage d’entraînement patine, le filament n’avance pas à la vitesse attendue.
Vous pouvez voir de la poussière de filament, des marques profondes ou entendre des claquements.
Dans ce cas, nettoyez l’engrenage et vérifiez la tension.
Une pression insuffisante fait glisser le filament ; une pression excessive peut le déformer.
6. Un filament de nettoyage peut aider entre deux matériaux
Après plusieurs changements de filament, des résidus peuvent rester dans le hotend.
Un filament de nettoyage peut compléter l’entretien lorsque l’extrusion devient irrégulière.
eSUN eClean 1,75 mm
Utile pour entraîner certains résidus hors du chemin d’extrusion lors d’un entretien préventif ou correctif.
7. Le filament humide peut rendre les parois irrégulières
Un filament ayant absorbé de l’humidité peut extruder de façon moins stable.
Des crépitements, du stringing, une surface rugueuse et un débit irrégulier sont des indices fréquents.
SUNLU FilaDryer S4
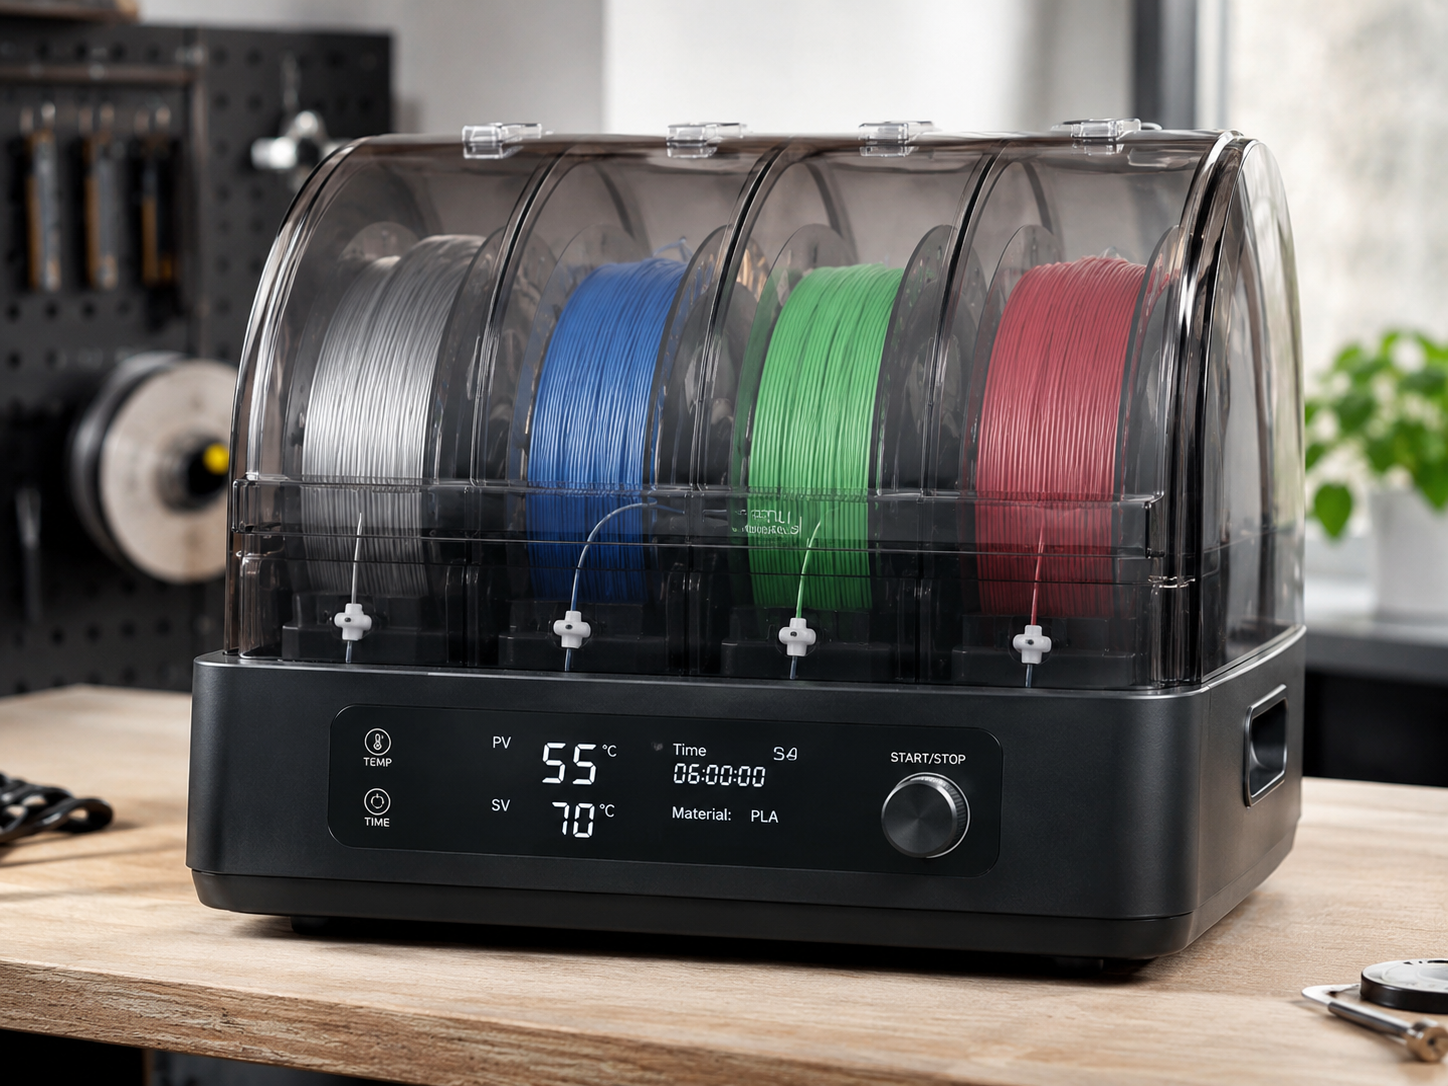
Si votre bobine crépite ou est restée longtemps à l’air libre, un séchage adapté peut stabiliser l’extrusion.
8. Vérifiez vos paramètres de paroi dans le slicer
Tous les trous ne viennent pas du matériel. Une épaisseur de paroi mal adaptée à la largeur de ligne
peut générer de petits espaces internes ou des zones mal remplies.
Vérifiez notamment le nombre de périmètres, la largeur de ligne et l’épaisseur totale de paroi.
Utilisez des valeurs cohérentes avec le diamètre de votre buse et évitez les combinaisons inhabituelles
tant que le problème n’est pas résolu.
le problème peut être lié au modèle ou au slicing plutôt qu’à une extrusion aléatoire.
9. Contrôlez la bobine et le filament
Une bobine qui se coince ou un filament qui frotte fortement peut réduire ponctuellement le débit.
Assurez-vous que la bobine tourne librement et que le filament rejoint l’extrudeur sans tension excessive.
Comparer une autre bobine
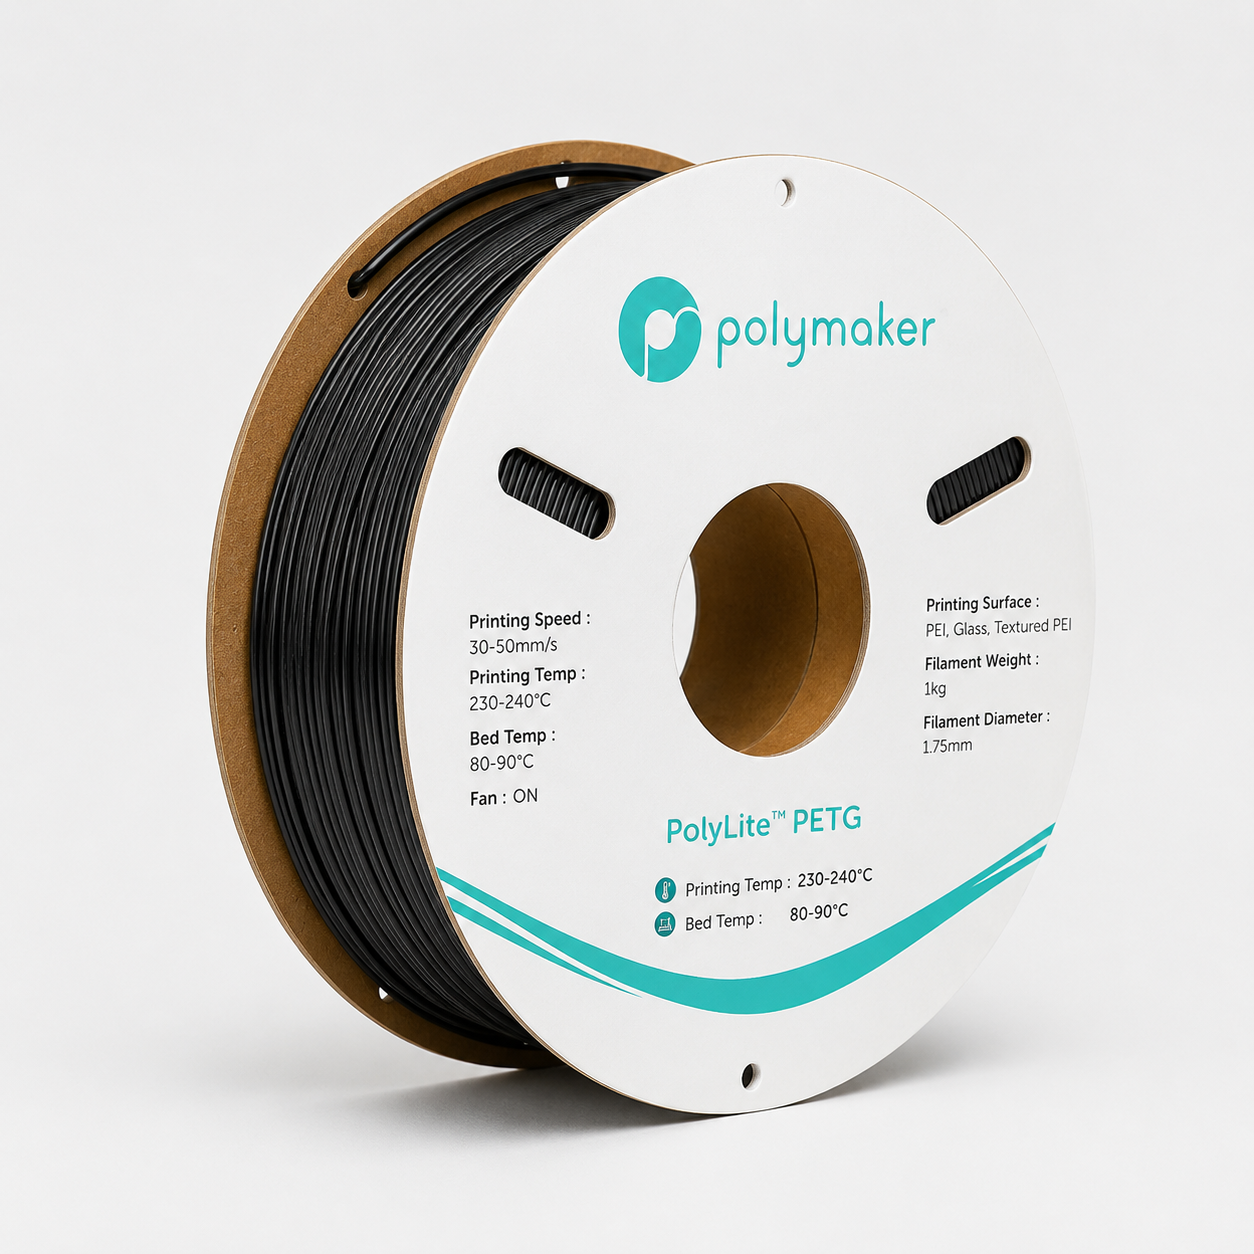
Tester une bobine récente et correctement stockée permet d’écarter rapidement un problème propre au filament.
Dans quel ordre corriger les trous dans les parois ?
Observer la pièce
Déterminez si le défaut est aléatoire ou toujours au même endroit.
Contrôler la buse
Vérifiez qu’elle n’est pas partiellement bouchée.
Tester température et vitesse
Revenez au profil constructeur et réduisez temporairement le débit demandé.
Inspecter l’extrudeur
Recherchez patinage, poussière ou marques profondes sur le filament.
Vérifier le slicer
Contrôlez épaisseur de paroi, largeur de ligne et nombre de périmètres.
Contrôler le filament
Humidité, bobine coincée et qualité du filament viennent ensuite.
Trous dans les parois : à retenir
Si les trous sont irréguliers, commencez par rechercher une sous-extrusion :
buse, température, débit et extrudeur sont les premières pistes.
Si le défaut se répète exactement au même endroit, vérifiez plutôt le slicer, l’épaisseur de paroi ou le modèle.
Enfin, n’oubliez pas l’état du filament lorsque l’extrusion semble instable.
À lire ensuite
FAQ : trous dans les parois en impression 3D
Pourquoi ai-je des trous dans les parois de mes impressions 3D ?
Les causes les plus courantes sont la sous-extrusion, une buse partiellement bouchée,
une température trop basse, un débit trop important ou des paramètres de paroi mal adaptés.
Une buse bouchée peut-elle créer seulement quelques trous ?
Oui. Une obstruction partielle peut laisser passer du filament tout en réduisant le débit,
ce qui provoque des lignes fines et des manques ponctuels.
Pourquoi les trous apparaissent-ils toujours au même endroit ?
Si le défaut est parfaitement répétable, vérifiez le modèle 3D et les paramètres du slicer,
notamment l’épaisseur de paroi et la largeur de ligne.
Réduire la vitesse peut-il corriger les trous ?
Oui, si le hotend n’arrive pas à faire fondre assez de matière pour le débit demandé.
Réduire la vitesse constitue un test simple et rapide.
Le filament humide peut-il créer des trous dans les parois ?
Il peut rendre l’extrusion irrégulière et contribuer aux défauts de surface.
Vérifiez l’humidité surtout si le filament crépite ou génère beaucoup de stringing.
Faut-il augmenter le débit dans le slicer ?
Pas immédiatement. Une augmentation du débit peut masquer temporairement le problème.
Vérifiez d’abord la buse, la température, l’extrudeur et la vitesse.